



















تعد النتوءات الناتجة عن القطع بالليزر مشكلة شائعة تتعلق بالجودة في مجال تصنيع المعادن. وعلى الرغم من أن آلات القطع بالليزر الليفي قادرة على إجراء عمليات قطع سريعة ودقيقة ونظيفة، إلا أن المعلمات غير الصحيحة للقطع أو الظروف غير الملائمة للآلة قد تؤدي إلى ظهور نتوءات أو بقايا صهر أو حواف خشنة على قطعة العمل.
يمكن أن تؤدي النتوءات إلى زيادة عمليات المعالجة الثانوية، وتؤثر على جودة القطع، وتزيد من تكاليف العمالة اللازمة لعمليات الصقل أو إزالة النتوءات. يشرح هذا الدليل الأسباب الرئيسية لظهور النتوءات الناتجة عن القطع بالليزر، والطرق العملية لتحسين جودة القطع، بدءًا من معلمات القطع والغاز المساعد وصولًا إلى حالة الفوهة واستقرار الآلة.
ما هي النتوءات الناتجة عن القطع بالليزر؟
النتوءات الناتجة عن القطع بالليزر هي بقايا معدنية غير مرغوب فيها أو نتوءات حادة تبقى على طول حافة القطعة المقطوعة. وتوجد عادةً على الحافة السفلية لقطعة العمل، حيث قد يتصلب المعدن المنصهر بعد عدم إزالته بالكامل من شق القطع.
أثناء القطع بالليزر الليفي، يعمل شعاع الليزر على صهر المادة على طول مسار القطع، بينما يساعد الغاز المساعد في إزالة المعدن المنصهر من شق القطع. وإذا لم يتم مطابقة مدخلات الطاقة أو سرعة القطع أو ضغط الغاز أو موضع التركيز بشكل صحيح مع المادة، فقد يبقى المعدن المنصهر على حافة القطع ويشكل نتوءات أو بقايا صهر.
قد يؤدي وجود نتوءات مفرطة إلى:
- أعمال طحن أو إزالة الحواف الإضافية
- ارتفاع تكاليف العمالة
- دورات إنتاج أطول
- مظهر حواف أقل جودة
- الصعوبات التي تواجه أثناء اللحام أو التجميع
- متطلبات مناولة إضافية بسبب الحواف الحادة
بالنسبة للشركات المصنعة التي تنتج قطعًا دقيقة من الصفائح المعدنية، يمكن أن يؤدي تقليل النتوءات إلى تحسين جودة القطع وكفاءة الإنتاج على حد سواء.
ما أسباب ظهور النتوءات الناتجة عن القطع بالليزر؟
نادرًا ما تنتج النتوءات الناتجة عن القطع بالليزر عن إعداد واحد فقط. وعادةً ما تكون ناجمة عن ظروف قطع غير ملائمة أو مشكلات في المعدات.
وتشمل العوامل الرئيسية ما يلي:
- سرعة القطع وقوة الليزر
- موضع التركيز
- مساعدة الغاز والضغط
- حالة الفوهة ومحاذاة الفوهة
- ارتفاع القص
- حالة العدسة الواقية
- نوع المادة وسماكتها
- معلمات الثقب
- استقرار الآلة
ونظرًا لتأثير هذه العوامل على بعضها البعض، فإن أفضل طريقة لمعالجة مشاكل البور هي إجراء اختبارات منهجية بدلاً من تغيير إعدادات متعددة في آن واحد.
كيفية تقليل النتوءات الناتجة عن القطع بالليزر
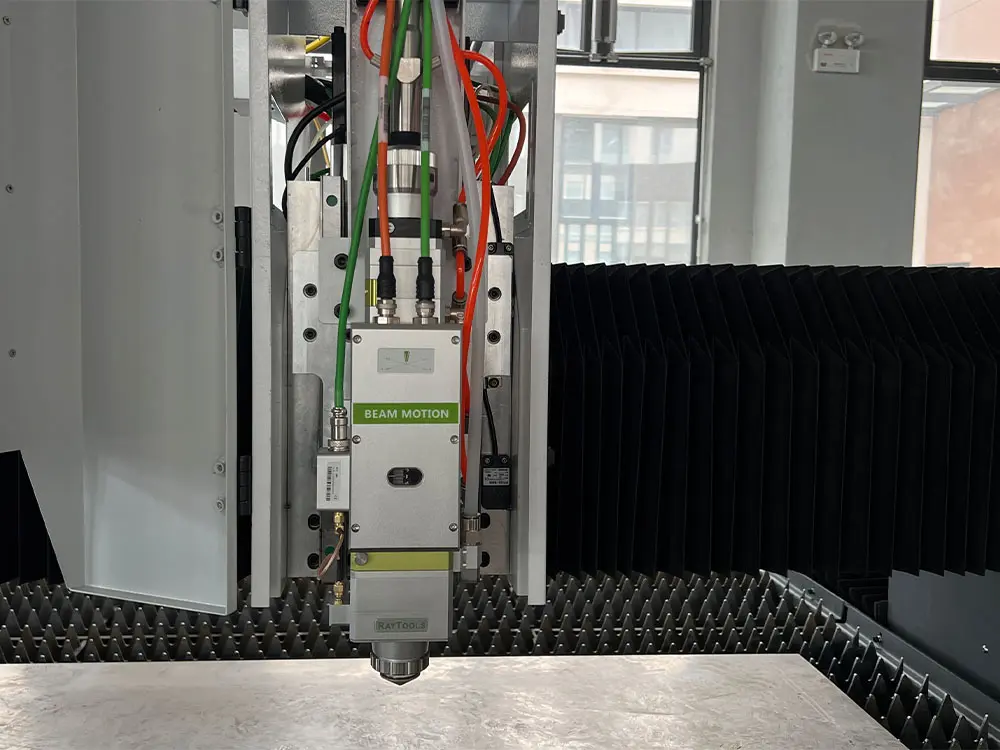
1. تحسين سرعة القطع
تؤثر سرعة القطع على كل من مدخلات الحرارة ومدة تفاعل الليزر مع المادة.
إذا كانت السرعة عالية جدًّا، فقد لا يتم اختراق المادة بالكامل، مما يؤدي إلى ظهور حواف خشنة أو نتوءات. أما إذا كانت السرعة منخفضة جدًّا، فقد تؤدي الحرارة الزائدة إلى زيادة كمية المادة المنصهرة وتكوُّن الخبث.
تعتمد السرعة المثالية على نوع المادة، وسمكها، وقوة الليزر، والغاز المساعد، وموضع التركيز. استخدم الإعدادات الموصى بها من قبل الشركة المصنعة للجهاز كنقطة انطلاق، وقم بضبط السرعة بدقة من خلال إجراء عمليات قطع تجريبية.
2. ضبط قوة الليزر
يجب أن تتناسب قوة الليزر مع سماكة المادة وسرعة القطع.
قد يؤدي انخفاض الطاقة إلى اختراق غير كامل، في حين أن الطاقة الزائدة قد تزيد من مدخلات الحرارة وتؤثر على جودة الحواف. وتُعد آلات القطع بالليزر الليفي ذات الطاقة العالية مفيدة للمواد الأكثر سمكًا ومتطلبات الإنتاج الأعلى، لكن الطاقة القصوى ليست مطلوبة بالضرورة في كل تطبيق.
الهدف هو استخدام طاقة كافية لضمان اختراق مستقر دون توليد حرارة غير ضرورية.
3. التحقق من موضع التركيز
يحدد موضع التركيز المكان الذي يصل فيه شعاع الليزر إلى أعلى كثافة طاقة بالنسبة لقطعة العمل. وقد يؤدي التركيز غير المناسب إلى انخفاض كفاءة القطع ويجعل إزالة المادة المنصهرة أكثر صعوبة، مما يساهم في ظهور النتوءات والحواف الخشنة.
يختلف موضع التركيز باختلاف المادة والسماكة وقوة الليزر وإعدادات القطع. استخدم الإعدادات الموصى بها كنقطة انطلاق، ثم قم بضبطها بدقة من خلال إجراء عمليات قطع تجريبية.
4. استخدم الغاز المساعد والضغط المناسبين
يساعد الغاز المساعد في إزالة المادة المنصهرة من شق القطع، وله تأثير كبير على جودة الحواف. وقد يؤدي عدم كفاية تدفق الغاز أو ضغطه إلى بقاء مادة منصهرة على حافة القطع وزيادة تكوّن النتوءات.
يُستخدم الأكسجين عادةً في معالجة الفولاذ الكربوني، بينما يُختار النيتروجين غالبًا للفولاذ المقاوم للصدأ عندما تكون هناك حاجة إلى تقليل الأكسدة. كما يمكن استخدام الهواء المضغوط في التطبيقات المناسبة.
يجب أن يتناسب ضغط الغاز مع نوع المادة وسماكتها والفوهة وظروف القطع. فزيادة الضغط وحدها لن تؤدي بالضرورة إلى إزالة النتوءات.
5. حافظ على نظافة فوهة القطع وضبط محاذاةها بشكل صحيح
يؤثر ارتفاع القطع على كل من أداء الغاز المساعد واستقرار عملية القطع. فقد يؤدي الارتفاع المفرط إلى إضعاف تدفق الغاز، في حين أن الارتفاع غير الكافي يزيد من خطر تلوث الفوهة أو حدوث تصادم.
يساعد التحكم التلقائي في الارتفاع على الحفاظ على مسافة ثابتة عن قطعة العمل، لا سيما عند معالجة الألواح الكبيرة أو غير المستوية.
6. الحفاظ على ارتفاع القص الصحيح
كما تؤثر المسافة بين الفوهة وقطعة العمل على تدفق الغاز المساعد.
إذا كان رأس القطع بعيدًا جدًّا عن المادة، فقد يفقد تيار الغاز فعاليته قبل أن يصل إلى شق القطع. أما إذا كانت المسافة قصيرة جدًّا، فقد تصبح الفوهة أكثر عرضة للتصادمات والتلوث.
يمكن لنظام التحكم التلقائي الموثوق في الارتفاع أن يساعد في الحفاظ على مسافة قطع ثابتة أثناء الإنتاج، لا سيما عند معالجة صفائح معدنية غير مستوية أو كبيرة الحجم.
7. افحص العدسة الواقية
قد تؤدي العدسة الواقية الملوثة أو التالفة إلى تقليل نفاذية الليزر وتسبب عدم استقرار أداء القطع.
إذا ظهرت نتوءات فجأة بعد فترة من القطع النظيف، فقم بفحص العدسة الواقية قبل تغيير معلمات القطع الرئيسية. يمكن أن يساعد الفحص المنتظم والاستبدال في الوقت المناسب في الحفاظ على جودة قطع مستقرة.
8. مواءمة معلمات القطع مع المادة
تختلف استجابة المعادن المختلفة لعملية القطع بالليزر تبعًا لخصائصها الحرارية والبصرية. ولذلك، يتطلب كل من الفولاذ الكربوني والفولاذ المقاوم للصدأ والألومنيوم والنحاس الأصفر والنحاس استراتيجيات قطع مختلفة.
يجب على المشغلين استخدام بيانات القطع الخاصة بكل مادة على حدة، بدلاً من تطبيق نفس الإعدادات على جميع المعادن. فهذا يقلل من عمليات التجربة والخطأ ويساعد في الحفاظ على جودة حواف متسقة.
كيفية تقليل ظهور النتوءات عند قطع المعادن المختلفة
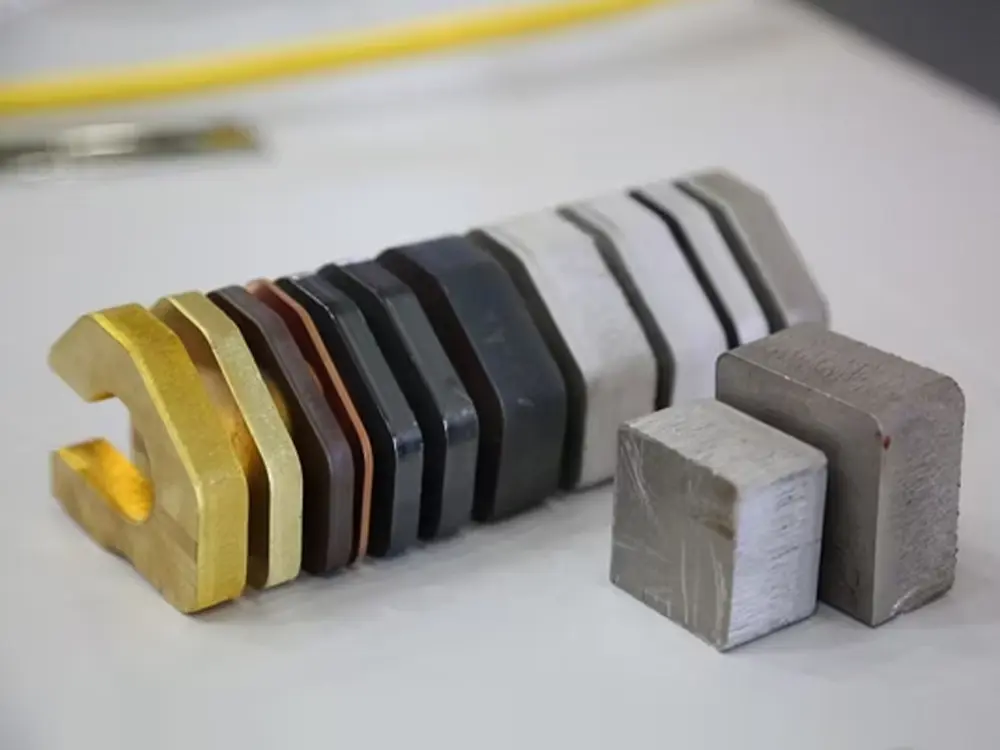
الفولاذ الكربوني
يُقطع الفولاذ الكربوني عادةً باستخدام الأكسجين، الذي يدعم عملية القطع ويساعد على إزالة المواد المنصهرة. وقد تشير وجود نتوءات مفرطة إلى وجود خلل في التوازن بين سرعة القطع، أو القوة، أو ضغط الأكسجين، أو موضع التركيز.
عند معالجة مشكلات الفولاذ الكربوني، قم بضبط هذه الشروط بشكل منهجي بدلاً من تغيير عدة إعدادات في آن واحد.
الفولاذ المقاوم للصدأ
يتم عادةً معالجة الفولاذ المقاوم للصدأ باستخدام النيتروجين عندما تكون هناك حاجة إلى حافة نظيفة وقليلة الأكسدة. ويُعد تدفق النيتروجين المستقر أمرًا بالغ الأهمية لإزالة المواد المنصهرة والحفاظ على نظافة الحافة.
في حالة ظهور نتوءات، تحقق من إمداد الغاز وظروف القطع قبل إجراء تغييرات جوهرية في المعلمات.
ألومنيوم
يتميز الألومنيوم بخصائص حرارية تختلف عن تلك الخاصة بالفولاذ، ويتطلب ظروف قطع مخصصة حسب الاستخدام. وقد تؤدي الإعدادات غير الملائمة إلى تكوّن بقايا صهر وحواف خشنة، لذا يجب على المشغلين استخدام المعلمات المناسبة للسبيكة وسماكة المادة التي يتم معالجتها.
النحاس الأصفر والنحاس
يُعد النحاس والنحاس الأصفر من المواد عالية الانعكاس، وقد يتطلبان مصدر ليزر ورأس قطع وإعدادات عملية مناسبة. ويُعد اختيار المعلمات المناسبة أمرًا بالغ الأهمية للحفاظ على استقرار أداء القطع وجودة الحواف.
كيفية معالجة مشكلة النتوءات الناتجة عن القطع بالليزر
عندما تظهر مواد غير مرغوب فيها على طول حافة القطع، يجب تحديد الأعراض أولاً ثم التحقق من ظروف القطع ذات الصلة. ويُسهّل اتباع نهج تدريجي تحديد السبب دون الحاجة إلى تغيير العديد من المعلمات دون داعٍ.
المادة الزائدة على طول الحافة السفلية: ابدأ بالتحقق مما إذا كانت سرعة القطع وقوة الليزر وسماكة المادة متوافقة بشكل صحيح.
تراكم كبير للخبث على حافة القطع: افحص ضغط الغاز المساعد وتدفقه، ثم تحقق من حالة الفوهة وموضع التركيز.
نتائج غير متساوية من أحد جانبي القطع: تحقق من محاذاة الفوهة وتأكد من أن شعاع الليزر متمركز بشكل صحيح عبر الفوهة.
تغيير مفاجئ بعد قص دقيق سابقًا: افحص الفوهة والعدسة الواقية ومصدر إمداد الغاز المساعد للتأكد من عدم وجود تلوث أو تلف أو أي خلل في التشغيل.
ألواح سميكة تظهر بقايا مفرطة على الحواف: أعد تقييم قوة الليزر وسرعة القطع وموضع التركيز وإعدادات غاز المساعدة بما يتناسب مع سماكة المادة.
تراكم المواد حول الزوايا: ابحث عن التراكم المفرط للحرارة وراجع معلمات التوفير في التكاليف، حيث يمكن أن تؤدي الحركة البطيئة إلى زيادة مدخلات الحرارة.
قم بتغيير معلمة واحدة في كل مرة وسجل النتائج. إن الاحتفاظ بالإعدادات الناجحة لمختلف المواد والسماكات يمكن أن يجعل عمليات الإعداد واستكشاف الأعطال وإصلاحها في المستقبل أسرع وأكثر اتساقًا.
كيف تؤثر معلمات الثقب على النتوءات
كما يمكن أن تنشأ النتوءات نتيجة لظروف ثقب سيئة، لا سيما عند قطع المعادن السميكة.
قد تؤدي الطاقة المفرطة المستخدمة في الثقب، أو عدم كفاية وقت الثقب، أو ظروف الغاز غير المناسبة إلى ترك كمية زائدة من المادة المنصهرة حول نقطة البداية، مما يؤثر على عملية القطع اللاحقة.
وبالنسبة للمواد السميكة، ينبغي بالتالي تحسين إعدادات الثقب بشكل منفصل عن معلمات القطع الرئيسية.
كيف تؤثر جودة الماكينة على النتوءات الناتجة عن القطع بالليزر
حتى مع وجود معلمات مُحسَّنة بشكل صحيح، فإن استقرار الآلة يؤثر على اتساق عملية القطع. وتساعد آلة القطع بالليزر الليفي المستقرة في الحفاظ على دقة تحديد موضع الشعاع وارتفاع القطع وحركة الآلة أثناء الإنتاج.
تشمل العوامل الرئيسية مصدر الليزر، ورأس القطع، ونظام الحركة، والتحكم في الارتفاع، ونظام التبريد، وقاعدة الآلة، ونظام التحكم بالكمبيوتر (CNC). تعمل هذه المكونات معًا للحفاظ على أداء قطع مستقر.
ويكتسب هذا الأمر أهمية خاصة عندما تقوم الشركات المصنعة بمعالجة مواد وسماكات مختلفة أو عند تشغيل الآلة لفترات إنتاج طويلة.
كيفية اختيار آلة القطع بالليزر الليفي للحصول على جودة قطع أفضل
عند اختيار آلة القطع بالليزر الليفي، يجب على المصنعين ألا يقتصر اهتمامهم على القوة القصوى لليزر فحسب. فجودة رأس القطع، وقدرة التركيز التلقائي، ودقة الحركة، والتحكم التلقائي في الارتفاع، وصلابة الآلة، وأداء التبريد، والتحكم عبر نظام CNC، كلها عوامل يمكن أن تؤثر على اتساق عملية القطع.
كما يجب أن تتوافق الآلة مع متطلبات التطبيق من حيث المواد، والسماكات، وحجم الإنتاج، وجودة الحواف.
يوفر الإعداد المناسب أساسًا أكثر موثوقية للحفاظ على أداء قطع مستقر وتقليل أعمال إزالة الحواف الثانوية.
الخاتمة
يتطلب الحد من النتوءات الناتجة عن القطع بالليزر مزيجًا من معلمات القطع المناسبة، والصيانة السليمة للمعدات، والأداء المستقر للآلة. وبدلاً من تغيير الإعدادات بشكل عشوائي، ينبغي على الشركات المصنعة استخدام بيانات القطع الخاصة بكل مادة على حدة، وفحص الفوهة والعدسة الواقية بانتظام، والحفاظ على استقرار الغاز المساعد وظروف القطع.
كما أن تسجيل المعلمات الناجحة لمختلف المواد والسماكات يمكن أن يقلل من وقت الإعداد ويحسن الاتساق أثناء الإنتاج.
آلات القطع بالليزر الليفي من WINTEK وهي مصممة لقطع المعادن بشكل مستقر ودقيق في مجموعة متنوعة من تطبيقات التصنيع. ومن خلال التكوين المناسب للآلة ومعلمات القطع المُحسَّنة بشكل صحيح، يمكن للمصنعين تحسين جودة الحواف، وتقليل الحاجة إلى إزالة الحواف الخشنة الثانوية، وتحقيق نتائج إنتاج أكثر اتساقًا.
