



















Das Laserschweißen eignet sich für viele Anwendungen im Bereich von Edelstahlgeländern, darunter Treppengeländer, Balkongeländer, Handläufe und andere architektonische Metallkonstruktionen. Durch die gebündelte Wärmezufuhr und die hohe Schweißgeschwindigkeit lassen sich saubere, präzise Verbindungen herstellen, während gleichzeitig hitzebedingte Verformungen auf ein Minimum reduziert werden.
Für Hersteller bietet das Laserschweißen von Edelstahlgeländern gegenüber herkömmlichen Schweißverfahren mehrere Vorteile. Ein handgeführtes Laserschweißgerät für Edelstahl ermöglicht flexibles Schweißen und erzeugt saubere Schweißnähte, die weniger Schleif- und Polierarbeiten nach dem Schweißen erfordern.
Die Wahl der richtigen Laserschweißlösung umfasst jedoch mehr als nur die Auswahl einer Maschine. Die Edelstahlsorte, die Materialstärke, die Fugenausführung, die Laserleistung, das Schutzgas, der Schweißdraht und die Produktionsanforderungen können das endgültige Schweißergebnis beeinflussen.
Kann das Laserschweißen also für Edelstahlgeländer eingesetzt werden? Ja, und es kann bei vielen Anwendungen im Geländerbau eine effiziente Alternative zum herkömmlichen Schweißen darstellen. Dieser Leitfaden behandelt die wichtigsten Vorteile des Laserschweißens, die Faktoren, die die Schweißleistung beeinflussen, und die Auswahl des richtigen Handlaserschweißgerät für Edelstahl Geländerfertigung.
Kann man Edelstahlgeländer laserschweißen?
Die Fertigung von Edelstahlgeländern umfasst eine Vielzahl von Bauteilen und Verbindungskonfigurationen, wobei für viele davon das Laserschweißen zum Einsatz kommen kann. Die konkrete Schweißmethode hängt weitgehend davon ab, wie die Bauteile konstruiert, positioniert und miteinander verbunden sind.
Zu den gängigen Verbindungsarten für Edelstahlgeländer gehören:
- Rohr-an-Rohr-Verbindungen: Dienen zur Verbindung von Handläufen, Querstangen und Rahmenprofilen.
- Rohr-Platten-Verbindungen: Kommen häufig vor, wenn Rohre oder Pfosten mit Grundplatten oder anderen flachen Bauteilen verbunden werden.
- Eckverbindungen: Werden häufig bei quadratischen oder rechteckigen Edelstahlprofilen für Geländerrahmen verwendet.
- Verbindungen zwischen Pfosten und Sockel: Dienen zur Befestigung von Geländerpfosten an Sockelplatten und Tragkonstruktionen.
- Profil- und Rahmenverbindungen: Kommen in architektonischen und dekorativen Geländerkonstruktionen vor.
Die Passgenauigkeit der Fugen ist beim Laserschweißen dieser Bauteile besonders wichtig. Eng anliegende Teile sorgen in der Regel für gleichmäßigere Schweißbedingungen, während größere oder ungleichmäßige Spalte den Einsatz von Schweißdraht oder Anpassungen der Schweißparameter erforderlich machen können.
Auch die Zugänglichkeit der Verbindungsstelle sollte berücksichtigt werden. Geländerkonstruktionen können Ecken, enge Stellen, gebogene Abschnitte und unterschiedliche Schweißausrichtungen aufweisen, sodass die Bediener in der Lage sein müssen, den Schweißkopf während des gesamten Prozesses effektiv zu positionieren.
Für Hersteller ist die Bewertung der tatsächlichen Rohr- oder Profilabmessungen, der Fugenkonfiguration, der Materialdicke und der geforderten Schweißnahtqualität ein wichtiger Schritt vor der Einrichtung eines Laserschweißprozesses. Durch die Prüfung repräsentativer Geländerkomponenten lassen sich das geeignete Schweißverfahren und die geeigneten Prozessparameter für die jeweilige Anwendung ermitteln.
Warum sollte man beim Schweißen von Edelstahlgeländern Laserschweißen einsetzen?
Für Geländerhersteller geht der Nutzen des Laserschweißens über die Schweißgeschwindigkeit hinaus. Das Verfahren trägt auch dazu bei, die Wärmezufuhr zu kontrollieren, das Erscheinungsbild der Schweißnaht zu erhalten und den Aufwand für die Nachbearbeitung nach dem Schweißen zu verringern. Diese Faktoren können insbesondere bei der Herstellung von Edelstahlgeländern mit sichtbaren Verbindungsstellen und sich wiederholenden Bauteilen von Bedeutung sein.
1. Schnelleres Schweißen bei sich wiederholenden Geländerarbeiten
Laserschweißen kann höhere Vorschubgeschwindigkeiten ermöglichen als viele herkömmliche manuelle Schweißverfahren, wenn Materialstärke, Fugenausführung und Parameter richtig aufeinander abgestimmt sind.
Dies kann für Geländerhersteller von Vorteil sein, die regelmäßig Rohr-an-Rohr-Verbindungen, Rahmenverbindungen, Halterungen und andere standardisierte Bauteile schweißen. Durch schnelleres Schweißen lassen sich die Taktzeiten verkürzen und die Anzahl der Geländerbaugruppen erhöhen, die in einer bestimmten Produktionsperiode fertiggestellt werden können.
Die tatsächliche Schweißgeschwindigkeit hängt von der Laserleistung, der Dicke des Edelstahls, der Fugenkonfiguration, den Schweißparametern und der Technik des Bedieners ab. Daher sollten Hersteller die Geschwindigkeit anhand ihrer tatsächlichen Werkstücke bewerten, anstatt sich ausschließlich auf die Maschinenspezifikationen zu verlassen.
2. Geringere Wärmezufuhr bei dünnem Edelstahl
Geländerteile werden häufig aus relativ dünnen Edelstahlrohren, -blechen und -profilen gefertigt. Übermäßige Hitzeentwicklung beim Schweißen kann zu Verformungen, Verfärbungen oder Maßabweichungen führen, die bei der Endmontage deutlicher sichtbar werden.
Da die Laserenergie auf einen kleinen Bereich konzentriert wird, lässt sich beim Laserschweißen bei richtiger Prozesskonfiguration eine unnötige Wärmezufuhr begrenzen. Dies trägt dazu bei, die Form und Ausrichtung der Geländerkomponenten zu erhalten, was besonders wichtig ist, wenn mehrere Teile präzise ineinanderpassen müssen.
Das tatsächliche Ausmaß der Verformung hängt nach wie vor von der Materialdicke, der Fugenausführung, der Klemmung, der Schweißgeschwindigkeit und den Prozessparametern ab.
3. Saubereres Schweißbild
Das Erscheinungsbild der Schweißnaht ist bei Geländern aus Edelstahl besonders wichtig, da viele Verbindungsstellen nach der Fertigung sichtbar bleiben.
Bei richtig gewählten Parametern lassen sich beim Laserschweißen schmale und gleichmäßige Schweißnähte mit relativ wenig Spritzern erzielen. Dies kann dazu beitragen, dass Edelstahlrohre, Ecken und Rahmenverbindungen ein saubereres Erscheinungsbild behalten.
Bei architektonischen Geländern, bei denen die Schweißnaht sichtbar ist, ist die Steuerung des Schweißprozesses besonders wichtig. Die Oberflächenvorbereitung, die Ausrichtung der Fuge, das Schutzgas, die Laserparameter und die Schweißtechnik tragen alle zum endgültigen Erscheinungsbild bei.
4. Weniger Schleifen und Polieren
Einer der praktischen Vorteile des Laserschweißens bei Edelstahlgeländern ist die Möglichkeit, den Nachbearbeitungsaufwand zu reduzieren.
Wenn die Fuge ordnungsgemäß vorbereitet und die Schweißparameter gut geregelt sind, muss die entstandene Schweißnaht unter Umständen weniger geschliffen werden als bei einigen herkömmlichen Schweißverfahren. Dies ist für Geländerhersteller von Vorteil, da das Schleifen und Polieren einen erheblichen Teil des Fertigungsprozesses ausmachen kann, wenn viele sichtbare Fugen vorhanden sind.
Der Umfang der erforderlichen Nachbearbeitung hängt weiterhin vom für das Endprodukt vorgegebenen Schweißnahtaussehen ab. Das Laserschweißen macht das Schleifen oder Polieren nicht automatisch überflüssig, kann jedoch den Umfang der erforderlichen Korrekturnachbearbeitung verringern, wenn der Prozess ordnungsgemäß optimiert ist.
Welche Laserleistung eignet sich für Edelstahlgeländer?

Es gibt keine einheitliche Laserleistung, die für jedes Geländerprojekt aus Edelstahl geeignet ist. Die richtige Wahl hängt von der Materialstärke, der Verbindungsausführung, der Schweißgeschwindigkeit und den Produktionsanforderungen ab.
Für die meisten Anwendungen im Bereich Edelstahlgeländer sind Laserschweißgeräte mit 1500 W, 2000 W und 3000 W eine sinnvolle Wahl. Die geeignete Leistung sollte je nach Material und Schweißanforderungen ausgewählt werden.
1500-W-Laserschweißgerät
Ein 1500-W-Laserschweißgerät ist eine praktische Wahl für dünnere Edelstahlrohre, -bleche und Standard-Geländerkomponenten. Es bietet ein ausgewogenes Verhältnis zwischen Schweißleistung und Investitionskosten für die allgemeine Geländerfertigung.
2000-W-Laserschweißgerät
Ein 2000-W-Laserschweißgerät eignet sich für Hersteller, die mit dickeren Edelstahlblechen arbeiten oder eine höhere Schweißgeschwindigkeit und Produktivität benötigen. Es bietet eine größere Eindringtiefe und ist dennoch vielseitig einsetzbar für eine breite Palette von Geländeranwendungen.
3000-W-Laserschweißgerät
Ein 3000-W-Laserschweißgerät ist für dickere Edelstahlbauteile und anspruchsvollere Produktionsanforderungen ausgelegt. Die höhere Leistung sorgt für eine größere Eindringtiefe und hilft Herstellern, bei der Bearbeitung geeigneter Werkstoffe eine höhere Produktivität zu erzielen.
Diese Empfehlungen stellen eher allgemeine Richtlinien als feste Dickengrenzwerte dar. Die tatsächliche Schweißleistung hängt von der Edelstahlsorte, der Materialstärke, der Fugenkonfiguration, der Schweißgeschwindigkeit und weiteren Prozessparametern ab. Vor der Festlegung der endgültigen Laserschweißleistung wird eine Anwendungsprüfung empfohlen.
Benötigen Sie Schweißdraht für Edelstahlgeländer?
Nicht unbedingt. Edelstahlgeländer können je nach Fugenabstand, Materialstärke, Fugenausführung und gewünschtem Schweißprofil mit oder ohne Zusatzdraht lasergeschweißt werden.
Wenn zwei Edelstahlbauteile passgenau und gleichmäßig aneinanderliegen, kann bei bestimmten Verbindungen das drahtlose Laserschweißen ausreichend sein. Dies kann dazu beitragen, den Schweißprozess zu vereinfachen und den Verbrauch an Schweißzusatzwerkstoff zu senken.
Zusatzdraht ist besonders dann von Vorteil, wenn der Spalt größer ist, wenn zusätzliches Material zur Bildung der Schweißnaht benötigt wird oder wenn ein bestimmtes Schweißnahtprofil erforderlich ist. Ein Drahtvorschubgerät kann zudem für mehr Flexibilität sorgen, wenn die Passungen der Geländerkomponenten variieren.
Bei der Herstellung von Geländern sollte die Entscheidung auf der jeweiligen Verbindung basieren und nicht auf einer festen Regel. Die Prüfung repräsentativer Werkstücke ist der zuverlässigste Weg, um festzustellen, ob eine Drahtzuführung erforderlich ist.
Welches Schutzgas wird beim Laserschweißen von Edelstahl verwendet?
Schutzgas schützt das geschmolzene Schweißbad während des Schweißvorgangs vor Verunreinigungen aus der Umgebungsluft Laserschweißen von Edelstahl. Die richtige Wahl des Schutzgases und eine ausreichende Abdeckung können dazu beitragen, das Erscheinungsbild der Schweißnaht, die Prozessstabilität und die Schweißqualität zu verbessern.
Argon und Stickstoff kommen beim Laserschweißen von Edelstahl häufig zum Einsatz, doch die Wahl des geeigneten Gases hängt von der Edelstahlsorte, den Schweißparametern, der Fugenkonfiguration und dem gewünschten Oberflächenbild ab.
Argon bietet eine stabile Schutzatmosphäre und wird häufig beim Schweißen von Edelstahl eingesetzt. Auch Stickstoff kann für bestimmte Edelstahlanwendungen geeignet sein und bei richtiger Prozesskonfiguration einen guten Schweißnahtschutz bieten.
Ebenso wichtig ist die Gasdurchflussmenge. Zu wenig Gas kann zu einer unzureichenden Schutzgaswirkung führen, während ein zu hoher Durchfluss den Gasverbrauch erhöht und Turbulenzen im Schweißbad verursachen kann.
Bei der Herstellung von Edelstahlgeländern sollten Hersteller das Schutzgas und die Durchflussrate anhand der tatsächlichen Schweißbedingungen auswählen, anstatt für jede Anwendung eine einheitliche Einstellung zu verwenden. Es wird empfohlen, das vorgesehene Material und die Fugenkonfiguration zu testen, bevor die Produktionsparameter festgelegt werden.
So erzielen Sie saubere Schweißnähte an Edelstahlgeländern
Bei sichtbaren Verbindungsstellen an Edelstahlgeländern hängt das Erscheinungsbild der Schweißnähte in hohem Maße von der Oberflächenvorbereitung und der Konsistenz des Schweißprozesses ab. Überprüfen Sie vor Produktionsbeginn Folgendes:
1. Den Fugenbereich reinigen
Entfernen Sie Öl, Fett, Staub, Oxid und andere Verunreinigungen aus dem Schweißbereich. Edelstahloberflächen sollten vor dem Schweißen sauber und trocken sein.
2. Passung der Fuge prüfen
Stellen Sie sicher, dass die Rohre, Bleche oder Profile korrekt ausgerichtet und festgeklemmt sind. Vermeiden Sie unnötige Spalte, um gleichbleibende Schweißbedingungen zu gewährleisten.
3. Parameter an das Werkstück anpassen
Stellen Sie die Laserleistung, die Schweißgeschwindigkeit, den Drahtvorschub und andere Parameter entsprechend der tatsächlichen Edelstahlstärke und der Fugenausführung ein. Vermeiden Sie es, Einstellungen von einem anderen Werkstoff oder einer anderen Maschine einfach zu übernehmen.
4. Achten Sie auf eine gleichmäßige Schweißbewegung
Halten Sie eine gleichmäßige Schweißgeschwindigkeit und einen konstanten Schweißwinkel ein. Ungleichmäßige Bewegungen können die Schweißnahtbreite, die Eindringtiefe und das Erscheinungsbild der Schweißnaht beeinträchtigen.
5. Überprüfung der Schutzgasabdeckung
Stellen Sie sicher, dass das gewählte Schutzgas das Schweißbad ausreichend umhüllt. Überprüfen Sie vor Produktionsbeginn die Gasversorgung, die Durchflussmenge und die Position der Düse.
6. Überprüfen Sie die Düse und den Schweißkopf
Halten Sie die Düse sauber und achten Sie auf ihre korrekte Ausrichtung. Verunreinigungen oder Beschädigungen im Bereich der Düse können die Gasabdeckung und die Schweißqualität beeinträchtigen.
In der Serienfertigung ist es zudem sinnvoll, für jedes gängige Geländermaterial und jede Verbindungsart bewährte Parameter festzulegen, anstatt die Einstellungen für jedes Werkstück durch Ausprobieren anzupassen.
So wählen Sie eine Laserschweißmaschine für Edelstahlgeländer aus
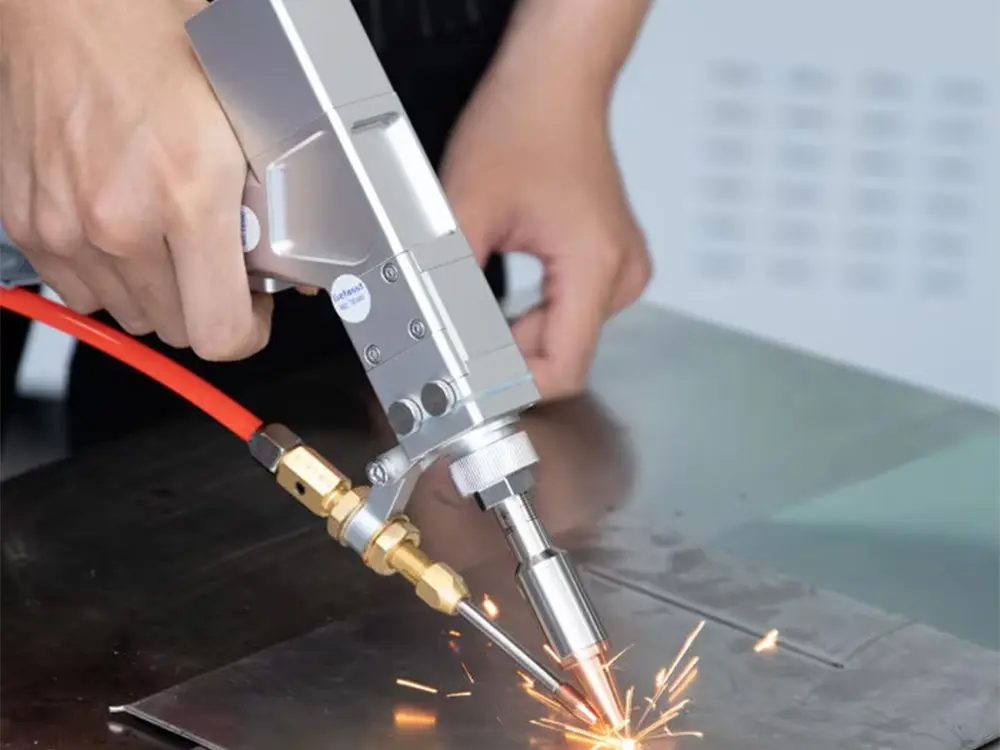
Die Wahl der richtigen Laserschweißmaschine für Edelstahl hängt von Ihren Materialien, Ihren Produktionsanforderungen und den Funktionen ab, die Sie benötigen. Berücksichtigen Sie vor dem Kauf die folgenden Faktoren.
Materialstärke und Laserleistung
Berücksichtigen Sie die typische Dicke des zu schweißenden Edelstahls und wählen Sie entsprechend eine geeignete Laserleistung aus. WINTEK bietet Laserschweißgeräte mit 1500 W, 2000 W und 3000 W für unterschiedliche Schweißanforderungen an.
Kühlsystem
Wählen Sie ein geeignetes Kühlsystem aus, das auf die Leistung der Maschine und die zu erwartenden Betriebsbedingungen abgestimmt ist. Die richtige Kühlkonfiguration trägt dazu bei, eine stabile Leistung im Dauerbetrieb aufrechtzuerhalten.
Laserschweißkopf
Ein zuverlässiger Schweißkopf ist wichtig für eine gleichmäßige Strahlführung, eine gute Abtastleistung und eine einfache Bedienung. Er sollte außerdem für die von Ihnen verarbeiteten Schweißanwendungen und Werkstoffe geeignet sein.
Laser-Quelle
Die Laserquelle spielt eine wichtige Rolle für die Schweißleistung, die Stabilität und die Lebensdauer. Wintek-Laserschweißmaschinen sind mit MAX-Laserquellen ausgestattet und bieten eine stabile und zuverlässige Leistung bei der Herstellung von Edelstahlgeländern und anderen Metallschweißanwendungen.
Drahtvorschub
Falls Ihre Geländerteile größere Fugenabstände aufweisen oder zusätzliches Füllmaterial erfordern, kann ein stabiler Drahtvorschub eine größere Flexibilität beim Schweißen bieten.
After-Sales-Unterstützung
Für internationale Käufer ist der Kundendienst ein wichtiger Faktor bei der Kaufentscheidung. Berücksichtigen Sie beim Vergleich von Anbietern von Laserschweißmaschinen die Garantieleistungen, die Verfügbarkeit von Ersatzteilen, die Schulung des Bedienpersonals, den technischen Support und die Reaktionszeit.
Durch die gemeinsame Bewertung dieser Faktoren können Hersteller eine Laserschweißlösung auswählen, die ihren Anforderungen bei der Herstellung von Edelstahlgeländern entspricht.
Kann das Laserschweißen das herkömmliche Schweißen bei Edelstahlgeländern ersetzen?
Bei vielen Anwendungen im Bereich Edelstahlgeländer kann das Laserschweißen als Alternative zu herkömmlichen Schweißverfahren eingesetzt werden. Ob es jedoch WIG-, MIG- oder andere Schweißverfahren ersetzen sollte, hängt von den Werkstücken des Herstellers, dem Produktionsvolumen, der geforderten Oberflächenqualität und den Investitionsprioritäten ab.
Das Laserschweißen kann besonders attraktiv sein, wenn Hersteller folgende Anforderungen haben:
- Schnelleres Schweißen bei serienmäßig gefertigten Geländerelementen
- Kontrollierte Wärmezufuhr bei dünnem Edelstahl
- Gleichmäßiges Schweißnahtbild
- Weniger Spritzer und weniger Nachbearbeitung nach dem Schweißen
- Flexibles Handschweißen für verschiedene Geländerkonstruktionen
Das herkömmliche Schweißen kann nach wie vor die bevorzugte Methode sein, wenn größere Fugenabstände vorliegen, besondere Anforderungen an die Fertigung bestehen, bereits Investitionen in Anlagen getätigt wurden oder bei Verfahren, bei denen das Laserschweißen keinen eindeutigen Produktionsvorteil bietet.
Aus diesem Grund sollten Hersteller die beiden Verfahren anhand ihrer tatsächlichen Edelstahlgeländerkomponenten miteinander vergleichen. Die Bewertung von Schweißgeschwindigkeit, Einbringtiefe, Optik, Bearbeitungszeit, Arbeitsaufwand und Gesamtproduktionskosten bietet eine aussagekräftigere Grundlage für die Entscheidung zwischen Laserschweißen und konventionellem Schweißen.
Schlussfolgerung
Das Laserschweißen ist eine praktische Option für die Herstellung von Edelstahlgeländern, insbesondere für Rohre, Profile, Rahmen, Handläufe und andere architektonische Metallkonstruktionen. Dank der konzentrierten Wärmezufuhr, der Schweißgeschwindigkeit und der Möglichkeit, den Nachbearbeitungsaufwand zu reduzieren, stellt es für viele Hersteller eine attraktive Alternative dar.
Die Auswahl der richtigen Laserschweißmaschine erfordert jedoch mehr als nur die Wahl einer höheren Laserleistung. Materialstärke, Fugenausführung, Passung, Schutzgas, Schweißdraht, Schweißparameter und Produktionsvolumen beeinflussen das endgültige Schweißergebnis.
WINTEK Laser bietet Handgeführte Laserschweißlösungen mit Leistungsoptionen von 1500 W bis 3000 W für Anwendungen in der Edelstahl- und sonstigen Metallbearbeitung. Mit mehr als 10 Jahren Erfahrung in der Laserfertigung unterstützt WINTEK Hersteller bei der Auswahl geeigneter Schweißanlagen unter Berücksichtigung ihrer Materialien, Werkstückkonstruktionen, Anforderungen an die Verbindungen und Produktionsbedürfnisse.
