



















Лазерная резка стала одной из наиболее эффективных технологий в современном производстве изделий из листового металла. Производители используют лазерные системы для быстрой обработки материалов с сохранением превосходной точности резки. Среди множества материалов, применяемых в производстве, оцинкованная сталь пользуется особой популярностью благодаря своей высокой коррозионной стойкости.
Однако резка оцинкованной стали лазером требует большего внимания по сравнению с резкой обычной углеродистой стали. Цинковое покрытие, защищающее материал от ржавчины, ведет себя иначе при воздействии высоких температур. В процессе резки это покрытие может выделять дым и ухудшать качество резки, если не соблюдать надлежащие меры предосторожности.
По этой причине операторы должны осознавать потенциальные риски для безопасности и соблюдать надлежащие рабочие процедуры. При наличии соответствующего оборудования, вентиляции и правильных параметров резки этот процесс можно выполнять безопасно и эффективно.
В данной статье рассматриваются меры безопасности, которые необходимо соблюдать при лазерной резке оцинкованной стали, а также приводятся практические рекомендации по обеспечению безопасного и стабильного процесса резки.
Что такое оцинкованная сталь?

Оцинкованная сталь — это сталь, покрытая защитным цинковым слоем. Это покрытие предотвращает появление ржавчины и значительно повышает долговечность материала.
Наиболее распространенным методом производства является горячее цинкование. В ходе этого процесса стальные листы погружаются в расплавленный цинк. Цинк соединяется с поверхностью стали и образует защитный слой. Еще одним методом является электроцинкование, при котором получается более тонкое и гладкое покрытие.
Слой цинка выступает в качестве защитного барьера. Даже если на поверхности появятся царапины, цинк продолжает защищать сталь, находящуюся под ним. Благодаря этому оцинкованная сталь подходит для изготовления деталей, подвергающихся воздействию влаги, погодных условий или коррозионных сред.
Благодаря этим преимуществам оцинкованная сталь широко используется в производстве листовых изделий. Она часто применяется в вентиляционных каналах, электрических шкафах, кровельных панелях и конструктивных элементах.
Однако при воздействии экстремально высоких температур цинковое покрытие ведет себя иначе, чем обычная сталь. При лазерной резке оцинкованной стали лазерный луч быстро плавит металл и нагревает слой цинка.
В результате часть покрытия может испариться или вступить в реакцию в процессе резки. Именно поэтому при лазерной резке оцинкованной стали важно обеспечить надлежащую вентиляцию и соблюдать правильные параметры резки.
Безопасна ли лазерная резка оцинкованной стали?
В большинстве случаев резка оцинкованной стали с помощью волоконного лазера является безопасной при соблюдении надлежащих мер безопасности. Современные станки для резки волоконным лазером оснащены закрытыми рабочими зонами, системами безопасности с блокировкой и эффективными вытяжными системами, которые помогают контролировать выделение дыма и обеспечивают защиту операторов.
Однако цинковое покрытие на оцинкованной стали при нагревании до высоких температур может выделять металлические пары. Эти пары могут содержать частицы оксида цинка, которые могут накапливаться в плохо вентилируемых помещениях. Длительное воздействие этих паров может вызывать дискомфорт или проблемы со здоровьем у операторов.
По этой причине мастерские, которые регулярно выполняют лазерная резка оцинкованной стали следует установить эффективные системы удаления дыма и обеспечить хорошую вентиляцию в зоне резки.
При использовании систем вентиляции, средств индивидуальной защиты и правильных настроек оборудования лазерная резка оцинкованной стали может осуществляться безопасно, без значительного риска.
Возможные опасности, связанные с лазерной резкой оцинкованной стали
Понимание возможных рисков помогает производителям обеспечивать безопасные условия труда и стабильность производственного процесса.
1. Пары цинка и риски для здоровья
Наиболее распространенной проблемой в процессе резки является образование цинкового дыма. Когда лазерный луч плавит металл, цинковое покрытие может испаряться.
Эти пары могут образовывать в воздухе частицы оксида цинка. В плохо вентилируемых помещениях операторы могут вдыхать эти частицы.
Кратковременное воздействие может вызвать раздражение или дискомфорт. Надлежащие системы вытяжки значительно снижают эти риски при лазерной резке оцинкованной стали.
2. Реакции нанесения покрытий на поверхность
Еще одна проблема связана с поведением цинкового покрытия при воздействии высоких температур. При лазерной резке оцинкованной стали покрытие может испаряться неравномерно.
Эта реакция иногда может вызывать:
- Незначительная шероховатость кромок
- Увеличение количества брызг
- Незначительные остатки на поверхности
Правильные параметры лазера позволяют свести эти эффекты к минимуму.
Рекомендации по технике безопасности при лазерной резке оцинкованной стали
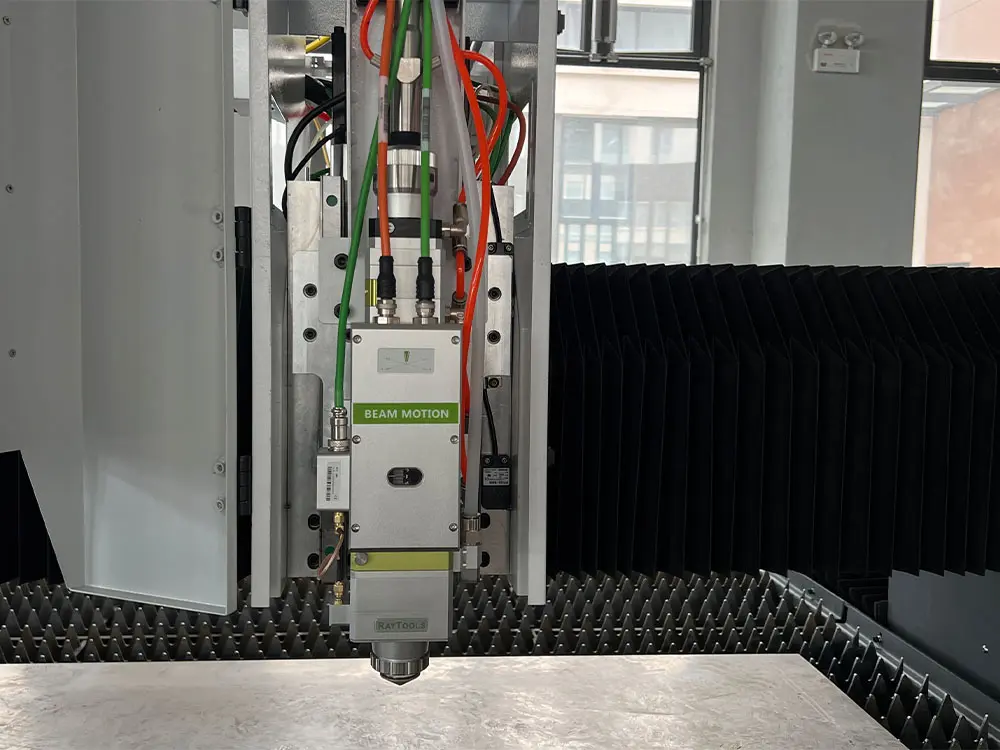
Обеспечение безопасных условий труда требует как надлежащей подготовки оборудования, так и осведомленности оператора. Приведенные ниже рекомендации позволяют повысить безопасность и стабильность резки.
1. Установить надлежащие системы вентиляции
При лазерной резке оцинкованной стали крайне важна эффективная вентиляция. Вытяжные системы удаляют дым непосредственно из зоны резки.
В промышленных цехах обычно устанавливают:
- Вытяжные вентиляторы высокой мощности
- Многоступенчатые системы фильтрации
- Локальные дымоотводные каналы
Эти системы предотвращают скопление паров цинка внутри рабочего помещения.
2. Используйте средства индивидуальной защиты
При лазерной резке оцинкованной стали операторы должны всегда использовать соответствующие средства защиты.
В число рекомендуемого оборудования входят:
- Защитные очки
- Промышленные респираторы
- Защитные перчатки
- Огнестойкая одежда
Эти защитные меры позволяют снизить воздействие паров и металлических частиц.
3. Оптимизация параметров лазерной резки
Правильные настройки оборудования также повышают безопасность и качество резки. Неправильные параметры могут привести к усилению испарения цинка при лазерной резке оцинкованной стали.
Операторам следует настроить:
- Мощность лазера
- Скорость резки
- Помощь в регулировании давления газа
- Положение фокуса
Сбалансированные параметры позволяют добиться гладких краев и стабильных условий обработки.
Параметры лазерной резки оцинкованной стали на волоконном лазере Wintek
Выберите мощность лазера в зависимости от толщины материала. Слишком низкая мощность может привести к неполному прорезанию, а чрезмерная мощность — к увеличению количества брызг и образования дыма.
| Мощность лазера | Толщина материала | Примечания |
| 1500W | 1–3 мм | Подходит для небольших листов, обеспечивает чистый рез с использованием азота |
| 2000W | 2–5 мм | Идеально подходит для панелей среднего размера, минимальное количество брызг |
| 3000W | 4–8 мм | Резка с высокой нагрузкой, слегка неровные края |
| 6000W | 8–12 мм | Толстые панели, более интенсивное образование дыма, требуется мощная вентиляция |
| 12000W | 12–20 мм | Используйте сверхтолстую сталь, обеспечьте надлежащий вытяжной воздух и низкую скорость резания |
Почему станки с волоконным лазером подходят для обработки оцинкованной стали
Технология волоконных лазеров стала отраслевым стандартом для резки листового металла с покрытием. Эти станки обеспечивают высокую плотность энергии и превосходное качество луча, что делает их чрезвычайно эффективными для лазерной резки оцинкованной стали.
По сравнению с традиционными методами волоконные лазеры обладают рядом преимуществ:
- Высокая точность резки
- Более высокая скорость обработки
- Уменьшение зон термического влияния
- Снижение эксплуатационных расходов
Современные станки также оснащены интеллектуальными системами управления. Эти системы позволяют операторам точно настраивать параметры лазерной резки оцинкованной стали.
Такие производители, как Wintek, выпускают современные станки для лазерной резки на волоконных лазерах, предназначенные для промышленной обработки металла. Эти станки обеспечивают стабильную производительность резки различных видов листового металла, в том числе оцинкованной стали.
Передовые методы обеспечения стабильного качества резки
Обеспечение качества при резка оцинкованного листового металла требует учета ряда технических факторов.
Прежде всего, перед резкой операторы должны очистить поверхность материала. Масло или грязь могут повлиять на процесс резки.
Во-вторых, выбор подходящего вспомогательного газа позволяет повысить эффективность резки. Многие операторы используют азот для получения более чистых кромок.
В-третьих, поддержание стабильной калибровки оборудования гарантирует стабильность результатов. Регулярная проверка фокусирующей линзы и сопла помогает поддерживать оптимальные условия резки.
Соблюдая эти рекомендации, производители могут добиться надежных результатов при лазерной резке оцинкованной стали.
Заключение
Оцинкованная сталь по-прежнему остается одним из основных материалов в современном производстве. Благодаря своей коррозионной стойкости она подходит для широкого спектра промышленных применений. Несмотря на то что наличие цинкового покрытия требует учета дополнительных факторов, лазерная резка остается безопасным и эффективным методом обработки оцинкованной стали.
Хорошая вентиляция, надлежащие средства защиты и оптимизированные параметры оборудования — вот ключевые факторы, обеспечивающие безопасность работы.
Благодаря современным технологиям волоконной лазерной резки и соблюдению мер безопасности производители могут эффективно выполнять лазерную резку оцинкованной стали, обеспечивая при этом высокое качество продукции.
