



















В современном металлопроизводстве получение идеальных лазерных сварных швов необходимо как для прочности конструкции, так и для визуального качества. Ручной лазерный сварочный аппарат обеспечивает высокую точность, низкое тепловыделение и высокую скорость сварки по сравнению с традиционными методами сварки. Он широко используется для сварки нержавеющей стали, углеродистой стали, алюминия, оцинкованного листа и многих других металлов.
Однако получение ровных, прочных и последовательных сварных швов не происходит автоматически. Даже при использовании передовых лазерных технологий результаты зависят от правильных настроек оборудования, правильной техники и тщательной подготовки материала.
В этом руководстве мы расскажем, как добиться идеальных лазерных швов, включая практические советы по сварке, рекомендуемые настройки параметров и распространенные ошибки, которых следует избегать.
Почему качество сварного шва имеет значение
Сварной шов - это не просто видимое соединение двух металлических деталей. Его качество напрямую влияет на производительность, безопасность и внешний вид готового изделия. Высококачественный сварной шов помогает обеспечить:
- Прочная структурная целостность
- Надежное герметичное или водонепроницаемое уплотнение
- Лучшая коррозионная стойкость
- Долговечность и срок службы
- Чистый и профессиональный внешний вид
Некачественные сварные швы могут содержать такие дефекты, как трещины, пористость, подрезы, недостаточное проплавление или чрезмерное разбрызгивание. Эти дефекты могут ослабить соединение, снизить надежность изделия и увеличить затраты на ремонт или замену.
В таких отраслях, как автомобилестроение, производство кухонного оборудования, металлической мебели, машиностроение и изготовление листового металла, качество сварного шва является важным стандартом как для функциональности, так и для рыночной стоимости.
Преимущества ручного лазерного сварочного аппарата для обеспечения качества швов
По сравнению с MIG, TIG и традиционной дуговой сваркой ручной лазерный сварочный аппарат обладает значительными преимуществами, когда речь идет о получении высококачественных сварных швов.
1. Узкая зона термического воздействия: Энергия лазера высококонцентрирована, что снижает теплопередачу к окружающему материалу. Это позволяет свести к минимуму искажения, обесцвечивание и следы от ожогов.
2. Более чистый внешний вид сварного шва: Лазерная сварка создает гладкие, узкие и визуально привлекательные швы с минимальным количеством брызг, что снижает необходимость в шлифовке или полировке.
3. Более высокая скорость сварки: благодаря более высокой скорости перемещения, чем у многих традиционных методов, ручная лазерная сварка повышает производительность, сохраняя при этом однородность шва.
4. Проще в эксплуатации: Современные ручные лазерные сварочные аппараты разработаны для простого управления и, как правило, легче в освоении, чем сварка TIG, особенно для начинающих операторов.
5. Отлично подходит для тонких металлов: Лазерная сварка исключительно хорошо работает с тонким листовым металлом, где традиционные методы сварки могут привести к перегреву, короблению или прожогу.
Ключевые шаги для достижения идеальных лазерных сварных швов
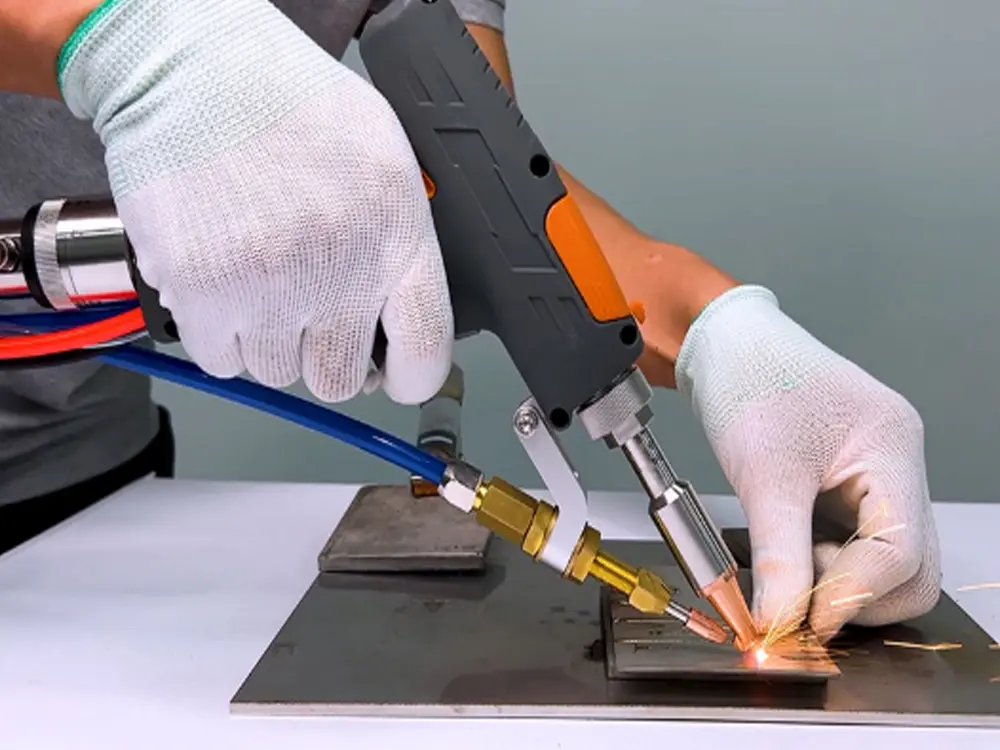
Для получения высококачественных лазерных швов с помощью ручного лазерного сварочного аппарата требуется правильное сочетание подготовки, настроек аппарата, техники работы и знания материалов. Следуя этим основным шагам, операторы смогут добиться более прочных, чистых и стабильных результатов сварки.
Шаг 1: Подготовьте поверхность материала надлежащим образом
Выполнение идеальных сварных швов с помощью ручного лазерного сварочного аппарата начинается до начала сварки. Поверхность заготовки должна быть чистой и очищенной от ржавчины, масла, краски, пыли, оксидных слоев и влаги, так как загрязнения могут вызвать пористость, нестабильность сварочной ванны и слабое сцепление. Методы очистки могут включать обезжиривающий растворитель, проволочную щетку, наждачную бумагу, лазерный очиститель или чистую ткань.
Правильная подгонка не менее важна. Зазоры между металлическими деталями должны быть минимальными и постоянными. Большие зазоры затрудняют контроль шва и могут потребовать использования присадочной проволоки. Для достижения наилучших результатов точно выровняйте края, надежно зажмите заготовки и обеспечьте равномерный зазор между швами. Хорошая подгонка - один из самых важных факторов в достижении идеальных швов.
Шаг 2: Выбор правильных параметров сварки
Настройки аппарата сильно влияют на форму сварного шва, глубину проплавления и общий результат при использовании ручного лазерного сварочного аппарата. Мощность лазера должна соответствовать толщине материала. Большая мощность увеличивает проплавление, но чрезмерная мощность может прожечь тонкий металл. Для тонких листов обычно требуется меньшая мощность, для материалов средней толщины - умеренная, а для более толстых участков - большая.
Скорость сварки также должна быть сбалансирована с мощностью. Слишком высокая скорость может привести к неполному проплавлению, слабому проплавлению и узким швам. Если скорость слишком медленная, чрезмерное выделение тепла может привести к широким швам, обесцвечиванию и деформации.
В зависимости от машины непрерывный режим подходит для длинных швов и более быстрого производства, а импульсный режим обеспечивает лучший контроль для тонких или деликатных материалов. Если используется присадочная проволока, материал проволоки должен соответствовать основному металлу, скорость подачи должна быть правильно отрегулирована, а подача проволоки должна оставаться стабильной, чтобы предотвратить неравномерное распределение бисера.
Шаг 3: Используйте правильную технику сварки
Даже самый лучший ручной лазерный сварочный аппарат зависит от правильного контроля оператора. Сварочную головку следует держать под небольшим углом, обычно от 10° до 20°, в зависимости от области применения. Это помогает улучшить видимость, стабилизировать расплавленную ванну и создать более ровную форму бусин.
Соблюдение правильного фокусного расстояния между соплом и заготовкой также имеет решающее значение. Если сопло расположено слишком близко, оно может быть повреждено. При слишком большом расстоянии плотность энергии лазера снижается.
Очень важны плавные и уверенные движения руки. Избегайте тряски или резких остановок, так как последовательные движения помогают создать равномерную ширину бисера, равномерное проникновение и лучший внешний вид шва. Особое внимание следует уделить началу и окончанию шва. Начинайте плавно, при необходимости делайте небольшую паузу и тщательно перекрывайте конечную точку, чтобы избежать трещин или слабых концов шва.
Шаг 4: Выберите подходящий защитный газ
Защитный газ защищает расплавленный металл от окисления и улучшает внешний вид сварного шва при использовании ручного лазерного сварочного аппарата. Азот обычно используется для нержавеющей стали, поскольку он помогает создавать чистые и яркие швы. Аргон стабилен и универсален, поэтому подходит для многих металлов. Для специальных видов сварки могут использоваться смешанные газы.
Расход газа также имеет большое значение. Слишком малое количество газа может привести к окислению, а слишком большое - к нарушению сварочной ванны. Правильное давление газа и правильное направление сопла значительно улучшают качество шва и стабильность сварки.
Шаг 5: Настройтесь на разные материалы
Разные металлы по-разному реагируют на лазерную энергию, поэтому настройки ручного лазерного сварочного аппарата должны быть соответствующими. Нержавеющая сталь обычно легко поддается сварке и часто дает отличный внешний вид шва, особенно при использовании азота. Углеродистая сталь требует надлежащего контроля мощности, чтобы избежать окисления или чрезмерного разбрызгивания.
Алюминий требует тщательного управления теплом из-за высокой отражательной способности и теплопроводности, поэтому особенно важна чистота поверхности. Оцинкованная сталь содержит цинковое покрытие, которое может испаряться во время сварки, поэтому необходимы правильные настройки и достаточная вентиляция.
Понимание характеристик каждого материала помогает операторам более эффективно использовать ручной лазерный сварочный аппарат и получать более чистые, прочные и надежные сварные швы.
Распространенные дефекты сварных швов и способы их устранения
1. Почему в сварном шве появляется пористость?
Пористость обычно вызвана загрязнением поверхности, влажностью или недостаточным количеством защитного газа во время сварки. Ржавчина, масло, краска или пыль на материале могут задерживать газ внутри расплавленной ванны.
Решение: Тщательно очистите заготовку перед сваркой, держите материалы сухими и обеспечьте стабильный поток защитного газа при использовании ручного лазерного сварочного аппарата.
2. Почему на тонком металле возникает прогар?
Прогар возникает, когда избыточное тепло полностью проплавляет материал. Это часто случается при слишком высокой мощности лазера или слишком низкой скорости сварки.
Решение: Уменьшите мощность лазера, увеличьте скорость перемещения или используйте импульсный режим для лучшего контроля тепла на тонких материалах.
3. Почему сварной шов слишком слабый или недостаточно проницаемый?
Недостаточное проникновение происходит, когда энергия лазера не полностью проплавляет шов. Это часто вызвано низкой мощностью, высокой скоростью сварки или плохим прилеганием шва.
Решение: Соответствующим образом увеличьте мощность, снизьте скорость сварки и улучшите выравнивание шва перед сваркой.
4. Почему сварочный шов неровный или шероховатый?
Неровная бусина обычно вызвана неустойчивым движением руки, несоответствующим фокусным расстоянием или неравномерной подачей проволоки.
Решение: При работе с ручным лазерным сварочным аппаратом сохраняйте устойчивость, выдерживайте правильное расстояние до сопла и обеспечивайте плавную подачу проволоки.
5. Почему сварной шов чернеет или окисляется?
Окисление часто возникает при плохом покрытии защитным газом или слишком низком расходе газа. Оно часто встречается при сварке нержавеющей стали без надлежащей защиты.
Решение: Увеличьте расход защитного газа, проверьте положение сопла и используйте подходящий газ, например азот или аргон.
6. Почему во время сварки образуются чрезмерные брызги?
Брызги могут быть результатом неправильных настроек мощности, нестабильной фокусировки, загрязненных поверхностей или плохого подбора параметров.
Решение: Оптимизируйте мощность и скорость лазера, очистите поверхность материала и поддерживайте правильное положение фокуса.
7. Почему трещины образуются в начале или в конце сварного шва?
Трещины часто появляются из-за резких стартов, резких остановок или чрезмерной концентрации тепла на концах швов.
Решение: Начинайте плавно, правильно перекрывайте конечную точку и используйте контролируемые движения на протяжении всего шва.
8. Как предотвратить большинство дефектов сварного шва?
Большинство дефектов шва можно избежать благодаря правильной подготовке и настройке.
Решение: Содержите материалы в чистоте, используйте правильные параметры, поддерживайте стабильное движение, выбирайте подходящий защитный газ и регулярно проводите техническое обслуживание ручного лазерного сварочного аппарата.
Почему стоит выбрать профессиональный ручной лазерный сварочный аппарат

Достижение идеальных сварных швов начинается с правильного оборудования. A профессиональный портативный лазерный сварщик облегчает получение сильных, ровных и стабильных результатов, повышая эффективность и надежность в долгосрочной перспективе.
Высококачественные аппараты, как правило, имеют стабильную мощность лазера, точные системы управления, плавную подачу проволоки, надежное охлаждение, регулируемые параметры сварки и более длительный срок службы. Эти характеристики помогают операторам поддерживать стабильное качество шва при работе с различными материалами и при выполнении различных производственных задач.
В отличие от этого, низкокачественное оборудование может привести к нестабильной работе, непостоянной подаче энергии, плохой повторяемости шва и увеличению количества проблем с техническим обслуживанием. Это может снизить производительность и повлиять на качество конечного сварного шва.
Однако даже самые лучшие Ручной лазерный сварочный аппарат Wintek требует правильного использования. Идеальные лазерные швы зависят не только от эксплуатации аппарата. Чистая подготовка материала, правильная настройка параметров, надежная техника сварки, подходящий защитный газ и регулярное техническое обслуживание - все это играет важную роль.
Когда правильная машина сочетается с правильным процессом, сварные швы становятся более прочными, чистыми, гладкими, привлекательными и высококонсистентными.
Если вы занимаетесь изготовлением металлоконструкций, ремонтом, производством или реализацией индивидуальных проектов, инвестиции в профессиональный ручной лазерный сварочный аппарат помогут вам добиться максимальной производительности и обеспечить надежные результаты сварки в любое время.
