



Probleme beim Laserschweißen Fehler wie Porosität, übermäßige Spritzerbildung, Durchbrennen und unvollständiges Einschmelzen können die Schweißqualität beeinträchtigen und die Produktionskosten erhöhen. Diese Fehler können auf falsche Parametereinstellungen, eine mangelhafte Nahtvorbereitung, unzureichendes Schutzgas oder eine inkonsistente Arbeitsweise zurückzuführen sein.
Vor der Einstellung der Maschine ist es unerlässlich, die Ursache zu ermitteln. Ein systematischer Fehlerbehebungsprozess hilft den Bedienern, Fehler zu beheben, Nacharbeiten zu reduzieren und gleichmäßigere Schweißnähte zu erzielen.
Bevor Sie die Maschineneinstellungen ändern, überprüfen Sie das Werkstück, die Fugenausrichtung, das Schutzgas und den Zustand der Ausrüstung. Ändern Sie jeweils nur einen Parameter und notieren Sie die Ergebnisse. Dieser Ansatz erleichtert es, die Ursache eines Fehlers zu identifizieren und einen erfolgreichen Schweißvorgang zu wiederholen. Dieser Leitfaden behandelt sechs häufige Schweißfehler, praktische Schritte zur Fehlerbehebung sowie vorbeugende Wartungsmaßnahmen, die Herstellern helfen sollen, die Schweißqualität zu verbessern und Ausfallzeiten zu reduzieren.
Häufige Probleme beim Laserschweißen und ihre Lösungen
1. Porosität in Laserschweißnähten
Porosität zeigt sich in Form kleiner Löcher oder Hohlräume in der Schweißnaht. Diese Fehler entstehen, wenn sich beim Erstarren des geschmolzenen Metalls Gas darin einschließt. Oberflächenverunreinigungen, Feuchtigkeit, instabiles Schutzgas und ungeeignete Schweißparameter können dazu beitragen.
Um Porositäten beim Laserschweißen zu untersuchen, reinigen Sie zunächst die Schweißstelle. Entfernen Sie Öl, Fett, Rost, Farbe und andere Rückstände mit einem für das Material geeigneten Verfahren. Stellen Sie sicher, dass das Werkstück vor dem Schweißen trocken ist. Überprüfen Sie die Schutzgasversorgung, die Schlauchanschlüsse, den Zustand der Düse und den Gasdurchfluss. Ein zu starker oder falsch ausgerichteter Gasstrom kann ebenfalls den Schutz um das Schweißbad herum beeinträchtigen.
Sollten weiterhin Poren auftreten, überprüfen Sie die Schweißgeschwindigkeit, die Leistung, die Fokusposition und die Fugenausrichtung. Testen Sie jeweils nur eine Änderung an einem Probestück und prüfen Sie das Ergebnis, bevor Sie die Produktion wieder aufnehmen.
2. Übermäßige Spritzerbildung beim Laserschweißen
Bei einigen Anwendungen kann es zu geringfügigen Spritzern kommen, doch starke Spritzer können die Oberfläche rau machen, den Reinigungsaufwand erhöhen und auf einen instabilen Prozess hinweisen. Das Aussehen der Spritzer, die Stellen, an denen sie sich ansammeln, und der Zeitpunkt, zu dem sie auftreten, können bei der Inspektion nützliche Hinweise liefern. Häufige Ursachen sind ungeeignete Leistungs- oder Drehzahleinstellungen, eine schlechte Fugenausrichtung, verunreinigtes Material, eine falsche Fokussierung sowie eine ungleichmäßige Drahtzufuhr bei Verwendung von Schweißdraht.
Um übermäßigen Spritzrauch zu beheben, reinigen Sie zunächst das Werkstück und überprüfen Sie den Fugenspalt. Überprüfen Sie die Schweißdüse auf Verschmutzungen oder Beschädigungen und vergewissern Sie sich, dass der Schweißkopf gemäß den Vorgaben des Maschinenherstellers positioniert ist.
Wenn Schweißdraht verwendet wird, überprüfen Sie die Drahtvorschubgeschwindigkeit, die Drahtausrichtung und die Vorschubrollen. Vergleichen Sie anschließend die Laserleistung, die Verfahrgeschwindigkeit und die Fokusposition mit den empfohlenen Einstellungen für das Material und die Dicke.
Testen Sie jeweils nur eine Einstellung an einem Probestück. So lässt sich feststellen, welche Änderung die Schweißnahtstabilität verbessert, ohne neue Fehler zu verursachen.
3. Durchbrennen beim Laserschweißen dünner Bleche
Ein Durchbrennen tritt auf, wenn sich zu viel Wärme auf einer kleinen Fläche konzentriert, wodurch ein Loch entsteht oder das Material übermäßig tief durchdrungen wird. Dies ist eher bei dünnem Blech, großen Fugenabständen, langsamer Vorschubgeschwindigkeit oder Einstellungen der Fall, die mehr Energie liefern, als für die jeweilige Anwendung erforderlich ist.
Um ein Durchbrennen beim Laserschweißen zu vermeiden, sollten Sie zunächst die tatsächliche Materialdicke und den Fugenabstand überprüfen. Befestigen Sie die Werkstücke so, dass sie sich während des Schweißvorgangs nicht verschieben. Überprüfen Sie anschließend die Einstellungen für Laserleistung, Verfahrgeschwindigkeit, Strahlfokus und Wobble, sofern die Maschine eine Strahloszillation unterstützt. Je nach Anwendung kann eine Erhöhung der Verfahrgeschwindigkeit oder eine Verringerung der Leistung dazu beitragen, die Wärmezufuhr zu begrenzen.
Überprüfen Sie Anpassungen stets anhand einer repräsentativen Stichprobe. Eine Einstellung, die für eine bestimmte Legierung, Dicke oder Fugenausführung geeignet ist, muss nicht unbedingt auch für andere geeignet sein. Bei Serienteilen sollten Sie, sofern möglich, beide Seiten der Fuge prüfen und sicherstellen, dass die Schweißnaht die geforderten Festigkeits- und optischen Kriterien erfüllt.
4. Schwache Schweißnähte und unvollständiges Einschmelzen
Eine Schweißnaht kann oberflächlich betrachtet zwar einwandfrei aussehen, dennoch jedoch eine unzureichende Verschmelzung oder Festigkeit aufweisen. Mögliche Ursachen hierfür sind unter anderem eine unzureichende Energiezufuhr, eine zu hohe Schweißgeschwindigkeit, eine schlechte Ausrichtung des Strahls, Verunreinigungen der Oberfläche sowie eine ungeeignete Fugenausführung. Auch ein zu großer Spalt zwischen den Bauteilen kann die Bildung einer gleichmäßigen Schweißnaht verhindern.
Um Probleme mit schwachen Schweißnähten oder unvollständiger Verschmelzung zu beheben, sollten Sie zunächst auf Verunreinigungen, zu große Fugenabstände und eine schlechte Ausrichtung prüfen. Vergewissern Sie sich, dass das gewählte Schweißverfahren für das Material, die Dicke und die Fugenausführung geeignet ist.
Überprüfen Sie anschließend die Laserleistung, die Verfahrgeschwindigkeit, die Fokusposition und die Schweißbahn anhand der validierten Prozesseinstellungen. Eine unzureichende Energiezufuhr oder eine zu hohe Verfahrgeschwindigkeit können eine ausreichende Verschmelzung verhindern, doch die richtige Einstellung hängt von der jeweiligen Anwendung ab.
Verlassen Sie sich bei der Beurteilung der Schweißnahtfestigkeit nicht allein auf das äußere Erscheinungsbild. Wenden Sie geeignete Prüfverfahren an, wie beispielsweise Querschnittsuntersuchungen, Zugversuche oder andere anwendungsspezifische Prüfungen. Bei sicherheitskritischen Bauteilen sollten dokumentierte Schweiß- und Prüfverfahren befolgt werden.
5. Ungleichmäßige Schweißnähte und schwankende Schweißqualität
Uneinheitliche Schweißnahtbreiten, lückenhafte Nähte oder Veränderungen im Erscheinungsbild entlang der Fuge können durch ungleichmäßige Handbewegungen, wechselnde Brennerwinkel, schwankende Abstände, unregelmäßige Werkstückausrichtung oder instabilen Drahtvorschub verursacht werden. Verschmutzte oder beschädigte optische Komponenten können ebenfalls die Prozesskonsistenz beeinträchtigen.
Unebene Schweißnähte sind häufig auf ungleichmäßige Brennerbewegungen, schwankende Arbeitsabstände, eine schlechte Fugenausrichtung oder eine instabile Drahtzuführung zurückzuführen. Überprüfen Sie zunächst den Fugenspalt und vergewissern Sie sich, dass der Schweißkopf, die Düse, die Schutzscheibe und die Anschlüsse in einwandfreiem Zustand sind.
Beim handgeführten Laserschweißen sollten Sie einen gleichbleibenden Brennerwinkel, Arbeitsabstand und eine konstante Vorschubgeschwindigkeit innerhalb des vom Hersteller empfohlenen Betriebsbereichs einhalten. Verwenden Sie bei Bedarf Spannvorrichtungen, um die Werkstücke in der richtigen Ausrichtung zu halten. Wenn Schweißzusatzdraht verwendet wird, stellen Sie sicher, dass dieser reibungslos in das Schweißbad eingeführt wird.
Testen Sie die ausgewählten Einstellungen vor Produktionsbeginn an einem Probenmaterial derselben Güteklasse und Dicke. Überprüfen Sie optische Komponenten erst, nachdem Sie die vom Maschinenhersteller vorgegebenen Abschalt- und Sicherheitsvorschriften befolgt haben. Ersetzen Sie beschädigte oder verschmutzte Komponenten gemäß den Anweisungen im Handbuch.
6. Verfärbung und Oxidation von Schweißnähten
Verfärbungen im Bereich einer Schweißnaht können durch Wärmeeinbringung, unzureichende Abschirmung, Verunreinigungen oder die Reaktion des Werkstoffs auf den Schweißprozess verursacht werden. Bei Edelstahl kann eine übermäßige Oxidation das Erscheinungsbild und, je nach Anwendungsbereich, auch die Korrosionsbeständigkeit beeinträchtigen.
Reinigen Sie die Fuge vor dem Schweißen und vergewissern Sie sich, dass das Schutzgas für das Material und das Verfahren geeignet ist. Überprüfen Sie die Gasabdeckung am Schweißbad und vermeiden Sie Zugluft, die die Schutzgaswirkung beeinträchtigen könnte. Überprüfen Sie die Wärmezufuhr und testen Sie die Einstellungen an Material derselben Güteklasse und Dicke.
Bei bestimmten Anwendungen sind gewisse Farbveränderungen möglicherweise akzeptabel, während andere Anwendungen eine strengere Oberflächenbeschaffenheit erfordern. Legen Sie die erforderlichen Anforderungen an Aussehen und Qualität vor Produktionsbeginn fest, anstatt sich allein auf das visuelle Urteil zu verlassen.
So beheben Sie Probleme beim Laserschweißen
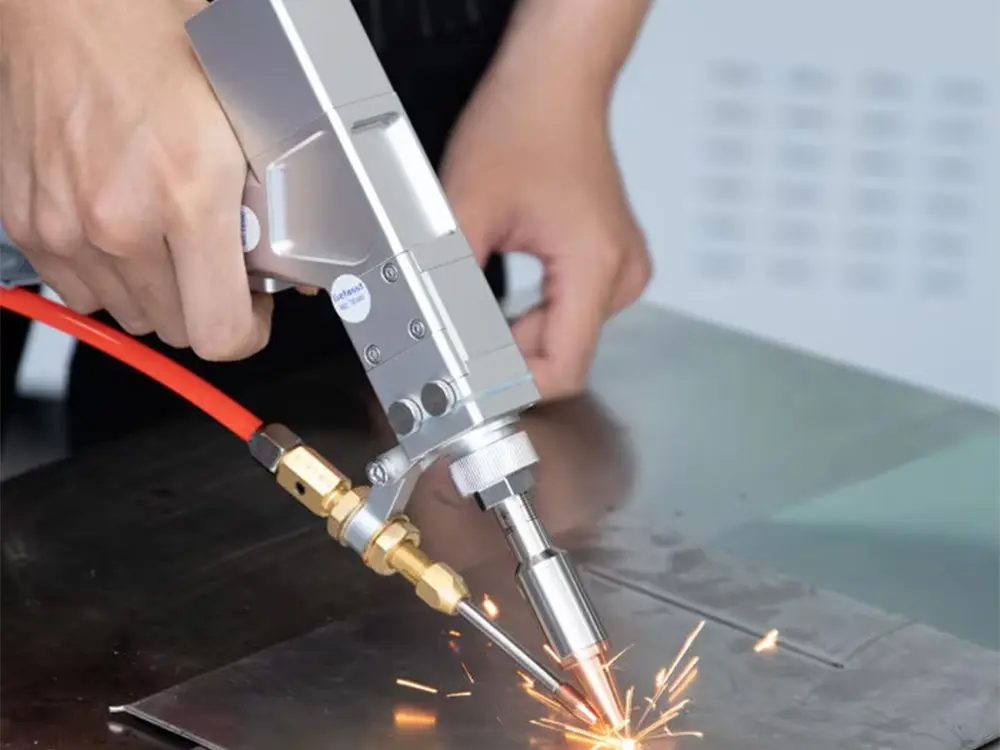
Ein einheitliches Verfahren zur Fehlerbehebung beim Laserschweißen hilft dabei, die Ursache einzugrenzen, ohne unnötige Änderungen vorzunehmen. Wenn dieselben Probleme beim Laserschweißen erneut auftreten, vergleichen Sie die aktuellen Ergebnisse mit früheren Aufzeichnungen, um Änderungen bei Materialien, Verbrauchsmaterialien oder Betriebsbedingungen zu ermitteln.
Folgen Sie diesem Link Fehlerbehebung beim Laserschweißen Checkliste zur Ermittlung der wahrscheinlichen Ursache eines Defekts:
1. Ermitteln Sie den Fehler. Notieren Sie dessen Ort, Aussehen, Häufigkeit und die Umstände, unter denen er auftritt.
2. Überprüfen Sie das Werkstück. Achten Sie dabei auf Öl, Rost, Feuchtigkeit, Beschichtungen, Dickenschwankungen und übermäßige Fugenabstände.
3. Überprüfen Sie die Ausrüstung. Überprüfen Sie unter Beachtung der Sicherheitsvorschriften des Herstellers die Düse, die Schutzlinse, den Drahtvorschub, die Schutzgasversorgung, das Kühlsystem und die entsprechenden Anschlüsse.
4. Überprüfen Sie die Schweißparameter. Überprüfen Sie die Laserleistung, die Vorschubgeschwindigkeit, die Fokusposition, die Wobble-Einstellungen und gegebenenfalls die Drahtvorschubeinstellungen.
5. Testen Sie jeweils nur eine Änderung. Verwenden Sie dazu ein Muster, das hinsichtlich Material, Dicke und Fugenausführung mit dem Serienbauteil übereinstimmt.
6. Überprüfen und protokollieren Sie das Ergebnis. Prüfen Sie die Probestelle, dokumentieren Sie die erfolgreichen Einstellungen und vergewissern Sie sich, dass das Ergebnis den geforderten Qualitätskriterien entspricht.
Sollte der Fehler weiterhin bestehen, unterlassen Sie weitere ungeprüfte Einstellmaßnahmen und wenden Sie sich an den Gerätehersteller oder einen qualifizierten Schweißfachmann.
Umgehen Sie niemals Sicherheitsverriegelungen und blicken Sie niemals direkt in den Strahlengang. Befolgen Sie die Lasersicherheitsvorschriften des Maschinenherstellers und tragen Sie die vorgeschriebene Schutzausrüstung.
So beugen Sie häufigen Fehlern beim Laserschweißen vor
Prävention beginnt bereits vor dem Einschalten des Lasers. Bereiten Sie saubere, trockene Werkstoffe vor und stellen Sie sicher, dass die Fugenausführung, die Passung und die Klemmung für die jeweilige Anwendung geeignet sind. Verwenden Sie validierte Einstellungen für den jeweiligen Werkstoff, die jeweilige Dicke und die jeweilige Schweißposition, anstatt sich bei jedem Auftrag auf eine einzige Einstellung zu verlassen.
Vorbeugende Wartungsmaßnahmen tragen dazu bei, wiederkehrende Schweißfehler zu reduzieren. Halten Sie sich an den vom Hersteller vorgegebenen Inspektionsplan für die Schutzlinse, die Düse, das Drahtvorschubsystem, die Kühleinheit und die elektrischen Anschlüsse. Halten Sie die Werkstücke vor dem Schweißen sauber und trocken und schützen Sie optische Komponenten vor Staub und Verunreinigungen.
Überprüfen Sie vor Produktionsbeginn den Schutzgasdurchfluss und den Drahtvorschub. Beheben Sie Alarme an den Anlagen gemäß der Maschinenbedienungsanleitung und ersetzen Sie verschlissene oder beschädigte Teile durch kompatible Komponenten. Dokumentieren Sie Wartungsmaßnahmen und wiederkehrende Mängel, um Probleme zu erkennen, bevor sie die Produktionsqualität beeinträchtigen.
Die Bediener sollten in den Bereichen Maschinensteuerung, Handhabung des Schweißbrenners, Prozessgrenzen und Lasersicherheit geschult werden. Führen Sie Aufzeichnungen über bewährte Einstellungen und Muster-Schweißergebnisse. Dies beschleunigt die Fehlersuche, wenn ein Fehler erneut auftritt, und hilft verschiedenen Bedienern dabei, denselben Prozess einzuhalten.
Schlussfolgerung
Die Fehlerbehebung bei Problemen beim Laserschweißen beginnt mit der Identifizierung des Fehlers und der Überprüfung des Materials, der Fugenausrichtung, des Schutzgases, des Zustands der Anlage sowie der Schweißparameter. Führen Sie Testanpassungen an Probestücken durch und überprüfen Sie die Schweißqualität, bevor Sie die Produktion wieder aufnehmen.
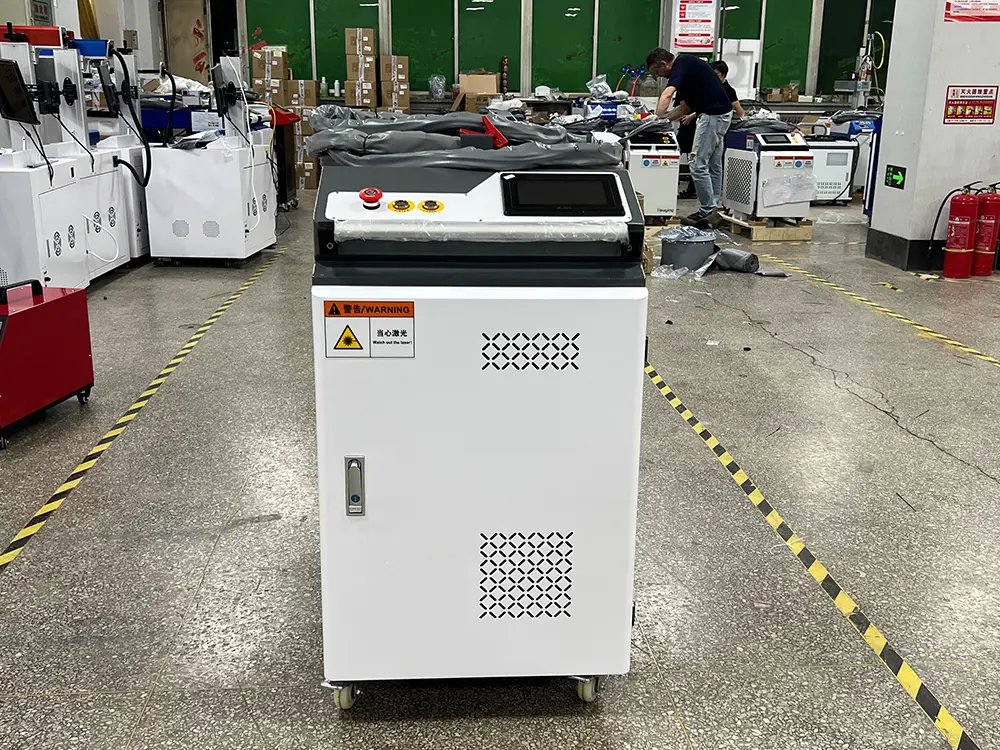
Regelmäßige Wartung, einheitliche Betriebsabläufe und eine angemessene Schulung des Bedienpersonals können dazu beitragen, Nacharbeiten zu reduzieren und die Gleichmäßigkeit der Schweißnähte zu verbessern. Bei der Auswahl einer Handlaser-Schweißgerät, berücksichtigen Sie dabei die Maschinenkonfiguration, die Anwendungsanforderungen, die Schulung des Bedienpersonals und den technischen Kundendienst.
Bei WINTEK Laser bieten wir handgeführte Laserschweißgeräte sowie technische Beratung und Kundendienst an, um unseren Kunden einen effizienten Betrieb ihrer Anlagen zu ermöglichen. Sollten trotz systematischer Fehlerbehebung weiterhin Schweißfehler auftreten, wenden Sie sich bitte an Ihren Anlagenlieferanten oder einen qualifizierten Schweißfachmann, bevor Sie den Vollbetrieb wieder aufnehmen.