


















Il taglio laser è diventato una pietra miliare della produzione moderna grazie alla sua elevata precisione, efficienza e versatilità. Industrie come quella automobilistica ed elettronica si affidano al taglio laser per ottenere risultati precisi e coerenti. Sebbene il taglio laser funzioni bene su molti tipi di metalli, i materiali ad alta riflessione come il rame, l'alluminio e l'argento presentano sfide uniche. La loro elevata riflettività riduce la quantità di energia laser assorbita, il che può ridurre l'efficienza del taglio e persino danneggiare l'apparecchiatura laser. Capire come tagliare efficacemente i materiali ad alta riflessione è essenziale per gli ingegneri, i produttori e gli operatori che desiderano ottenere tagli puliti, alta produttività e longevità delle apparecchiature.
Questo articolo fornisce una guida completa al taglio laser di materiali ad alta riflessione. Inoltre, vengono discussi casi di studio e best practice che dimostrano come ottenere risultati di alta qualità nelle applicazioni industriali.
Comprendere i materiali ad alta riflessione
I materiali ad alta riflessione sono metalli che riflettono gran parte della luce laser incidente. Esempi comuni sono rame, alluminio, argento, oro e alcuni rivestimenti metallici. Questi metalli hanno un'elevata riflettività nello spettro del visibile e del vicino infrarosso, dove opera la maggior parte dei laser industriali.
Le proprietà fisiche dei materiali ad alta riflessione influenzano in modo significativo le prestazioni del taglio laser. Ad esempio, il rame ha una riflettività di circa il 95% nella gamma degli infrarossi, il che significa che solo una piccola parte dell'energia laser viene assorbita. Anche l'alluminio ha un'elevata riflettività e un'alta conduttività termica, che può dissipare rapidamente il calore dalla zona di taglio. Queste caratteristiche rendono difficile mantenere un processo di taglio stabile senza tecniche specializzate.
I materiali ad alta riflessione hanno anche punti di fusione relativamente bassi rispetto alla loro elevata conducibilità termica, che può portare a una rapida fusione della superficie e a bordi irregolari. La comprensione di queste proprietà è il primo passo verso un taglio laser efficace.
Sfide nel taglio laser dei materiali ad alta riflessione
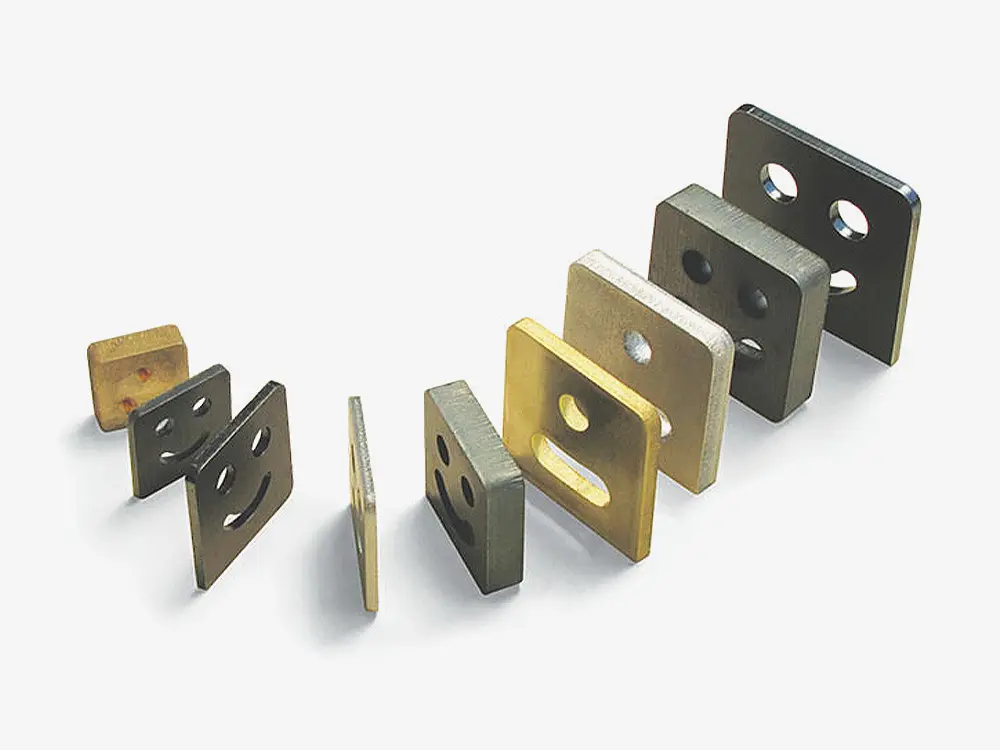
Taglio laser I materiali ad alta riflessione presentano diverse sfide che in genere non si presentano con metalli a bassa riflessione come l'acciaio o l'acciaio inossidabile.
Riflessione posteriore e rischio per le apparecchiature: quando la luce laser si riflette su una superficie altamente riflettente, può tornare indietro nella testa del laser e danneggiare potenzialmente la sorgente laser o i componenti ottici. Questo problema è particolarmente sentito con i laser a CO2, che sono più sensibili alla riflessione posteriore rispetto ai laser a fibra.
Instabilità di taglio: un'elevata riflettività può portare a un assorbimento incoerente dell'energia laser, con conseguente scarsa stabilità di taglio. Gli operatori possono notare bruciature, penetrazione incompleta o bordi irregolari.
Controllo della zona interessata dal calore: i materiali ad alta conducibilità termica dissipano rapidamente il calore, rendendo difficile mantenere un fronte di fusione preciso. Ciò può causare una zona termicamente influenzata più ampia e una minore precisione di taglio.
Dipendenza dallo spessore: Le lastre sottili di rame o alluminio possono essere tagliate efficacemente con una potenza inferiore, ma le lastre più spesse richiedono un'energia significativamente maggiore e un'attenta ottimizzazione per evitare difetti.
Inefficienza dei laser CO2: I laser CO2 hanno una lunghezza d'onda maggiore che viene scarsamente assorbita dai metalli riflettenti. Questo li rende meno adatti al taglio di materiali ad alta riflessione, con un conseguente consumo di energia e un'efficienza ridotta.
Selezione del sistema laser giusto
La scelta del sistema laser appropriato è fondamentale quando si tagliano materiali ad alta riflessione. I laser a fibra sono generalmente preferiti per la loro lunghezza d'onda più corta, l'elevata qualità del fascio e la maggiore efficienza di assorbimento sui metalli riflettenti.
1. Vantaggi del laser a fibra
I laser a fibra operano nello spettro del vicino infrarosso, che viene assorbito più efficacemente da rame e alluminio. Offrono inoltre un'elevata potenza di picco e un'eccellente stabilità del fascio, rendendoli adatti al taglio di lamiere sia sottili che spesse.
2. Limitazioni del laser CO2
I laser CO2 hanno una lunghezza d'onda maggiore che si riflette più facilmente sui metalli. Sebbene i laser a CO2 possano tagliare materiali riflettenti con le giuste tecniche ausiliarie, sono meno efficienti e possono aumentare il rischio di riflessione posteriore.
3. Considerazioni sulla potenza e sulla lunghezza d'onda del laser
La scelta del livello di potenza e della lunghezza d'onda giusti garantisce l'assorbimento di energia sufficiente per ottenere tagli puliti. Gli operatori devono adeguare la potenza del laser allo spessore del materiale per bilanciare velocità e qualità.
Ottimizzazione dei parametri di taglio

La corretta regolazione dei parametri di taglio è fondamentale per ottenere risultati di alta qualità con materiali ad alta riflessione.
Posizione di messa a fuoco: Il posizionamento accurato della messa a fuoco garantisce la concentrazione del raggio laser nella zona di taglio. Lievi regolazioni possono influenzare notevolmente la qualità del taglio e la penetrazione.
Velocità di taglio: La velocità di taglio deve essere bilanciata con la potenza del laser. Una velocità eccessiva può causare un taglio incompleto, mentre una velocità troppo bassa può surriscaldare il materiale e aumentare la zona interessata dal calore.
Uso di gas ausiliari: Per agevolare il taglio è possibile utilizzare azoto o ossigeno. L'azoto previene l'ossidazione e consente di ottenere un bordo più pulito, mentre l'ossigeno può aumentare la velocità di taglio per le lamiere più spesse.
Taglio a più passate: Per le lamiere più spesse, l'esecuzione di più passate con una potenza inferiore può ridurre i difetti e garantire bordi puliti.
Miglioramento della qualità dei bordi: La regolazione dei parametri di taglio in base alle prove effettuate consente di ottimizzare la qualità dei bordi. La regolazione fine della velocità, della messa a fuoco e della pressione del gas garantisce tagli uniformi con bave minime.
Documentazione dei parametri: La registrazione dettagliata dei parametri di taglio per diversi materiali e spessori consente agli operatori di replicare i risultati ottenuti e di migliorare l'efficienza nel tempo.
Sicurezza e protezione delle apparecchiature
Il taglio laser di materiali ad alta riflessione richiede rigorose misure di sicurezza e di protezione delle apparecchiature.
Protezione della testa del laser: L'uso di rivestimenti o finestre protettive sulla testa del laser può prevenire i danni causati dalla riflessione posteriore.
Manutenzione del sistema di raffreddamento: I metalli ad alta riflessione possono generare calore localizzato. Un sistema di raffreddamento correttamente funzionante è essenziale per mantenere le prestazioni del laser.
Cura dei componenti ottici: Pulire e ispezionare regolarmente specchi e lenti per evitare contaminazioni e danni.
Dispositivi di protezione personale: Gli operatori devono indossare protezioni per gli occhi, guanti e indumenti protettivi per evitare lesioni dovute alla luce laser riflessa.
Manutenzione ordinaria: La manutenzione regolare del sistema laser garantisce prestazioni costanti e prolunga la durata dell'apparecchiatura.
Casi pratici Wintek

1. Taglio di lastre di rame
Abbiamo tagliato la lastra di rame di 2 mm di spessore utilizzando un laser a fibra da 1500 W. L'azoto ha agito come gas ausiliario per evitare l'ossidazione. La messa a fuoco è stata impostata leggermente al di sopra della superficie e la velocità di taglio è stata ottimizzata attraverso prove ed errori. Il risultato è stato un bordo pulito con bave minime e nessun danno alla testa del laser.
2. Taglio di lastre di alluminio
La lastra di alluminio di 3 mm di spessore ha richiesto una potenza laser leggermente superiore. È stata utilizzata la modalità laser a fibra pulsata per aumentare l'assorbimento di energia e la velocità di taglio è stata attentamente controllata. Per le sezioni più spesse è stato utilizzato il taglio a più passate. Il risultato è stato un taglio preciso con bordi lisci, a dimostrazione dell'importanza dell'ottimizzazione dei parametri.
3. Confronto tra sistemi
Il confronto tra il laser a fibra e il laser CO2 su una lastra di alluminio riflettente ha dimostrato che il laser a fibra ha permesso di ottenere un taglio più rapido con una migliore qualità dei bordi. Il laser CO2 richiedeva una potenza significativamente maggiore e più passaggi, aumentando il rischio di difetti, distorsione termica e usura delle apparecchiature nel tempo.
Conclusione
Le sfide del taglio di metalli ad alta riflessione limitavano un tempo molte industrie, ma la tecnologia laser in fibra ha cambiato questa realtà. L'elevato tasso di assorbimento, le prestazioni stabili e il controllo raffinato del fascio lo rendono ideale per la lavorazione precisa dei materiali riflettenti. Con l'evoluzione dei sistemi laser verso una maggiore potenza e intelligenza, il potenziale per la produzione di metalli continuerà a crescere, portando a una maggiore produttività e a risultati più puliti in ogni applicazione.
