


















Cięcie laserowe stało się kamieniem węgielnym nowoczesnej produkcji ze względu na wysoką precyzję, wydajność i wszechstronność. Branże od motoryzacyjnej po elektroniczną polegają na cięciu laserowym, aby osiągnąć dokładne i spójne wyniki. Podczas gdy cięcie laserowe działa dobrze na wielu rodzajach metali, materiały o wysokim współczynniku odbicia, takie jak miedź, aluminium i srebro, stanowią wyjątkowe wyzwanie. Ich wysoki współczynnik odbicia zmniejsza ilość pochłanianej energii lasera, co może obniżyć wydajność cięcia, a nawet uszkodzić sprzęt laserowy. Zrozumienie, jak skutecznie ciąć materiały o wysokim współczynniku odbicia, jest niezbędne dla inżynierów, producentów i operatorów, którzy dążą do uzyskania czystych cięć, wysokiej wydajności i trwałości sprzętu.
Niniejszy artykuł zawiera kompleksowy przewodnik po laserowym cięciu materiałów o wysokim współczynniku odbicia. Ponadto omawiamy studia przypadków i najlepsze praktyki, które pokazują, jak osiągnąć wysokiej jakości wyniki w zastosowaniach przemysłowych.
Zrozumienie materiałów o wysokim współczynniku odbicia
Materiały o wysokim współczynniku odbicia to metale, które odbijają dużą część padającego światła laserowego. Typowe przykłady obejmują miedź, aluminium, srebro, złoto i niektóre powłoki metaliczne. Metale te mają wysoki współczynnik odbicia w zakresie widzialnym i bliskiej podczerwieni, czyli tam, gdzie działa większość laserów przemysłowych.
Właściwości fizyczne materiałów o wysokim współczynniku odbicia znacząco wpływają na wydajność cięcia laserowego. Na przykład miedź ma współczynnik odbicia około 95% w zakresie podczerwieni, co oznacza, że tylko niewielka część energii lasera jest pochłaniana. Aluminium ma również wysoki współczynnik odbicia i wysoką przewodność cieplną, co może szybko odprowadzać ciepło ze strefy cięcia. Cechy te utrudniają utrzymanie stabilnego procesu cięcia bez zastosowania specjalistycznych technik.
Materiały o wysokim współczynniku odbicia mają również stosunkowo niską temperaturę topnienia w porównaniu do ich wysokiej przewodności cieplnej, co może skutkować szybkim topnieniem powierzchni i nierównymi krawędziami. Zrozumienie tych właściwości jest pierwszym krokiem w kierunku efektywnego cięcia laserowego.
Wyzwania związane z cięciem laserowym materiałów o wysokim współczynniku odbicia
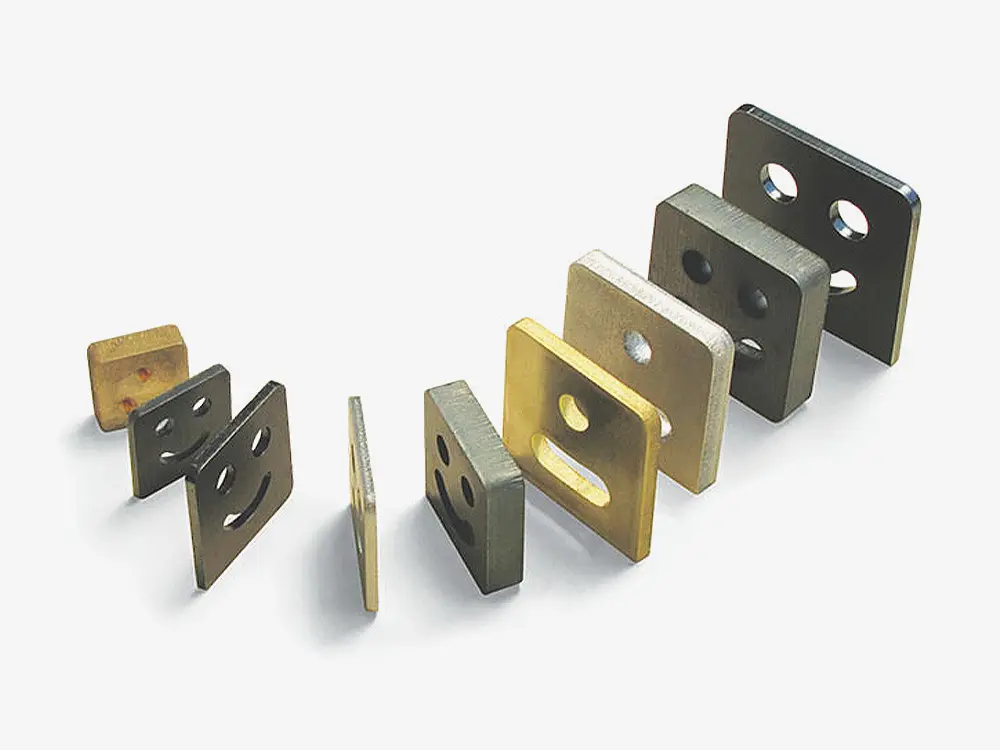
Cięcie laserowe Materiały o wysokim współczynniku odbicia stanowią kilka wyzwań, które zwykle nie występują w przypadku metali o niższym współczynniku odbicia, takich jak stal lub stal nierdzewna.
Odbicie wsteczne i ryzyko dla sprzętu: Gdy światło lasera odbija się od powierzchni o wysokim współczynniku odbicia, może wrócić do głowicy lasera i potencjalnie uszkodzić źródło lasera lub elementy optyczne. Jest to szczególnie istotne w przypadku laserów CO2, które są bardziej wrażliwe na odbicie wsteczne niż lasery światłowodowe.
Niestabilność cięcia: Wysoki współczynnik odbicia może prowadzić do nierównomiernego pochłaniania energii lasera, co skutkuje słabą stabilnością cięcia. Operatorzy mogą zauważyć wypalenia, niepełną penetrację lub nieregularne krawędzie.
Kontrola strefy wpływu ciepła: Materiały o wysokiej przewodności cieplnej szybko rozpraszają ciepło, co utrudnia utrzymanie precyzyjnego frontu topienia. Może to spowodować rozszerzenie strefy wpływu ciepła i zmniejszenie precyzji cięcia.
Zależność od grubości: Cienkie arkusze miedzi lub aluminium mogą być skutecznie cięte przy niższej mocy, ale grubsze arkusze wymagają znacznie więcej energii i starannej optymalizacji w celu uniknięcia defektów.
Nieefektywność laserów CO2: Lasery CO2 mają dłuższą falę, która jest słabo absorbowana przez metale odblaskowe. Sprawia to, że są one mniej odpowiednie do cięcia materiałów o wysokim współczynniku odbicia, co prowadzi do wyższego zużycia energii i zmniejszonej wydajności.
Wybór odpowiedniego systemu laserowego
Wybór odpowiedniego systemu laserowego ma kluczowe znaczenie przy cięciu materiałów o wysokim współczynniku odbicia. Lasery światłowodowe są ogólnie preferowane ze względu na ich krótszą długość fali, wysoką jakość wiązki i wyższą wydajność absorpcji na metalach odblaskowych.
1. Zalety lasera światłowodowego
Lasery światłowodowe działają w zakresie bliskiej podczerwieni, który jest skuteczniej absorbowany przez miedź i aluminium. Zapewniają również wysoką moc szczytową i doskonałą stabilność wiązki, dzięki czemu nadają się zarówno do cięcia cienkich, jak i grubych blach.
2. Ograniczenia lasera CO2
Lasery CO2 mają dłuższą falę, która łatwiej odbija się od metali. Podczas gdy lasery CO2 mogą ciąć materiały odblaskowe przy użyciu odpowiednich technik pomocniczych, są one mniej wydajne i mogą zwiększać ryzyko odbicia wstecznego.
3. Moc lasera i długość fali
Wybór odpowiedniego poziomu mocy i długości fali zapewnia pochłanianie energii wystarczającej do uzyskania czystych cięć. Operatorzy powinni dopasować moc lasera do grubości materiału, aby zrównoważyć prędkość i jakość.
Optymalizacja parametrów cięcia

Właściwe dostosowanie parametrów cięcia jest kluczem do osiągnięcia wysokiej jakości rezultatów w przypadku materiałów o wysokim współczynniku odbicia.
Pozycja ogniskowania: Dokładne ustawienie ostrości zapewnia koncentrację wiązki lasera w strefie cięcia. Niewielkie korekty mogą znacząco wpłynąć na jakość cięcia i penetrację.
Prędkość cięcia: Prędkość cięcia musi być zrównoważona z mocą lasera. Zbyt duża prędkość może spowodować niekompletne cięcie, natomiast zbyt mała prędkość może spowodować przegrzanie materiału i zwiększenie strefy wpływu ciepła.
Użycie gazu pomocniczego: Do wspomagania cięcia można użyć azotu lub tlenu. Azot zapobiega utlenianiu i zapewnia czystszą krawędź, podczas gdy tlen może zwiększyć prędkość cięcia grubszych arkuszy.
Cięcie wieloprzebiegowe: W przypadku grubszych arkuszy, wykonywanie wielu przejść z niższą mocą może zredukować defekty i zapewnić czyste krawędzie.
Poprawa jakości krawędzi: Dostosowywanie parametrów cięcia na podstawie prób pomaga zoptymalizować jakość krawędzi. Precyzyjna regulacja prędkości, ostrości i ciśnienia gazu zapewnia gładkie cięcie z minimalnymi zadziorami.
Dokumentacja parametrów: Prowadzenie szczegółowego rejestru parametrów cięcia dla różnych materiałów i grubości pozwala operatorom na powtarzanie udanych wyników i poprawę wydajności w czasie.
Bezpieczeństwo i ochrona sprzętu
Cięcie laserowe materiałów o wysokim współczynniku odbicia wymaga ścisłych środków bezpieczeństwa i ochrony sprzętu.
Ochrona głowicy lasera: Zastosowanie powłok ochronnych lub okien na głowicy lasera może zapobiec uszkodzeniom spowodowanym odbiciem wstecznym.
Konserwacja układu chłodzenia: Metale o wysokim współczynniku odbicia mogą generować miejscowe ciepło. Prawidłowo działający system chłodzenia jest niezbędny do utrzymania wydajności lasera.
Pielęgnacja elementów optycznych: Regularnie czyść i sprawdzaj lusterka i soczewki, aby zapobiec zanieczyszczeniom i uszkodzeniom.
Środki ochrony osobistej: Operatorzy powinni nosić odpowiednią ochronę oczu, rękawice i odzież ochronną, aby zapobiec obrażeniom spowodowanym odbitym światłem lasera.
Rutynowa konserwacja: Regularna konserwacja systemu laserowego zapewnia stałą wydajność i wydłuża żywotność sprzętu.
Praktyczne studia przypadków Wintek

1. Cięcie blachy miedzianej
Blachę miedzianą o grubości 2 mm wycięliśmy za pomocą lasera światłowodowego o mocy 1500 W. Azot działał jako gaz pomocniczy, aby zapobiec utlenianiu. Ostrość została ustawiona nieco powyżej powierzchni, a prędkość cięcia została zoptymalizowana metodą prób i błędów. Rezultatem była czysta krawędź z minimalnymi zadziorami i brak uszkodzeń głowicy lasera.
2. Cięcie płyt aluminiowych
Płyta aluminiowa o grubości 3 mm wymagała nieco większej mocy lasera. Impulsowy tryb lasera światłowodowego został użyty do zwiększenia absorpcji energii, a prędkość cięcia była dokładnie kontrolowana. W przypadku grubszych sekcji zastosowano cięcie wieloprzebiegowe. Rezultatem były precyzyjne cięcia o gładkich krawędziach, co pokazuje znaczenie optymalizacji parametrów.
3. Porównanie systemów
Porównanie cięcia laserem światłowodowym i laserem CO2 na odblaskowym arkuszu aluminium wykazało, że laser światłowodowy zapewnia szybsze cięcie i lepszą jakość krawędzi. Laser CO2 wymagał znacznie większej mocy i wielu przejść, zwiększając ryzyko wad, odkształceń cieplnych i zużycia sprzętu w czasie.
Wnioski
Wyzwania związane z cięciem metali o wysokim współczynniku odbicia kiedyś ograniczały wiele branż, ale technologia lasera światłowodowego zmieniła tę rzeczywistość. Wysoki współczynnik absorpcji, stabilna wydajność i wyrafinowana kontrola wiązki sprawiają, że jest to idealne rozwiązanie do precyzyjnej obróbki materiałów odblaskowych. Wraz z ewolucją systemów laserowych w kierunku większej mocy i inteligencji, potencjał produkcji metali będzie nadal rósł, prowadząc do wyższej wydajności i czystszych wyników w każdym zastosowaniu.
