



















W nowoczesnej produkcji metalowej uzyskanie idealnych spoin laserowych ma zasadnicze znaczenie zarówno dla wytrzymałości konstrukcji, jak i jakości wizualnej. Ręczna spawarka laserowa oferuje wysoką precyzję, niską emisję ciepła i dużą szybkość spawania w porównaniu do tradycyjnych metod spawania. Jest szeroko stosowana do stali nierdzewnej, stali węglowej, aluminium, blachy ocynkowanej i wielu innych metali.
Jednak tworzenie gładkich, mocnych i spójnych spoin nie odbywa się automatycznie. Nawet w przypadku zaawansowanej technologii laserowej wyniki zależą od prawidłowych ustawień maszyny, odpowiedniej techniki i starannego przygotowania materiału.
W tym przewodniku wyjaśnimy, jak uzyskać idealne spoiny laserowe, w tym praktyczne wskazówki dotyczące spawania, zalecane ustawienia parametrów i typowe błędy, których należy unikać.
Dlaczego jakość spoiny ma znaczenie
Spoina to coś więcej niż tylko widoczne połączenie dwóch metalowych części. Jego jakość ma bezpośredni wpływ na wydajność, bezpieczeństwo i wygląd gotowego produktu. Wysokiej jakości spoina pomaga zapewnić:
- Silna integralność strukturalna
- Niezawodne hermetyczne lub wodoszczelne uszczelnienie
- Lepsza odporność na korozję
- Długotrwała wytrzymałość i żywotność
- Czysty i profesjonalny wygląd
Słabe spoiny mogą zawierać wady, takie jak pęknięcia, porowatość, podcięcia, niewystarczające wtopienie lub nadmierne rozpryski. Problemy te mogą osłabić połączenie, zmniejszyć niezawodność produktu i zwiększyć koszty naprawy lub wymiany.
W branżach takich jak produkcja samochodów, sprzętu kuchennego, mebli metalowych, maszyn i produkcji blach, jakość spoin spawalniczych jest podstawowym standardem zarówno pod względem funkcjonalności, jak i wartości rynkowej.
Zalety ręcznej spawarki laserowej dla jakości szwów
W porównaniu z metodami MIG, TIG i tradycyjnym spawaniem łukowym, ręczna spawarka laserowa oferuje znaczące korzyści w zakresie uzyskiwania wysokiej jakości spoin.
1. Wąska strefa wpływu ciepła: Energia lasera jest wysoce skoncentrowana, co zmniejsza przenoszenie ciepła do otaczającego materiału. Pomaga to zminimalizować zniekształcenia, przebarwienia i ślady oparzeń.
2. Czystszy wygląd spoiny: Spawanie laserowe tworzy gładkie, wąskie i atrakcyjne wizualnie spoiny z minimalnymi odpryskami, zmniejszając potrzebę szlifowania lub polerowania.
3. Większa prędkość spawania: Dzięki większej prędkości przesuwu niż w przypadku wielu konwencjonalnych metod, ręczne spawanie laserowe zwiększa produktywność przy jednoczesnym zachowaniu spójności spoiny.
4. Łatwiejsza obsługa: Nowoczesne ręczne spawarki laserowe są zaprojektowane z myślą o prostej obsłudze i są ogólnie łatwiejsze do nauczenia niż spawanie TIG, zwłaszcza dla nowych operatorów.
5. Doskonały do cienkich metali: Spawanie laserowe sprawdza się wyjątkowo dobrze w przypadku cienkich blach, gdzie tradycyjne metody spawania mogą powodować przegrzanie, wypaczenie lub przepalenie.
Kluczowe kroki do uzyskania idealnych spawów laserowych
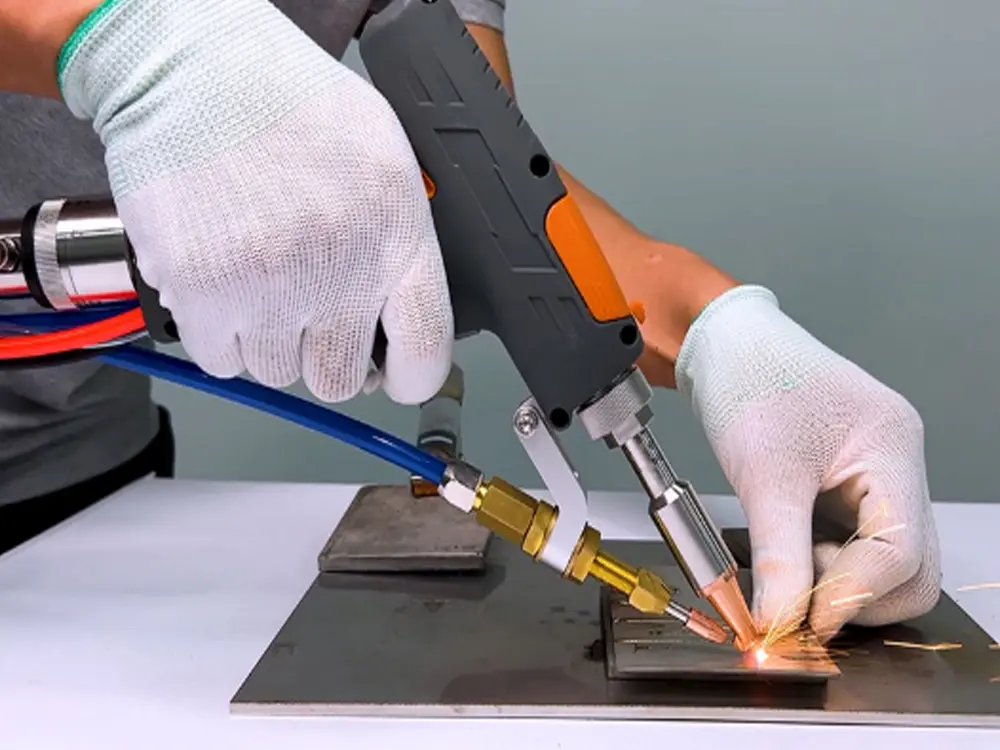
Wykonywanie wysokiej jakości spoin laserowych za pomocą ręcznej spawarki laserowej wymaga odpowiedniego przygotowania, ustawień maszyny, techniki obsługi i znajomości materiału. Postępując zgodnie z tymi podstawowymi krokami, operatorzy mogą osiągnąć mocniejsze, czystsze i bardziej spójne wyniki spawania.
Krok 1: Odpowiednie przygotowanie powierzchni materiału
Idealne spoiny przy użyciu ręcznej spawarki laserowej zaczynają się jeszcze przed rozpoczęciem spawania. Powierzchnia przedmiotu obrabianego powinna być czysta i wolna od rdzy, oleju, farby, kurzu, warstw tlenków i wilgoci, ponieważ zanieczyszczenia mogą powodować porowatość, niestabilne jeziorka spawalnicze i słabe wiązanie. Metody czyszczenia mogą obejmować rozpuszczalnik odtłuszczający, szczotkę drucianą, papier ścierny, laserową maszynę czyszczącą lub czystą szmatkę.
Równie ważne jest prawidłowe dopasowanie. Szczeliny między metalowymi częściami powinny być minimalne i spójne. Duże szczeliny utrudniają kontrolę spoin i mogą wymagać użycia drutu wypełniającego. Aby uzyskać najlepsze wyniki, należy dokładnie wyrównać krawędzie, bezpiecznie zacisnąć obrabiane elementy i zachować jednolitą szczelinę połączenia. Dobre dopasowanie jest jednym z najważniejszych czynników wpływających na uzyskanie idealnych spoin.
Krok 2: Wybór właściwych parametrów spawania
Ustawienia urządzenia mają duży wpływ na kształt spoiny, głębokość wtopienia i ogólne wyniki podczas korzystania z ręcznej spawarki laserowej. Moc lasera powinna odpowiadać grubości materiału. Wyższa moc zwiększa penetrację, ale nadmierna moc może przepalić cienkie metale. Cienkie arkusze zazwyczaj wymagają niższej mocy, materiały o średniej grubości wymagają umiarkowanej mocy, a grubsze sekcje wymagają wyższej mocy.
Prędkość spawania również musi być zrównoważona z mocą. Zbyt duża prędkość może spowodować niepełne wtopienie, słabe wtopienie i wąskie spoiny. Jeśli prędkość jest zbyt niska, nadmierny dopływ ciepła może prowadzić do szerokich spoin, przebarwień i zniekształceń.
W zależności od maszyny, tryb ciągły jest odpowiedni dla długich szwów i szybszej produkcji, podczas gdy tryb impulsowy zapewnia lepszą kontrolę dla delikatnych lub cienkich materiałów. Jeśli używany jest drut wypełniający, materiał drutu powinien pasować do metalu bazowego, prędkość podawania powinna być odpowiednio dostosowana, a podawanie drutu powinno pozostać stabilne, aby zapobiec nierównomiernym ściegom.
Krok 3: Stosowanie prawidłowej techniki spawania
Nawet najlepsza ręczna spawarka laserowa zależy od właściwej kontroli operatora. Głowica spawalnicza powinna być trzymana pod niewielkim kątem, zwykle około 10° do 20°, w zależności od zastosowania. Pomaga to poprawić widoczność, ustabilizować jeziorko spawalnicze i stworzyć gładsze ściegi.
Utrzymanie prawidłowej odległości ogniskowej między dyszą a obrabianym przedmiotem ma również kluczowe znaczenie. Jeśli dysza znajduje się zbyt blisko, może ulec uszkodzeniu. Jeśli jest zbyt daleko, gęstość energii lasera spada.
Niezbędny jest płynny i stabilny ruch ręki. Należy unikać wstrząsów lub nagłych zatrzymań, ponieważ stały ruch pomaga uzyskać jednolitą szerokość ściegu, równomierną penetrację i lepszy wygląd szwu. Szczególną uwagę należy poświęcić początkom i końcom szwu. Rozpocznij płynnie, w razie potrzeby zatrzymaj się na chwilę i ostrożnie nałóż punkt końcowy, aby uniknąć pęknięć kraterowych lub słabych końców spoiny.
Krok 4: Wybór odpowiedniego gazu osłonowego
Gaz osłonowy chroni stopiony metal przed utlenianiem i poprawia wygląd spoiny podczas korzystania z ręcznej spawarki laserowej. Azot jest powszechnie stosowany do stali nierdzewnej, ponieważ pomaga tworzyć czyste i jasne spoiny. Argon jest stabilny i wszechstronny, dzięki czemu nadaje się do wielu metali. Gazy mieszane mogą być używane do specjalnych zastosowań spawalniczych.
Ważne jest również natężenie przepływu gazu. Zbyt mała ilość gazu może powodować utlenianie, podczas gdy zbyt duża ilość gazu może zakłócać jeziorko spawalnicze. Prawidłowe ciśnienie gazu i właściwy kierunek dyszy znacznie poprawiają wykończenie spoiny i spójność spawania.
Krok 5: Dostosowanie do różnych materiałów
Różne metale różnie reagują na energię lasera, więc ustawienia ręcznej spawarki laserowej powinny być odpowiednio dostosowane. Stal nierdzewna jest generalnie łatwa do spawania i często zapewnia doskonały wygląd spoiny, zwłaszcza gdy używany jest azot. Stal węglowa wymaga odpowiedniej kontroli mocy, aby uniknąć utleniania lub nadmiernego rozpryskiwania.
Aluminium wymaga starannego zarządzania ciepłem ze względu na wysoki współczynnik odbicia i przewodność cieplną, a czystość powierzchni jest szczególnie ważna. Stal ocynkowana zawiera powłokę cynkową, która może parować podczas spawania, dlatego konieczne są odpowiednie ustawienia i odpowiednia wentylacja.
Zrozumienie charakterystyki każdego materiału pomaga operatorom efektywniej korzystać z ręcznej spawarki laserowej i tworzyć czystsze, mocniejsze i bardziej niezawodne spoiny.
Typowe wady spoin i rozwiązania
1. Dlaczego w spoinie pojawia się porowatość?
Porowatość jest zwykle spowodowana zanieczyszczeniem powierzchni, wilgocią lub niewystarczającą ilością gazu osłonowego podczas spawania. Rdza, olej, farba lub pył na materiale mogą uwięzić gaz wewnątrz jeziorka spawalniczego.
Rozwiązanie: Przed rozpoczęciem spawania należy dokładnie oczyścić obrabiany przedmiot, utrzymywać materiały w stanie suchym i zapewnić stabilny przepływ gazu osłonowego podczas korzystania z ręcznej spawarki laserowej.
2. Dlaczego przepalenia występują na cienkim metalu?
Przepalenie występuje, gdy nadmierne ciepło całkowicie topi materiał. Dzieje się tak często, gdy moc lasera jest zbyt wysoka lub prędkość spawania jest zbyt niska.
Rozwiązanie: Zmniejszenie mocy lasera, zwiększenie prędkości przesuwu lub użycie trybu impulsowego w celu lepszej kontroli ciepła na cienkich materiałach.
3. Dlaczego spoina jest zbyt słaba lub nie ma penetracji?
Niewystarczająca penetracja ma miejsce, gdy energia lasera nie w pełni stapia spoinę. Jest to często spowodowane niską mocą, wysoką prędkością spawania lub słabym dopasowaniem złącza.
Rozwiązanie: Odpowiednio zwiększyć moc, zmniejszyć prędkość spawania i poprawić wyrównanie złącza przed spawaniem.
4. Dlaczego ścieg spoiny jest nierówny lub chropowaty?
Nierówna kulka jest zwykle spowodowana niestabilnym ruchem ręki, niespójną odległością ogniskowania lub nieregularnym podawaniem drutu.
Rozwiązanie: Podczas obsługi ręcznej spawarki laserowej należy utrzymywać stały ruch, prawidłową odległość dyszy i płynne podawanie drutu.
5. Dlaczego spoina staje się czarna lub utleniona?
Utlenianie często występuje, gdy pokrycie gazem osłonowym jest słabe lub przepływ gazu jest zbyt niski. Jest to powszechne zjawisko podczas spawania stali nierdzewnej bez odpowiedniej ochrony.
Rozwiązanie: Zwiększyć przepływ gazu osłonowego, sprawdzić położenie dyszy i użyć odpowiedniego gazu, takiego jak azot lub argon.
6. Dlaczego podczas spawania występują nadmierne rozpryski?
Rozpryski mogą wynikać z nieprawidłowych ustawień mocy, niestabilnej ostrości, zanieczyszczonych powierzchni lub słabego dopasowania parametrów.
Rozwiązanie: Zoptymalizuj moc i prędkość lasera, oczyść powierzchnię materiału i utrzymuj właściwą pozycję ogniska.
7. Dlaczego pęknięcia powstają na początku lub na końcu spoiny?
Pęknięcia często pojawiają się z powodu nagłych startów, nagłych zatrzymań lub nadmiernej koncentracji ciepła na końcach szwów.
Rozwiązanie: Rozpocznij płynnie, prawidłowo nałóż punkt końcowy i wykonuj kontrolowane ruchy przez cały czas spawania.
8. Jak mogę zapobiec większości wad spawalniczych?
Większości wad szwów można uniknąć dzięki odpowiedniemu przygotowaniu i konfiguracji.
Rozwiązanie: Utrzymuj materiały w czystości, stosuj prawidłowe parametry, utrzymuj stabilny ruch, wybierz odpowiedni gaz osłonowy i regularnie konserwuj ręczną spawarkę laserową.
Dlaczego warto wybrać profesjonalną ręczną spawarkę laserową?

Osiągnięcie idealnych spoin zaczyna się od odpowiedniego sprzętu. A profesjonalna ręczna spawarka laserowa ułatwia uzyskanie mocnych, płynnych i spójnych wyników, jednocześnie poprawiając wydajność i długoterminową niezawodność.
Wysokiej jakości maszyny zazwyczaj oferują stabilną moc lasera, dokładne systemy sterowania, płynne podawanie drutu, niezawodne chłodzenie, regulowane parametry spawania i dłuższą żywotność. Cechy te pomagają operatorom utrzymać stałą jakość spoin w przypadku różnych materiałów i zadań produkcyjnych.
Z kolei sprzęt niskiej jakości może prowadzić do niestabilnej wydajności, niespójnego dostarczania mocy, słabej powtarzalności spoin i zwiększonych problemów z konserwacją. Może to zmniejszyć produktywność i wpłynąć na końcową jakość spoiny.
Jednak nawet najlepsi Ręczna spawarka laserowa Wintek wymaga właściwego użytkowania. Idealne spoiny laserowe zależą nie tylko od obsługi urządzenia. Czyste przygotowanie materiału, prawidłowe ustawienia parametrów, stabilna technika spawania, odpowiedni gaz osłonowy i regularna konserwacja odgrywają kluczową rolę.
Gdy odpowiednia maszyna jest połączona z odpowiednim procesem, spoiny stają się mocniejsze, czystsze, gładsze, bardziej atrakcyjne i wysoce spójne.
Niezależnie od tego, czy zajmujesz się produkcją metalową, usługami naprawczymi, produkcją czy niestandardowymi projektami metalowymi, inwestycja w profesjonalną ręczną spawarkę laserową pomaga zmaksymalizować wydajność i zapewnić niezawodne wyniki spawania za każdym razem.
