



















W nowoczesnej produkcji metalowej stal nierdzewna stała się jednym z najczęściej stosowanych materiałów dzięki swojej wysokiej wytrzymałości, odporności na korozję, tolerancji na ciepło i czystemu wyglądowi. Ponieważ branże nadal wymagają wyższej precyzji i większej wydajności, maszyny do cięcia laserem światłowodowym stopniowo zastępują tradycyjne metody cięcia i stają się podstawowym sprzętem do obróbki blach ze stali nierdzewnej. Dla nabywców zrozumienie, jak grubą blachę może ciąć laserowa maszyna do cięcia stali nierdzewnej, jest kluczowym wskaźnikiem wydajności sprzętu. Ma to bezpośredni wpływ na zdolność produkcyjną, zwrot z inwestycji i zakres zastosowań, które maszyna może obsłużyć.
Aby pomóc użytkownikom skuteczniej wybrać odpowiednią maszynę, niniejszy przewodnik przedstawia możliwości cięcia stali nierdzewnej przez wycinarki laserowe światłowodowe, kluczowe czynniki wpływające na grubość cięcia oraz praktyczne zalecenia, które pomogą producentom wybrać odpowiednią konfigurację.
Czynniki wpływające na grubość cięcia stali nierdzewnej
Zdolność cięcia na grubość zależy od kilku kluczowych parametrów technicznych. Zrozumienie tych czynników pozwala fabrykom wybrać odpowiednią maszynę i osiągnąć zarówno wydajność, jak i efektywność kosztową.
1. Moc lasera
Moc lasera jest podstawowym czynnikiem decydującym o grubości blachy ze stali nierdzewnej. W praktycznych zastosowaniach systemy o niskiej mocy od 1000 W do 2000 W są używane głównie do cięcia cienkiej stali nierdzewnej, zazwyczaj o grubości do 6 mm. Maszyny o średniej mocy w zakresie od 3000 W do 6000 W są w stanie ciąć stal nierdzewną o grubości od 8 do 16 mm ze stabilną wydajnością i dobrą jakością krawędzi. Gdy moc wzrośnie do 8000W-12000W, maszyna może obsługiwać płyty o grubości około 20 mm ze znacznie większą prędkością cięcia i wydajnością. W przypadku ciężkich zastosowań przemysłowych stosowane są systemy o dużej mocy od 15000 W do 30000 W, umożliwiające cięcie stali nierdzewnej o grubości 25-40 mm w zależności od wymaganej jakości powierzchni i szybkości produkcji.
Wyższa moc nie tylko zwiększa maksymalną grubość cięcia, ale także poprawia ogólną stabilność procesu, zwłaszcza podczas cięcia średnich i grubych płyt, gdzie gęstość energii, zdolność penetracji i równowaga termiczna odgrywają kluczową rolę.
2. Jakość wiązki i wydajność źródła lasera
Wysokiej jakości lasery światłowodowe zapewniają mniejszą, bardziej skupioną plamkę, co skutkuje:
- Szybsze cięcie
- Węższy rzaz
- Lepsza gładkość krawędzi
- Silniejsza penetracja w przypadku grubych płyt
Marka maszyny, marka źródła lasera (IPG, Raycus, Max) i konstrukcja ścieżki optycznej mają wpływ na rzeczywistą wydajność.
3. Typ i ciśnienie gazu wspomagającego
Wybór gazu wspomagającego wpływa na wykończenie krawędzi i całkowity koszt.
- Azot jest preferowany w przypadku stali nierdzewnej, ponieważ zapewnia jasną, wolną od utleniania krawędź.
- Tlen jest odpowiedni dla grubszych płyt, gdy dopuszczalne jest utlenianie.
- Air oferuje tanią opcję dla cienkiej stali nierdzewnej.
Azot pod wysokim ciśnieniem ma kluczowe znaczenie dla zapewnienia czystego i stabilnego cięcia stali nierdzewnej o średniej grubości.
4. Struktura maszyny i system ruchu
Sztywna rama maszyny, stabilna brama i precyzyjny system ruchu pomagają utrzymać dokładność cięcia, szczególnie w przypadku średnich i grubych płyt. Dobra stabilność mechaniczna redukuje wibracje, zapewnia stałą szerokość rzazu i wspiera długoterminową niezawodność.
Grubość cięcia przy różnej mocy lasera
Moc lasera bezpośrednio określa możliwości cięcia stali nierdzewnej, a każdy zakres mocy odpowiada określonej grubości roboczej z wyraźnymi granicami wydajności. Zrozumienie tych limitów pomaga producentom wybrać konfigurację, która odpowiada ich wymaganiom materiałowym, szybkości produkcji i długoterminowemu obciążeniu pracą. Wybór odpowiedniego poziomu mocy zapewnia stabilną pracę ciągłą i zapobiega utracie wydajności podczas pracy ze średnimi lub grubymi płytami ze stali nierdzewnej.
Wycinarki laserowe do stali o mocy od 1000 W do 2000 W
Ten zakres mocy jest odpowiedni dla fabryk, które przetwarzają głównie cienkie blachy ze stali nierdzewnej. Maszyny z tej kategorii zapewniają szybkie prędkości cięcia i gładkie krawędzie na materiałach do około 6 mm. Są one szeroko stosowane w produkcji metali lekkich, naczyń kuchennych, szyldów reklamowych i małych warsztatach, gdzie priorytetem jest precyzja i wydajność cięcia cienkich materiałów.
Ta kategoria jest idealna do zastosowań wymagających szybkiej przepustowości przy minimalnych zniekształceniach cieplnych.
Wycinarki laserowe do stali o mocy od 3000 W do 6000 W
Maszyny te zostały zaprojektowane do obróbki stali nierdzewnej o średniej grubości i oferują niezawodną penetrację ze stabilną wydajnością cięcia. Zazwyczaj przetwarzają stal nierdzewną o grubości od 8 mm do 16 mm z niezmienną dokładnością i dobrą jakością krawędzi. Ten zakres mocy jest szeroko stosowany w szafkach elektrycznych, częściach maszyn przemysłowych, komponentach inżynieryjnych i produkcji mebli metalowych, gdzie wymagana jest zarówno wszechstronność, jak i wydajność.
Ten zakres mocy jest odpowiedni dla producentów, którzy wymagają zrównoważonej wydajności w szerokim zakresie grubości stali nierdzewnej.
Wycinarki laserowe do stali o mocy od 8000 W do 12000 W
Wycinarki laserowe z tej serii są przeznaczone do ciężkich zadań i długich cykli produkcyjnych. Mogą one ciąć stal nierdzewną o grubości do około 20 mm przy jednoczesnym zachowaniu kontrolowanego dopływu ciepła i wąskiego rzazu. Producenci z sektorów takich jak budowa elementów stalowych, przemysł stoczniowy, produkcja ciężkiego sprzętu i obróbka strukturalna na dużą skalę często wybierają ten zakres mocy, aby wspierać ciągłą, wysokowydajną produkcję.
Ich zdolność do długotrwałej pracy pod dużym obciążeniem sprawia, że są one szeroko stosowane w branżach o ciągłych wymaganiach produkcyjnych.
Wycinarki laserowe do stali o mocy od 15000 W do 30000 W
Lasery światłowodowe o dużej mocy zapewniają wydajność potrzebną do obróbki bardzo grubych płyt ze stali nierdzewnej i niezwykle wymagających zadań przemysłowych. Przy odpowiednim ciśnieniu gazu i zoptymalizowanych parametrach cięcia, maszyny te mogą przetwarzać stal nierdzewną o grubości od około 25 mm do 40 mm, w zależności od oczekiwanej jakości powierzchni. Są one preferowane przez duże zakłady produkcyjne i firmy, które wymagają maksymalnej przepustowości, wysokiej wydajności i możliwości cięcia szerokiej gamy materiałów bez ograniczeń.
Systemy te są idealne dla dużych zakładów produkcyjnych wymagających maksymalnej wydajności i minimalnych ograniczeń procesowych.
Różnice w jakości cięcia przy różnych grubościach
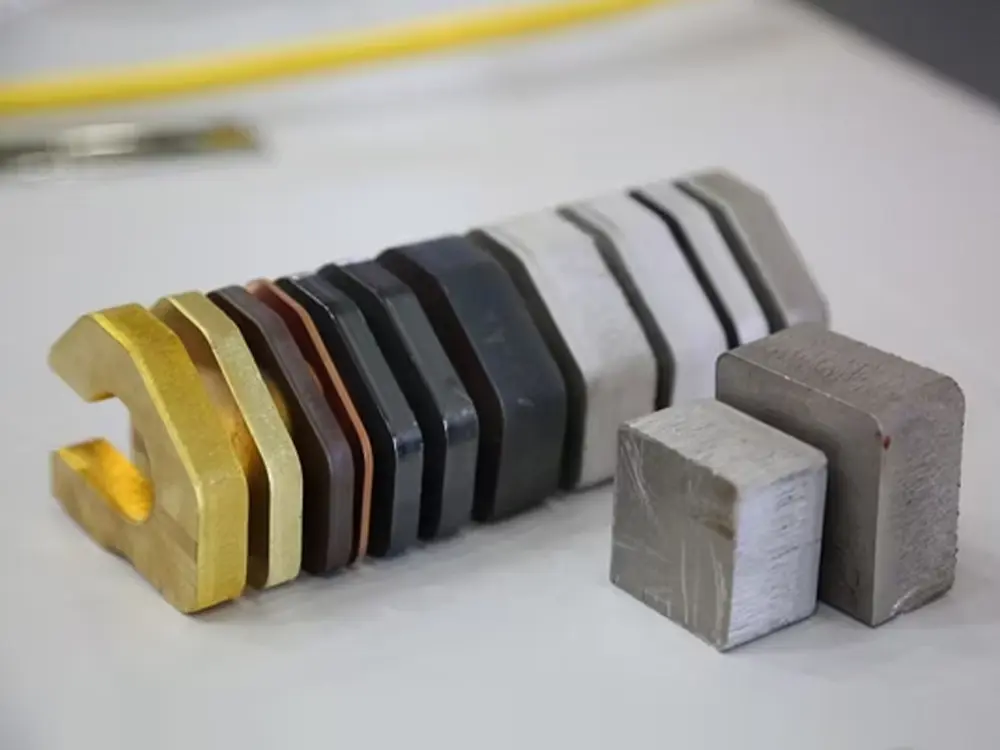
Jakość cięcia znacznie różni się w zależności od grubości stali nierdzewnej, ponieważ absorpcja ciepła i zachowanie stopionego jeziorka zmieniają się wraz ze wzrostem grubości materiału. Zrozumienie tych cech pozwala operatorom na precyzyjne dostrojenie parametrów w celu uzyskania optymalnej wydajności, zapewniając gładkie krawędzie i spójne wyniki w przypadku cienkich, średnich i grubych płyt.
Cienka stal nierdzewna od 0,5 mm do 6 mm
Cienka stal nierdzewna jest najłatwiejszą kategorią do cięcia laserem światłowodowym. Przy tej grubości materiał skutecznie pochłania ciepło i szybko się topi, tworząc bardzo wąski rzaz i gładkie krawędzie. Prędkości cięcia są niezwykle wysokie, a strefa wpływu ciepła pozostaje minimalna. Dzięki wspomaganiu azotem, powierzchnia cięcia pozostaje czysta i jasna, dzięki czemu nadaje się do produktów wymagających precyzyjnego wyglądu, takich jak naczynia kuchenne, panele dekoracyjne i części elektroniczne.
Stal nierdzewna o średniej grubości od 8 mm do 16 mm
Podczas obróbki stali nierdzewnej o średniej grubości jakość cięcia jest nadal doskonała, ale zaczyna wykazywać niewielkie zmiany. Szczelina cięcia staje się nieznacznie szersza, a prędkość cięcia spada wraz ze wzrostem głębokości. Prawidłowa regulacja ostrości i odpowiednie ciśnienie azotu są niezbędne do utrzymania gładkich krawędzi. Przy prawidłowych parametrach, powierzchnia pozostaje czysta z niewielkim zabarwieniem cieplnym, które można łatwo usunąć. Ten zakres grubości jest powszechny w produkcji urządzeń przemysłowych, części maszyn i elementów konstrukcyjnych.
Stal nierdzewna o grubości od 20 mm do 40 mm
Cięcie grubej stali nierdzewnej wymaga większej mocy, stabilnego zasilania gazem i sztywnej konstrukcji maszyny. Krawędź cięcia staje się bardziej wyraźna, a akumulacja ciepła wzrasta, co może prowadzić do powstawania drobnego kożucha na spodniej stronie, jeśli parametry nie zostaną zoptymalizowane. Gładkość krawędzi jest osiągalna, ale zależy od mocy lasera, kontroli ostrości i wysokości cięcia. Lasery o dużej mocy poprawiają penetrację i utrzymują stałą jakość na całej płycie. Ta kategoria jest zwykle stosowana w produkcji ciężkich maszyn, komponentów stoczniowych i konstrukcji inżynieryjnych, gdzie wytrzymałość i trwałość są niezbędne.
Wybór odpowiedniej maszyny do cięcia laserowego stali nierdzewnej

Wybór prawidłowego maszyna do cięcia laserowego stali wymaga oceny potrzeb produkcyjnych, rodzajów materiałów i budżetu.
Skupiając się na kluczowych kwestiach, takich jak zakres grubości, poziom mocy, konfiguracja gazu i potrzeby automatyzacji, kupujący mogą osiągnąć lepszą długoterminową wydajność i zwrot z inwestycji.
1. Określenie głównego zakresu grubości
Kupujący powinni zacząć od określenia grubości stali nierdzewnej używanej w codziennych operacjach. Dopasowanie mocy sprzętu do najczęściej przetwarzanej grubości zapewnia maksymalną produktywność.
2. Wybór odpowiedniej mocy lasera
Moc lasera wpływa na wydajność cięcia, szybkość produkcji i zużycie energii. Fabryki obsługujące różne materiały odnoszą korzyści z wyboru nieco wyższego poziomu mocy dla większej elastyczności.
3. Ocena konfiguracji gazu i kosztów operacyjnych
Wybór gazu pomocniczego ma bezpośredni wpływ na jakość krawędzi i koszty operacyjne. Azot zapewnia najlepszą jakość, podczas gdy tlen jest bardziej ekonomiczny w przypadku grubych płyt pomimo utleniania.
4. Potwierdzenie rozmiaru maszyny i opcji automatyzacji
Rozmiar stołu roboczego określa maksymalny wymiar arkusza, jaki może obsłużyć maszyna. Najpopularniejsze rozmiary to 3015, 4020 i 6025. Fabryki, które tną duże arkusze stali nierdzewnej, powinny wybrać większe łoże, aby ograniczyć ręczną obsługę. Opcje automatyzacji, takie jak stoły wymienne i systemy załadunku, mogą poprawić produktywność i skrócić cykle przetwarzania w przypadku operacji o dużej objętości.
5. Rozważ markę źródła lasera i wsparcie posprzedażowe
Źródło lasera jest jednym z najważniejszych elementów wpływających na długoterminową stabilność i wydajność energetyczną. Znane marki, takie jak IPG, Raycus i Max oferują niezawodną wydajność i niższe ryzyko konserwacji. Wybór maszyny ze stałym wsparciem technicznym zapewnia płynniejszą pracę i skraca czas przestojów.
Wnioski
Dla producentów, którzy wymagają stabilnej wydajności, długoterminowej efektywności i precyzyjnego cięcia stali nierdzewnej, wybór odpowiedniej mocy i konfiguracji lasera ma kluczowe znaczenie. Dobrze dobrana maszyna nie tylko poprawia produktywność, ale także zmniejsza koszty operacyjne i zapewnia stałą jakość.
Jako profesjonalny dostawca maszyn laserowych, wintek zapewnia niestandardowe rozwiązania w zakresie cięcia w tym wycinarki laserowe o mocy 1000W-30000W, opcje automatyzacji i pełne wsparcie techniczne.
Skontaktuj się z nami, aby uzyskać spersonalizowaną rekomendację w oparciu o grubość stali nierdzewnej, wielkość produkcji i budżet.
