



















В современном металлопроизводстве нержавеющая сталь стала одним из наиболее широко используемых материалов благодаря своей высокой прочности, коррозионной стойкости, термостойкости и чистому внешнему виду. Поскольку промышленность продолжает требовать более высокой точности и эффективности, станки лазерной резки постепенно заменили традиционные методы резки и стали основным оборудованием для обработки листов нержавеющей стали. Для покупателей понимание того, какую толщину может резать станок для лазерной резки нержавеющей стали, является ключевым показателем эффективности оборудования. Он напрямую влияет на производственную мощность, окупаемость инвестиций и диапазон применений, с которыми может справиться станок.
Чтобы помочь пользователям более эффективно выбрать подходящее оборудование, в этом руководстве описаны возможности волоконно-лазерных резаков для резки нержавеющей стали, ключевые факторы, влияющие на толщину реза, и практические рекомендации, которые помогут производителям выбрать подходящую конфигурацию.
Факторы, определяющие толщину резки нержавеющей стали
Возможности резки по толщине зависят от нескольких ключевых технических параметров. Понимание этих факторов позволяет заводам выбрать правильную машину и добиться производительности и экономической эффективности.
1. Мощность лазера
Мощность лазера является основным фактором, определяющим толщину листа нержавеющей стали, который может быть разрезан. В практическом применении маломощные системы мощностью от 1000 до 2000 Вт используются в основном для тонкой нержавеющей стали, обычно в пределах 6 мм. Машины средней мощности в диапазоне от 3000 до 6000 Вт способны резать нержавеющую сталь толщиной от 8 до 16 мм со стабильной производительностью и хорошим качеством кромки. При увеличении мощности до 8000-12000 Вт станок может обрабатывать листы толщиной около 20 мм с гораздо более высокой скоростью и эффективностью резки. Для тяжелых промышленных применений используются мощные системы от 15000 Вт до 30000 Вт, позволяющие резать нержавеющую сталь толщиной 25-40 мм в зависимости от требуемого качества поверхности и скорости производства.
Более высокая мощность не только увеличивает максимальную толщину реза, но и повышает общую стабильность процесса, особенно при резке средних и толстых листов, где плотность энергии, проникающая способность и тепловой баланс играют решающую роль.
2. Качество пучка и эффективность лазерного источника
Высококачественные волоконные лазеры дают меньшее, более сфокусированное пятно, в результате чего:
- Более быстрая резка
- Более узкий пропил
- Лучшая гладкость краев
- Более сильное проникновение для толстых пластин
Марка станка, марка лазерного источника (IPG, Raycus, Max) и конструкция оптического тракта - все это влияет на фактическую производительность.
3. Тип и давление вспомогательного газа
Выбор газа влияет на качество обработки кромок и общую стоимость.
- Азот предпочтительнее для нержавеющей стали, поскольку он позволяет получить яркую, не подверженную окислению кромку.
- Кислород подходит для более толстых листов, когда окисление допустимо.
- Air - это недорогой вариант для тонкой нержавеющей стали.
Азот высокого давления необходим для обеспечения чистой и стабильной резки нержавеющей стали средней толщины.
4. Структура машины и система движения
Жесткая рама станка, устойчивый портал и точная система перемещения помогают поддерживать точность резки, особенно на средних и толстых листах. Хорошая механическая стабильность снижает вибрацию, обеспечивает постоянную ширину пропила и поддерживает долговременную надежность.
Возможность резки по толщине при различной мощности лазера
Мощность лазера напрямую определяет возможности резки нержавеющей стали, и каждый диапазон мощности соответствует определенной рабочей толщине с четкими границами производительности. Понимание этих границ помогает производителям выбрать конфигурацию, соответствующую их требованиям к материалу, скорости производства и долгосрочным нагрузкам. Выбор правильного уровня мощности обеспечивает стабильную непрерывную работу и предотвращает потерю производительности при обработке средних или толстых листов нержавеющей стали.
1000 Вт до 2000 Вт стали лазерной резки машин
Этот диапазон мощности подходит для заводов, которые в основном обрабатывают тонкие листы нержавеющей стали. Станки этой категории обеспечивают высокую скорость резки и гладкие кромки на материалах толщиной до 6 мм. Они широко используются в производстве легких металлов, кухонной утвари, рекламных вывесок и в небольших мастерских, где приоритетом является точность и эффективность обработки тонких материалов.
Эта категория идеально подходит для приложений, требующих высокой производительности при минимальных тепловых искажениях.
3000 Вт до 6000 Вт стали лазерной резки машин
Эти станки предназначены для обработки нержавеющей стали средней толщины и обеспечивают надежное проникновение и стабильную резку. Как правило, они обрабатывают нержавеющую сталь толщиной от 8 до 16 мм с неизменной точностью и хорошим качеством кромки. Станки этой мощности широко используются в производстве электрических шкафов, деталей промышленного оборудования, машиностроительных компонентов и металлической мебели, где требуются универсальность и эффективность.
Этот диапазон мощности подходит для производителей, которым требуется сбалансированная производительность при работе с нержавеющей сталью различной толщины.
8000 Вт до 12000 Вт стали лазерной резки машин
Станки лазерной резки этой серии предназначены для выполнения тяжелых задач и длительных производственных циклов. Они могут резать нержавеющую сталь толщиной до 20 мм при контролируемом тепловыделении и узком пропиле. Производители в таких отраслях, как производство стальных компонентов, судостроение, изготовление тяжелого оборудования и крупномасштабная структурная обработка, часто выбирают станки этой серии для обеспечения непрерывного и высокопроизводительного производства.
Благодаря способности выдерживать длительную работу при высоких нагрузках они широко применяются в отраслях с непрерывным производством.
15000 Вт до 30000 Вт стали лазерной резки машин
Мощные волоконные лазеры обеспечивают производительность, необходимую для обработки очень толстых листов нержавеющей стали и чрезвычайно сложных промышленных задач. При надлежащем давлении газа и оптимизированных параметрах резки эти станки могут обрабатывать нержавеющую сталь толщиной от 25 до 40 мм в зависимости от ожидаемого качества поверхности. Их предпочитают крупные производственные предприятия и компании, которым требуется максимальная пропускная способность, высокая эффективность и возможность резки широкого спектра материалов без ограничений.
Эти системы идеально подходят для крупных производств, требующих максимальной эффективности и минимальных ограничений на технологические процессы.
Разница в качестве среза при различной толщине
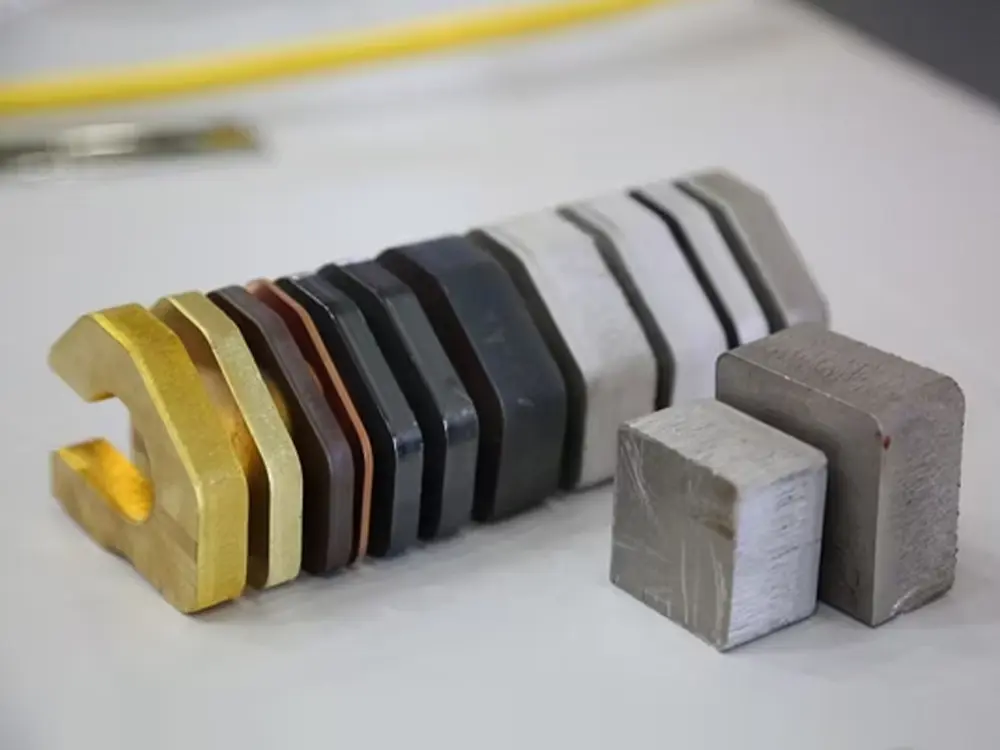
Качество резки существенно зависит от толщины нержавеющей стали, поскольку теплопоглощение и поведение расплавленного бассейна изменяются по мере увеличения толщины материала. Понимание этих характеристик позволяет операторам точно настроить параметры для достижения оптимальной производительности, обеспечивая ровные края и стабильные результаты на тонких, средних и толстых листах.
Тонкая нержавеющая сталь от 0,5 мм до 6 мм
Тонкая нержавеющая сталь - самая простая категория для резки с помощью волоконно-лазерного оборудования. При такой толщине материал эффективно поглощает тепло и быстро плавится, образуя очень узкий пропил и гладкие края. Скорость резки чрезвычайно высока, а зона термического влияния остается минимальной. Благодаря вспомогательному газу азоту поверхность реза остается чистой и яркой, что делает его подходящим для изделий, к которым предъявляются точные требования по внешнему виду, таких как кухонная утварь, декоративные панели и электронные детали.
Нержавеющая сталь средней толщины от 8 мм до 16 мм
При обработке нержавеющей стали средней толщины качество реза остается превосходным, но начинает претерпевать небольшие изменения. Пропил становится немного шире, а скорость резки снижается по мере увеличения глубины. Правильная настройка фокуса и достаточное давление азота необходимы для сохранения гладких кромок. При правильных параметрах поверхность остается чистой с незначительным тепловым оттенком, который можно легко удалить. Этот диапазон толщин широко распространен в производстве промышленного оборудования, деталей машин и конструкционных элементов.
Толстая нержавеющая сталь от 20 мм до 40 мм
Для резки толстой нержавеющей стали требуется большая мощность, стабильная подача газа и жесткая конструкция станка. Пропил становится более четким, увеличивается накопление тепла, что может привести к появлению небольших отбросов на нижней стороне, если параметры не оптимизированы. Гладкость кромки достижима, но зависит от мощности лазера, контроля фокуса и высоты реза. Лазеры высокой мощности улучшают проникновение и поддерживают постоянное качество по всей пластине. Эта категория обычно используется при изготовлении тяжелого оборудования, компонентов судостроения и инженерных конструкций, где важны прочность и долговечность.
Выбор правильного станка для лазерной резки нержавеющей стали

Выбор правильного машина лазерной резки стали требует оценки производственных потребностей, типов материалов и бюджета.
Сосредоточившись на таких ключевых аспектах, как диапазон толщины, уровень мощности, конфигурация газа и потребности в автоматизации, покупатели смогут добиться лучших долгосрочных результатов и окупаемости инвестиций.
1. Определите основной диапазон толщины
Покупателям следует начать с определения толщины нержавеющей стали, используемой в повседневной работе. Подбор мощности оборудования в соответствии с наиболее часто обрабатываемой толщиной обеспечивает максимальную производительность.
2. Выберите подходящую мощность лазера
Мощность лазера влияет на производительность резки, скорость производства и энергопотребление. Предприятиям, работающим с различными материалами, выгоднее выбрать немного более высокий уровень мощности для большей гибкости.
3. Оценить конфигурацию газового оборудования и эксплуатационные расходы
Выбор вспомогательного газа напрямую влияет на качество кромки и эксплуатационные расходы. Азот обеспечивает наилучшее качество, в то время как кислород более экономичен для толстых листов, несмотря на окисление.
4. Подтвердите размер машины и параметры автоматизации
Размер рабочего стола определяет максимальный размер листа, с которым может работать машина. Наиболее распространенные размеры включают 3015, 4020 и 6025. Предприятиям, которые режут большие листы нержавеющей стали, следует выбирать станину большего размера, чтобы сократить количество ручных операций. Опции автоматизации, такие как сменные столы и системы загрузки, могут повысить производительность и сократить циклы обработки при больших объемах работ.
5. Учитывайте марку лазерного источника и послепродажную поддержку
Лазерный источник - один из наиболее важных компонентов, влияющих на долгосрочную стабильность и энергоэффективность. Известные бренды, такие как IPG, Raycus и Max, обеспечивают надежную работу и низкий риск технического обслуживания. Выбор оборудования с постоянной технической поддержкой обеспечивает бесперебойную работу и сокращает время простоя.
Заключение
Для производителей, которым требуется стабильная работа, долгосрочная эффективность и точная резка нержавеющей стали, выбор правильной мощности и конфигурации лазера имеет большое значение. Правильно подобранное оборудование не только повышает производительность, но и снижает эксплуатационные расходы и обеспечивает стабильное качество.
Как профессиональный поставщик лазерных машин, wintek предлагает индивидуальные решения для резки включая волоконные лазерные резаки мощностью 1000-30000 Вт, возможности автоматизации и полную техническую поддержку.
Свяжитесь с нами, чтобы получить индивидуальную рекомендацию, исходя из толщины нержавеющей стали, объема производства и бюджета.
