



















Введение
Волоконно-лазерная сварка - это новое поколение лазерного сварочного оборудования. Этот метод бесконтактной сварки не требует давления во время работы. Принцип его работы заключается в прямом облучении поверхности материала высокоэнергетическим лазерным лучом. В результате взаимодействия лазера с материалом, материал расплавляется внутри, а затем охлаждается и кристаллизуется, образуя сварной шов.
Зона термического воздействия при ручной сварке волоконным лазером мала, и не вызовет деформации, почернения или следов на задней части заготовки. Кроме того, глубина сварки велика, а сварка прочна. Он может не только реализовать теплопроводную сварку, но и непрерывную сварку глубоким плавлением, точечную сварку, стыковую сварку, сварку внахлест, сварку с уплотнением, сварку шва и т.д. Этот процесс изменяет режим работы традиционных лазерных сварочных аппаратов и имеет такие преимущества, как простота эксплуатации, красивые швы, высокая скорость сварки и отсутствие расходных материалов.
Ключевые компоненты для Сварка волоконным лазером
В основном он состоит из лазера, сварочной системы, ручного лазерного пистолета, устройства подачи проволоки и системы охлаждения.
-
Волоконный лазер
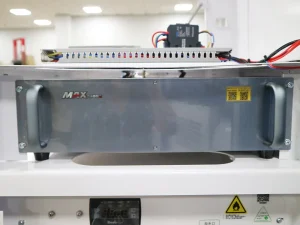
Волоконный лазер, как правило, компактный, маленький и легкий по весу. Выход луча стабилен, и производительность не легко повлиять на изменения окружающей среды, которая может поддерживать стабильное качество сварки в течение длительного времени.
Эффективность преобразования волоконных лазеров очень высока, обычно она достигает более 30%. Вы можете использовать его для сварки различных материалов, включая нержавеющую сталь, углеродистую сталь, алюминий, медь и другие металлические материалы.
- Система лазерной сварки

Это мозг сварочной системы, управляющий такими параметрами, как мощность лазера, длительность импульса, скорость сварки и позиционирование.
-
Ручной лазерный пистолет
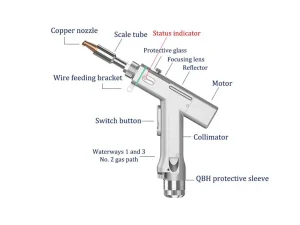
Лазерная сварочная головка использует волоконно-оптическую портативную лазерную сварочную головку QBH.
Его особенности заключаются в следующем:
1. Уникальный блок управления лазером имеет три режима светового потока: QCW (квазинепрерывный), PWM (импульсный) и CW (непрерывный).
2. Эргономичный дизайн, компактная структура, простота в использовании.
3. Сварочная головка оснащена регулятором обдува и предохранительной блокировкой.
Насадка для головки пистолета: Вы можете заменить соответствующую насадку в зависимости от угла наклона. Это может сделать поверхность сварки более интегрированной и гладкой.
Вход и выход: Два 6-миллиметровых входа и выхода, чтобы обеспечить определенную температуру фокусирующего зеркала внутри корпуса пистолета и сделать сварочный эффект более стабильным.
Разъем QBH: специальный разъем для лазеров. Непрофессионалам запрещено разбирать устройство.
-
Питатель проволоки

Устройство подачи проволоки для сварочного аппарата волоконного лазера обычно может адаптироваться к различным типам сварочной проволоки, таким как сварочная проволока из различных материалов, таких как нержавеющая сталь, алюминиевый сплав, медный сплав, и даже сварочная проволока различного диаметра (обычно от 0,8 мм до 2,0 мм). Кроме того, устройство подачи проволоки может точно контролировать скорость подачи сварочной проволоки, чтобы обеспечить соответствие подачи сварочной проволоки в процессе сварки мощности лазера и скорости сварки.
-
Система водяного охлаждения
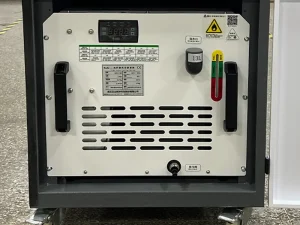
Современные водяные охладители обычно имеют компактную конструкцию, небольшие размеры и вес, что позволяет легко интегрировать их в систему волоконно-лазерной сварки. Это упрощает установку и обслуживание всего сварочного оборудования.
Водяной чиллер оснащен точной системой контроля температуры, которая отслеживает и регулирует температуру воды в режиме реального времени, обеспечивая ее поддержание в необходимом диапазоне.
Как работает волоконно-лазерная сварка?
Процесс волоконно-лазерной сварки включает в себя несколько ключевых шагов для обеспечения высокого качества сварки. Вот шаги для сварки волоконным лазером:
1. Подготовка материалов
Точно установите свариваемую деталь на верстак и закрепите ее струбцинами для придания устойчивости. Для заготовок сложной формы или с изогнутыми поверхностями можно использовать вспомогательные инструменты для точного позиционирования.
2. Настройка и калибровка
Оператор устанавливает соответствующую мощность лазера, длительность импульса и частоту в зависимости от материала, толщины и типа требуемого сварного шва. Отрегулируйте оптический тракт так, чтобы фокус лазерного луча приходился точно на начальную позицию сварки.
3. Начать сварку
После нажатия кнопки запуска выполните сварочные работы в соответствии с заданными параметрами. Во время этого процесса внимательно следите за процессом и будьте готовы в любой момент отреагировать на чрезвычайную ситуацию. При обнаружении любых аномальных явлений (например, разлетающихся искр или чрезмерного задымления) немедленно прекратите работу и выясните причину.
4. Конец сварки
После завершения сварки выключите лазерный выход и дождитесь полного остывания расплавленного слоя. Затем снимите заготовку и проверьте качество сварки.
Преимущества волоконно-лазерной сварочной машины
1. Широкий диапазон сварки: Ручная сварочная головка оснащена оригинальным оптическим волокном 10м-20м, что позволяет преодолеть ограничения пространства верстака и может быть использовано для сварки на открытом воздухе и на больших расстояниях.
2. Простой и гибкий в использовании: Ручной лазерной сварки имеет мобильный шкив, что делает его удобно держать, свободный, гибкий, и подходит для различных рабочих сред.
3. Несколько методов сварки: Сварка под любым углом может быть достигнута, например, сварка внахлест, стыковая сварка, вертикальная сварка, плоская сварка, внутренняя сварка, внешняя сварка и т.д.
4. Хороший эффект сварки: Ручной лазерной сварки является сварка горячим расплавом. По сравнению с традиционной сваркой, лазерная сварка имеет более высокую плотность энергии и может достичь лучшего эффекта сварки. Область сварки меньше подвержена влиянию тепла, не легко деформируется, имеет большую глубину сварки, и является прочным и надежным.
5. Нет необходимости шлифовать сварной шов: После традиционной сварки сварной шов необходимо отполировать, чтобы обеспечить его гладкость и отсутствие шероховатостей. Однако ручная лазерная сварка имеет больше преимуществ в эффекте обработки, с непрерывной и гладкой сваркой, красивой и без шрамов, и меньше последующего процесса шлифовки.
Заключение
Волоконная лазерная сварка - это эффективное и точное решение, идеально подходящее для таких отраслей промышленности, как автомобильная, аэрокосмическая и электронная. Она обладает значительными преимуществами по сравнению с традиционными методами, включая высокую плотность энергии, минимальную зону термического воздействия и возможность сварки различных материалов и толщин. Гибкость, скорость и низкая потребность в обслуживании еще больше повышают его привлекательность для малых и средних производств.
