



















Modern metal imalatında, mükemmel lazer kaynak dikişleri elde etmek hem yapısal güç hem de görsel kalite için gereklidir. El tipi lazer kaynak makinesi, geleneksel kaynak yöntemlerine kıyasla yüksek hassasiyet, düşük ısı girdisi ve hızlı kaynak hızı sunar. Paslanmaz çelik, karbon çeliği, alüminyum, galvanizli sac ve diğer birçok metal için yaygın olarak kullanılır.
Ancak pürüzsüz, güçlü ve tutarlı kaynak dikişleri üretmek otomatik olarak gerçekleşmez. Gelişmiş lazer teknolojisinde bile sonuçlar doğru makine ayarlarına, uygun tekniğe ve dikkatli malzeme hazırlığına bağlıdır.
Bu kılavuzda, pratik kaynak ipuçları, önerilen parametre ayarları ve kaçınılması gereken yaygın hatalar dahil olmak üzere mükemmel lazer kaynak dikişlerinin nasıl elde edileceğini açıklayacağız.
Kaynak Dikişi Kalitesi Neden Önemlidir?
Bir kaynak dikişi, iki metal parça arasındaki görünür bağlantıdan daha fazlasıdır. Kalitesi, bitmiş ürünün performansını, güvenliğini ve görünümünü doğrudan etkiler. Yüksek kaliteli bir kaynak dikişi şunları sağlamaya yardımcı olur:
- Güçlü yapısal bütünlük
- Güvenilir hava veya su geçirmez sızdırmazlık
- Daha iyi korozyon direnci
- Uzun süreli dayanıklılık ve hizmet ömrü
- Temiz ve profesyonel görünüm
Kötü kaynak dikişleri çatlaklar, gözeneklilik, alttan kesme, yetersiz penetrasyon veya aşırı sıçrama gibi kusurlar içerebilir. Bu sorunlar bağlantıyı zayıflatabilir, ürün güvenilirliğini azaltabilir ve onarım veya değiştirme maliyetlerini artırabilir.
Otomotiv imalatı, mutfak ekipmanları, metal mobilya, makine ve sac metal imalatı gibi sektörlerde kaynak dikişi kalitesi hem işlev hem de piyasa değeri açısından önemli bir standarttır.
Dikiş Kalitesi için El Tipi Lazer Kaynak Makinesinin Avantajları
MIG, TIG ve geleneksel ark kaynağı ile karşılaştırıldığında, el tipi lazer kaynak makinesi yüksek kaliteli kaynak dikişleri elde etme konusunda önemli avantajlar sunar.
1. Dar Isıdan Etkilenen Bölge: Lazer enerjisi oldukça konsantredir, bu da çevredeki malzemeye ısı transferini azaltır. Bu da bozulma, renk değişikliği ve yanık izlerini en aza indirmeye yardımcı olur.
2. Daha Temiz Kaynak Görünümü: Lazer kaynağı, minimum sıçrama ile pürüzsüz, dar ve görsel olarak çekici dikişler oluşturarak taşlama veya parlatma ihtiyacını azaltır.
3. Daha Hızlı Kaynak Hızı: Birçok geleneksel yönteme göre daha yüksek hareket hızına sahip olan el tipi lazer kaynağı, dikiş tutarlılığını korurken üretkenliği artırır.
4. Daha Kolay Kullanım: Modern el tipi lazer kaynak makineleri basit kullanım için tasarlanmıştır ve özellikle yeni operatörler için öğrenilmesi TIG kaynağından daha kolaydır.
5. İnce Metaller için Mükemmel: Lazer kaynağı, geleneksel kaynak yöntemlerinin aşırı ısınmaya, bükülmeye veya yanmaya neden olabileceği ince saclarda olağanüstü iyi performans gösterir.
Mükemmel Lazer Kaynak Dikişleri Elde Etmenin Temel Adımları
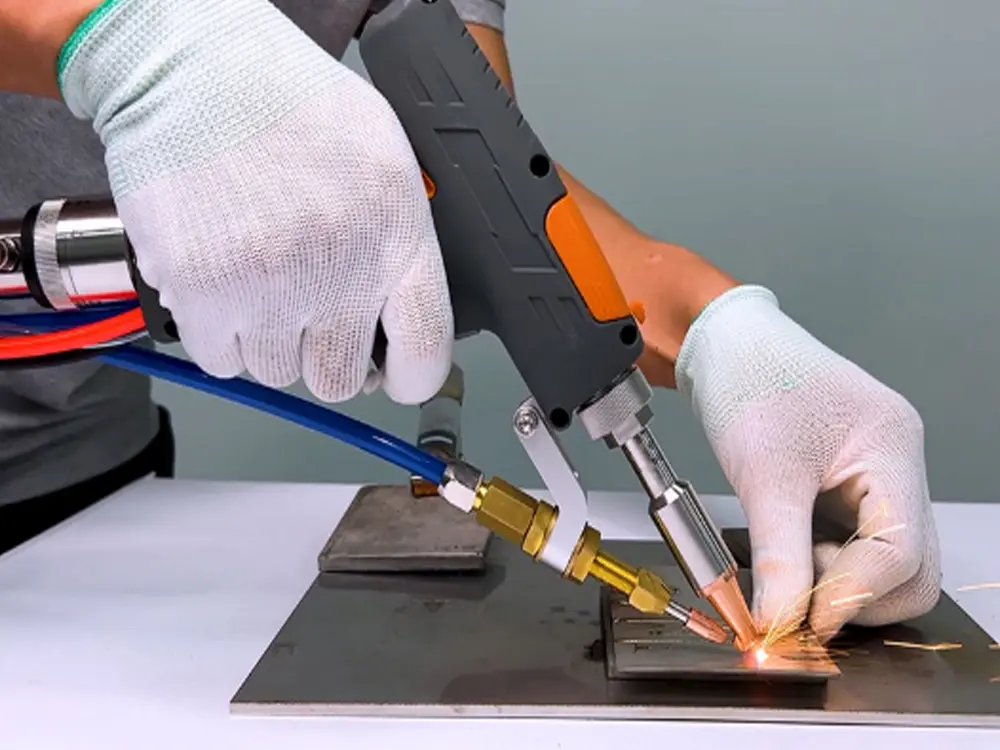
El tipi lazer kaynak makinesiyle yüksek kaliteli lazer kaynak dikişleri üretmek için doğru hazırlık, makine ayarları, çalışma tekniği ve malzeme bilgisi kombinasyonu gerekir. Operatörler bu temel adımları izleyerek daha güçlü, daha temiz ve daha tutarlı kaynak sonuçları elde edebilirler.
Adım 1: Malzeme Yüzeyini Uygun Şekilde Hazırlayın
El tipi lazer kaynak makinesi ile mükemmel kaynak dikişleri kaynak başlamadan önce başlar. İş parçası yüzeyi temiz olmalı ve pas, yağ, boya, toz, oksit tabakaları ve nemden arındırılmalıdır, çünkü kirleticiler gözenekliliğe, dengesiz kaynak havuzlarına ve zayıf yapışmaya neden olabilir. Temizleme yöntemleri arasında yağ giderici solvent, tel fırça, zımpara kağıdı, lazer temizleme makinesi veya temiz bir bez yer alabilir.
Doğru montaj da aynı derecede önemlidir. Metal parçalar arasındaki boşluklar minimum ve tutarlı olmalıdır. Büyük boşluklar dikiş kontrolünü zorlaştırır ve dolgu teli gerektirebilir. En iyi sonuçları elde etmek için kenarları doğru hizalayın, iş parçalarını güvenli bir şekilde sıkıştırın ve eşit bir bağlantı boşluğu sağlayın. İyi bir uyum, mükemmel dikişler elde etmede en önemli faktörlerden biridir.
Adım 2: Doğru Kaynak Parametrelerini Seçin
Makine ayarları, el tipi lazer kaynak makinesi kullanırken kaynak dikişi şeklini, penetrasyon derinliğini ve genel sonuçları büyük ölçüde etkiler. Lazer gücü malzeme kalınlığına uygun olmalıdır. Daha yüksek güç penetrasyonu artırır, ancak aşırı güç ince metalleri yakabilir. İnce levhalar genellikle daha düşük güç gerektirir, orta kalınlıktaki malzemeler orta düzeyde güce ihtiyaç duyar ve daha kalın bölümler daha yüksek güç gerektirir.
Kaynak hızı da güç ile dengelenmelidir. Hareket hızı çok yüksekse, eksik füzyon, zayıf nüfuziyet ve dar dikişler oluşabilir. Hız çok yavaşsa, aşırı ısı girişi geniş dikişlere, renk bozulmasına ve distorsiyona neden olabilir.
Makineye bağlı olarak, sürekli mod uzun dikişler ve daha hızlı üretim için uygunken, darbe modu hassas veya ince malzemeler için daha iyi kontrol sağlar. Dolgu teli kullanılıyorsa, tel malzemesi ana metalle eşleşmeli, besleme hızı uygun şekilde ayarlanmalı ve düzensiz boncukları önlemek için tel dağıtımı sabit kalmalıdır.
Adım 3: Doğru Kaynak Tekniğini Kullanın
En iyi el tipi lazer kaynak makinesi bile uygun operatör kontrolüne bağlıdır. Kaynak kafası, uygulamaya bağlı olarak genellikle 10° ila 20° civarında hafif bir açıyla tutulmalıdır. Bu, görünürlüğü artırmaya, erimiş havuzu stabilize etmeye ve daha düzgün boncuk oluşumu sağlamaya yardımcı olur.
Nozul ile iş parçası arasında doğru odak mesafesinin korunması da kritik öneme sahiptir. Nozul çok yakınsa hasar görebilir. Çok uzakta ise lazer enerji yoğunluğu azalır.
Düzgün ve sabit el hareketi esastır. Tutarlı hareket, eşit boncuk genişliği, eşit penetrasyon ve daha iyi dikiş görünümü oluşturmaya yardımcı olduğundan, sallanmaktan veya ani duruşlardan kaçının. Dikiş başlangıçlarına ve duruşlarına ekstra dikkat gösterilmelidir. Düzgün bir şekilde başlayın, gerekirse hafifçe duraklayın ve krater çatlaklarını veya zayıf derz uçlarını önlemek için bitiş noktasını dikkatlice üst üste bindirin.
Adım 4: Uygun Koruyucu Gazı Seçin
Koruyucu gaz, erimiş metali oksidasyondan korur ve el tipi lazer kaynak makinesi kullanırken kaynak dikişinin görünümünü iyileştirir. Azot genellikle paslanmaz çelik için kullanılır çünkü temiz ve parlak dikişler oluşturmaya yardımcı olur. Argon kararlı ve çok yönlüdür, bu da onu birçok metal için uygun hale getirir. Özel kaynak uygulamaları için karışık gazlar kullanılabilir.
Gaz akış hızı da önemlidir. Çok az gaz oksidasyona neden olabilirken, çok fazla gaz kaynak havuzunu bozabilir. Doğru gaz basıncı ve uygun nozul yönü, dikiş finişini ve kaynak tutarlılığını önemli ölçüde iyileştirir.
Adım 5: Farklı Malzemeler için Ayarlama Yapın
Farklı metaller lazer enerjisine farklı tepki verir, bu nedenle el tipi lazer kaynak makinesindeki ayarlar buna göre yapılmalıdır. Paslanmaz çeliğin kaynaklanması genellikle kolaydır ve özellikle nitrojen kullanıldığında genellikle mükemmel dikiş görünümü sağlar. Karbon çeliği, oksidasyon veya aşırı sıçramayı önlemek için uygun güç kontrolü gerektirir.
Alüminyum, yüksek yansıtıcılığı ve termal iletkenliği nedeniyle dikkatli bir ısı yönetimine ihtiyaç duyar ve yüzey temizliği özellikle önemlidir. Galvanizli çelik, kaynak sırasında buharlaşabilecek bir çinko kaplama içerir, bu nedenle uygun ayarlar ve yeterli havalandırma gereklidir.
Her bir malzemenin özelliklerini anlamak, operatörlerin el tipi lazer kaynak makinesini daha etkili bir şekilde kullanmasına ve daha temiz, daha güçlü ve daha güvenilir kaynak dikişleri üretmesine yardımcı olur.
Yaygın Kaynak Dikişi Hataları ve Çözümleri
1. Kaynak Dikişinde Neden Porozite Görülür?
Gözeneklilik genellikle yüzey kirliliği, nem veya kaynak sırasında yetersiz koruyucu gazdan kaynaklanır. Malzeme üzerindeki pas, yağ, boya veya toz, erimiş havuzun içindeki gazı hapsedebilir.
Çözüm: Kaynak yapmadan önce iş parçasını iyice temizleyin, malzemeleri kuru tutun ve el tipi lazer kaynak makinesi kullanırken sabit koruyucu gaz akışı sağlayın.
2. İnce Metalde Yanma Neden Olur?
Yanma, aşırı ısı malzemeyi tamamen erittiğinde meydana gelir. Bu, lazer gücü çok yüksek veya kaynak hızı çok yavaş olduğunda yaygındır.
Çözüm: İnce malzemelerde daha iyi ısı kontrolü için lazer gücünü azaltın, hareket hızını artırın veya darbe modunu kullanın.
3. Kaynak Dikişi Neden Çok Zayıf veya Penetrasyon Eksik?
Yetersiz nüfuziyet, lazer enerjisi eklemi tam olarak kaynaştırmadığında meydana gelir. Bu durum genellikle düşük güç, yüksek kaynak hızı veya zayıf birleştirme uyumundan kaynaklanır.
Çözüm: Gücü uygun şekilde artırın, kaynak hızını yavaşlatın ve kaynaktan önce bağlantı hizalamasını iyileştirin.
4. Kaynak Boncuğu Neden Düzensiz veya Pürüzlü?
Düzensiz bir boncuk genellikle dengesiz el hareketi, tutarsız odak mesafesi veya düzensiz tel beslemesinden kaynaklanır.
Çözüm: El tipi lazer kaynak makinesini kullanırken sabit hareket edin, doğru nozul mesafesini koruyun ve düzgün tel beslemesi sağlayın.
5. Kaynak Dikişi Neden Siyahlaşır veya Oksitlenir?
Oksidasyon genellikle koruyucu gaz kapsamı zayıf olduğunda veya gaz akışı çok düşük olduğunda meydana gelir. Uygun koruma olmadan paslanmaz çelik kaynağı yapıldığında yaygındır.
Çözüm: Koruyucu gaz akışını artırın, nozul konumunu kontrol edin ve nitrojen veya argon gibi uygun gaz kullanın.
6. Kaynak Sırasında Neden Aşırı Sıçrama Oluşur?
Sıçrama yanlış güç ayarlarından, dengesiz odaklamadan, kirlenmiş yüzeylerden veya zayıf parametre eşleşmesinden kaynaklanabilir.
Çözüm: Lazer gücünü ve hızını optimize edin, malzeme yüzeyini temizleyin ve uygun odak konumunu koruyun.
7. Çatlaklar Neden Kaynağın Başında veya Sonunda Oluşur?
Çatlaklar genellikle ani başlangıçlar, ani duruşlar veya dikiş uçlarında aşırı ısı yoğunlaşması nedeniyle ortaya çıkar.
Çözüm: Düzgün başlayın, bitiş noktasını düzgün bir şekilde üst üste bindirin ve kaynak boyunca kontrollü hareket kullanın.
8. Kaynak Dikişi Kusurlarının Çoğunu Nasıl Önleyebilirim?
Dikiş hatalarının çoğu uygun hazırlık ve kurulumla önlenebilir.
Çözüm: Malzemeleri temiz tutun, doğru parametreleri kullanın, sabit hareketi koruyun, uygun koruyucu gazı seçin ve el tipi lazer kaynak makinenizin bakımını düzenli olarak yapın.
Neden Profesyonel Bir El Tipi Lazer Kaynakçı Seçmelisiniz?

Mükemmel kaynak dikişleri elde etmek doğru ekipmanla başlar. A profesyonel el lazer kaynak makinesi verimliliği ve uzun vadeli güvenilirliği artırırken güçlü, pürüzsüz ve tutarlı sonuçlar üretmeyi kolaylaştırır.
Yüksek kaliteli makineler genellikle istikrarlı lazer çıkışı, doğru kontrol sistemleri, sorunsuz tel besleme, güvenilir soğutma performansı, ayarlanabilir kaynak parametreleri ve daha uzun bir hizmet ömrü sunar. Bu özellikler, operatörlerin farklı malzemeler ve üretim görevleri arasında tutarlı dikiş kalitesini korumalarına yardımcı olur.
Buna karşılık, düşük kaliteli ekipman dengesiz performansa, tutarsız güç dağıtımına, zayıf dikiş tekrarlanabilirliğine ve artan bakım sorunlarına yol açabilir. Bu durum üretkenliği azaltabilir ve nihai kaynak kalitesini etkileyebilir.
Ancak, en iyisi bile Wintek el tipi lazer kaynak makinesi doğru kullanım gerektirir. Mükemmel lazer kaynak dikişleri, makineyi çalıştırmaktan daha fazlasına bağlıdır. Temiz malzeme hazırlığı, doğru parametre ayarları, istikrarlı kaynak tekniği, uygun koruyucu gaz ve düzenli bakım önemli rol oynar.
Doğru makine doğru işlemle birleştirildiğinde, kaynak dikişleri daha güçlü, daha temiz, daha pürüzsüz, daha çekici ve son derece tutarlı hale gelir.
İster metal imalatı, onarım hizmetleri, imalat ister özel metal projelerinde çalışıyor olun, profesyonel bir el tipi lazer kaynak makinesine yatırım yapmak performansı en üst düzeye çıkarmaya ve her seferinde güvenilir kaynak sonuçları sunmaya yardımcı olur.
