



















Hassas, yüksek mukavemetli kaynaklar sunma kabiliyetiyle lazer kaynağı, otomotiv, havacılık, elektronik ve metal imalatı gibi sektörlerde lider bir çözüm olarak ortaya çıkmıştır. Küçük bir alana konsantre enerji verme yeteneği, minimum termal bozulma ile yüksek hızlarda derin, dar kaynaklar sağlar. Peki lazer kaynağı tam olarak nedir ve lazer kaynak makinelerinin süreci nasıldır?
Bu blogda, lazer kaynak işlemini ayrıntılı olarak inceleyeceğiz - çalışma prensipleri, farklı yöntemleri, avantajları, sınırlamaları ve endüstriyel uygulamaları.
Lazer Kaynağı Nedir?
Lazer kaynağı, malzemeleri lokal olarak ısıtmak için yüksek enerji yoğunluklu bir lazer ışını kullanan, erimelerine ve hızla katılaşmalarına neden olarak güçlü bir kaynakla sonuçlanan yüksek hassasiyetli, temassız bir birleştirme işlemidir. Bu işlem çok çeşitli metal malzemeler için uygundur.

Lazer Kaynak Makinesi Süreci Nedir?
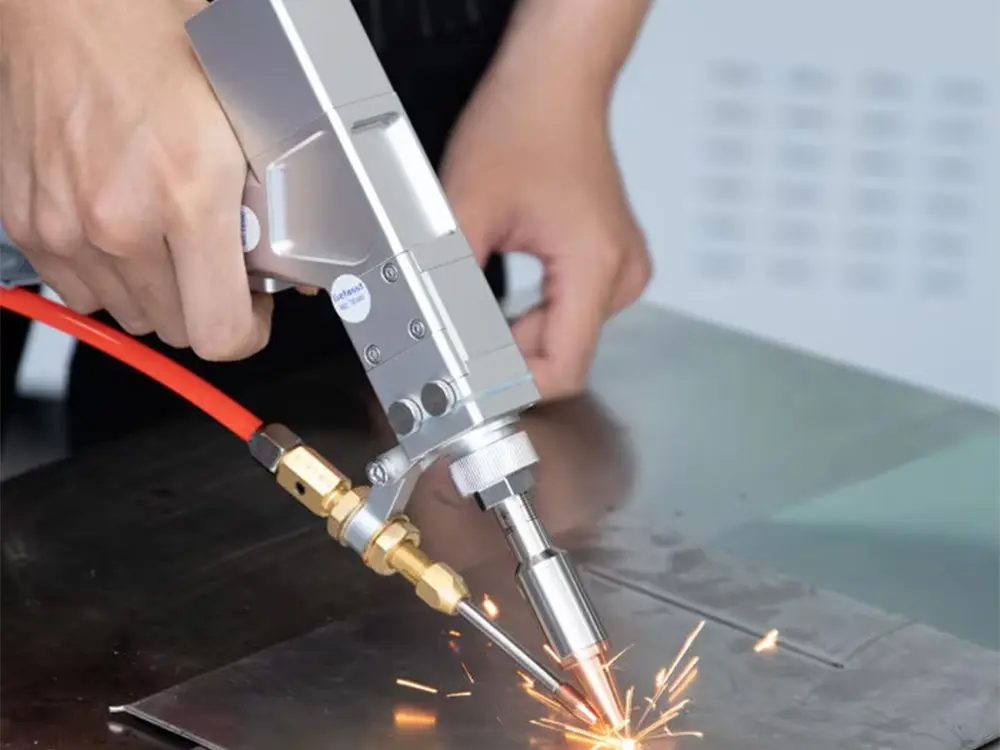
Bu lazer kaynak makinesi süreci iki veya daha fazla metal parçayı birleştirmek için odaklanmış, yüksek enerjili bir lazer ışını kullanılmasını içerir. Isıyı tam olarak birleşme bölgesine ileten, malzemelerin minimum bozulma ile erimesini ve kaynaşmasını sağlayan temassız bir işlemdir. İşte nasıl çalıştığına dair adım adım bir genel bakış:
1. Hazırlık
İş parçaları temizlenir ve doğru hizalamayı sağlamak için genellikle fikstürler veya otomasyon sistemleri kullanılarak doğru bir şekilde konumlandırılır.
2. Lazer Işını Üretimi
Makine, ışık kaynağı olarak yüksek güç çıkışı ve olağanüstü kaynak hassasiyeti sunan fiber lazer kullanır.
3. Işın Odaklama ve Gönderme
Lazer ışını, kaynak bağlantısına optik bir sistem aracılığıyla, genellikle elde taşınan bir lazer tabancası veya otomatik kurulumlar için robotik kol aracılığıyla iletilir.
4. Malzeme Erimesi ve Füzyonu
Yoğun lazer enerjisi bağlantı yerindeki malzemeyi eritir. Lazer ileri doğru hareket ettiğinde, erimiş havuz hızla katılaşarak güçlü ve kesintisiz bir kaynak oluşturur.
5. Soğutma ve Bitirme
Kaynak hızla soğur, ısıdan etkilenen bölgelerin minimum olduğu dar, temiz bir dikiş bırakır ve çok az işlem sonrası gerekir.
8 Lazer Kaynak Modu - Detaylı Açıklama
Lazer kaynağı, farklı şekiller, kalınlıklar ve yapısal ihtiyaçları karşılamak için çok çeşitli bağlantı konfigürasyonları sunar. İşte resimde gösterilen 8 yaygın lazer kaynak yöntemine genel bir bakış:
1. Alın Kaynağı
Açıklama: İki iş parçası aynı düzlemde hizalanır ve kenarlarının birleştiği dikiş boyunca kaynaklanır.
Tipik Kullanım: Borular, plakalar ve ince saclar.
Avantajlar: Temiz görünüm, minimum dolgu malzemesi, otomasyona uygun.
2. Bindirme Kaynağı
Açıklama: Bir parça diğerinin üzerine biner ve kaynak üst üste binen alanın kenarında yapılır.
Tipik Kullanım: Otomotiv gövde panelleri, muhafazalar, akü tırnakları.
Avantajlar: İyi mukavemet, kolay hizalama, farklı kalınlıklar için uygun.
3. Örtüşme Kaynağı
Tanım: Bindirme kaynağına benzer, ancak tipik olarak her iki katman boyunca güçlü bağlantılar için daha derin penetrasyon veya anahtar deliği kaynağı içerir.
Tipik Kullanım: Yapısal bağlantılar, havacılık ve uzay bileşenleri.
Avantajlar: Derin füzyon, yüksek mekanik mukavemet, yük taşıyan parçalar için ideal.
4. Çivi Kaynağı
Tanımlama: Belirli aralıklarla nokta benzeri kaynaklar (nokta kaynağı veya punta kaynağı olarak da bilinir).
Tipik Kullanım: Metal sac montajı, küçük braketler, elektrikli bileşenler.
Avantajlar: Hızlı, lokalize ısı girişi, minimum bozulma.
5. Kenar Kaynağı
Açıklama: Kaynak, iki bitişik metal levhanın kenarı boyunca gerçekleştirilir.
Tipik Kullanım: İnce duvarlı borular, konteynerler, levhadan levhaya bağlantılar.
Avantajlar: Düzgün yüzey, minimum dolgu gerektirir, kozmetik derzler için iyidir.
6. Tee Kaynağı
Açıklama: Bir parça diğerine dik olarak kaynaklanır ve bir "T" şekli oluşturur.
Tipik Kullanım: Çerçeve yapılar, metal mobilyalar, takviye derzleri.
Avantajlar: Yüksek mukavemetli bağlantı, genellikle iç köşe kaynaklarıyla kullanılır.
7. Fiş Kaynağı
Açıklama: Üst tabakada bir delik açılır ve alt tabaka ile kaynaştırmak için lazerle doldurulur.
Tipik Kullanım: Özellikle erişimin sadece bir taraftan mümkün olduğu durumlarda nokta kaynağı yerine kullanılır.
Avantajlar: Güçlü, ayrık kaynak, katmanlı bağlantılar için mükemmel.
8. Özel Kenar Kaynağı
Tanımlama: Farklı kalınlıklarda veya malzemelerde iki levha, hassas bir şekilde hazırlanmış bir kenar boyunca birleştirilir.
Tipik Kullanım: Otomotiv için özel olarak tasarlanmış boşluklar, havacılık ve hibrit yapılar.
Avantajlar: Malzeme tasarrufu, yapısal optimizasyon, özel tasarlanmış mukavemet bölgeleri.
Lazer Kaynak Makineleri Uygulamaları
Lazer kaynağı; doğruluk, güç ve hızın kritik önem taşıdığı çok sayıda sektörde kullanılmaktadır:
- Otomotiv: Gövde panelleri, şanzıman bileşenleri, egzoz sistemleri.
- Havacılık ve Uzay: Türbin parçaları, yakıt sistemi bileşenleri, yapısal çerçeveler.
- Elektronik: Sensör muhafazaları, pil bağlantıları, temas pedleri.
- Kuyumculuk ve Saatçilik: İnce detaylandırma, kusursuz onarımlar.
- Metal İmalatı: Sac metal kaynağı, muhafaza montajı, çelik yapılar.
Lazer Kaynak Makinelerinin Avantaj ve Dezavantajları Nelerdir?
1. Lazer Kaynak Makinelerinin Avantajları
Yüksek Hassasiyet: Lazer kaynağı, ısı kaynağının son derece hassas bir şekilde kontrol edilmesini sağlayarak hassas veya karmaşık kaynaklar için idealdir.
Minimum Isıdan Etkilenen Bölge (HAZ): Lazer, enerjiyi küçük bir alana odaklayarak daha az termal bozulma, daha az malzeme gerilimi ve daha iyi genel görünüm sağlar.
Yüksek Kaynak Hızı: Lazer kaynağı, özellikle otomatikleştirildiğinde geleneksel yöntemlerden daha hızlıdır ve üretim verimliliğini önemli ölçüde artırır.
Güçlü ve Temiz Kaynaklar: Minimum gözeneklilik veya sıçrama ile yüksek kaliteli, derin penetrasyonlu kaynaklar üretir. Genellikle işlem sonrası (örneğin: taşlama, parlatma) gerekmez.
Temassız İşlem: Malzeme ile fiziksel temas olmadığından, takım aşınması ortadan kalkar ve hassas parçalar korunmaya devam eder.
Otomasyon Dostu: Otomatikleştirilmiş, yüksek hacimli üretim hatları için robotik kollara veya CNC sistemlerine kolayca entegre edilebilir.
Geniş Bir Malzeme Yelpazesini Destekler: Paslanmaz çelik, karbon çeliği, alüminyum, bakır, titanyum ve diğer metallerin kaynağı için uygundur.
Çok Yönlü Kaynak Modları: Farklı şekil ve kalınlıktaki parçalar üzerinde alın, bindirme, kenar, tapa ve özel kaynaklar gerçekleştirebilir.
2. Lazer Kaynak Makinelerinin Dezavantajları
Yüksek İlk Yatırım: Lazer kaynak ekipmanının, özellikle de yüksek güçlü veya otomatik sistemlerin satın alınması ve kurulması pahalı olabilir.
Kalın Kesitler İçin İdeal Değildir: Güçlü olmasına rağmen lazer kaynağı, ön işlemden geçirilmediği veya hibrit kaynak kurulumlarında kullanılmadığı sürece çok kalın malzemeler için daha az etkilidir.
Boşluklara Sınırlı Tolerans: Sıkı bağlantı uyumu gerektirir. Parçalar arasındaki boşluklar veya tutarsızlıklar kötü kaynaklara yol açabilir.
Güvenlik Endişeleri: Lazerler, uygun şekilde kapatılmaz veya korunmazsa göz veya cilt hasarı gibi riskler oluşturabilir. Sıkı güvenlik protokolleri gerektirir.
Yansıtıcı Malzemeler Zorlayıcı Olabilir: Bakır ve alüminyum gibi yüksek oranda yansıtıcı metaller lazer enerjisini yansıtarak daha yüksek güç gerektirebilir.
Özel Eğitim Gerekir: Operatörlerin optimum ve güvenli performans için lazer güvenliği, parametre ayarları ve makinenin çalışması konusunda eğitime ihtiyacı vardır.
Sonuç
Lazer kaynak makineleri olağanüstü hassasiyetleri, hızları ve verimlilikleriyle büyük saygı görmektedir. Lazer kaynak prosesi hakkında derinlemesine bilgi sahibi olmak, bu prosesi üretim iş akışınıza entegre ederken daha akıllı ve etkili kararlar almanıza yardımcı olabilir.
Lazer kaynağının işletmenize nasıl yardımcı olabileceği hakkında daha fazla bilgi edinmek veya lazer kaynak makineleri serimiz hakkında daha fazla bilgi edinmek isterseniz, lütfen bizimle iletişime geçmekten çekinmeyin.
