



















في تصنيع المعادن الحديثة، أصبح الفولاذ المقاوم للصدأ أحد أكثر المواد استخدامًا على نطاق واسع بفضل قوته العالية ومقاومته للتآكل وتحمله للحرارة ومظهره النظيف. ومع استمرار طلب الصناعات على دقة أعلى وكفاءة أكبر، حلت ماكينات القطع بالليزر الليفي تدريجيًا محل طرق القطع التقليدية وأصبحت المعدات الأساسية لمعالجة صفائح الفولاذ المقاوم للصدأ. وبالنسبة للمشترين، فإن فهم مدى سماكة ماكينة القطع بالليزر المصنوعة من الفولاذ المقاوم للصدأ يعد مؤشرًا رئيسيًا لأداء المعدات. فهو يؤثر بشكل مباشر على القدرة الإنتاجية، والعائد على الاستثمار، ونطاق التطبيقات التي يمكن للماكينة التعامل معها.
لمساعدة المستخدمين على اختيار الماكينة المناسبة بفعالية أكبر، يوضح هذا الدليل قدرة قطع الفولاذ المقاوم للصدأ لقواطع ألياف الليزر والعوامل الرئيسية التي تؤثر على سُمك القطع والتوصيات العملية لمساعدة المصنعين على اختيار التكوين الصحيح.
العوامل التي تحدد سماكة قطع الفولاذ المقاوم للصدأ
تتأثر قدرة سمك القطع بالعديد من المعلمات التقنية الرئيسية. ويسمح فهم هذه العوامل للمصانع باختيار الماكينة الصحيحة وتحقيق كل من الإنتاجية وكفاءة التكلفة.
1. طاقة الليزر
طاقة الليزر هي العامل الأساسي الذي يحدد مدى سُمك صفيحة الفولاذ المقاوم للصدأ التي يمكن قطعها. في التطبيقات العملية، تُستخدم أنظمة الطاقة المنخفضة التي تتراوح بين 1000 واط و2000 واط بشكل أساسي في قطع الفولاذ المقاوم للصدأ الرقيق، عادةً في حدود 6 مم. الماكينات متوسطة الطاقة في نطاق 3000 واط إلى 6000 واط قادرة على قطع الفولاذ المقاوم للصدأ بسمك 8 إلى 16 مم بأداء مستقر وجودة حافة جيدة. عندما تزيد الطاقة إلى 8000 واط إلى 12000 واط، يمكن للماكينة التعامل مع ألواح حوالي 20 مم مع سرعة وكفاءة قطع أعلى بكثير. بالنسبة للتطبيقات الصناعية الشاقة، يتم استخدام أنظمة عالية الطاقة من 15000 واط إلى 30000 واط، مما يتيح قطع الفولاذ المقاوم للصدأ 25-40 مم اعتمادًا على جودة السطح المطلوبة وسرعة الإنتاج.
لا تعمل الطاقة الأعلى على زيادة السُمك الأقصى للقطع فحسب، بل تعزز أيضًا من استقرار العملية بشكل عام، خاصةً أثناء القطع المتوسط والسميك، حيث تلعب كثافة الطاقة والقدرة على الاختراق والتوازن الحراري أدوارًا حاسمة.
2. جودة الشعاع وكفاءة مصدر الليزر
توفر أجهزة ليزر الألياف عالية الجودة بقعة أصغر وأكثر تركيزًا، مما يؤدي إلى:
- قطع أسرع
- الشق الأضيق
- نعومة أفضل للحافة
- اختراق أقوى للألواح السميكة
تؤثر كل من العلامة التجارية للماكينة والعلامة التجارية لمصدر الليزر (IPG وRaycus وMax) وتصميم المسار البصري على الأداء الفعلي.
3. نوع الغاز المساعد وضغطه
يؤثر اختيار الغاز المساعد على تشطيب الحافة والتكلفة الإجمالية.
- يُفضل استخدام النيتروجين مع الفولاذ المقاوم للصدأ لأنه ينتج حافة لامعة وخالية من الأكسدة.
- الأكسجين مناسب للألواح السميكة عندما تكون الأكسدة مقبولة.
- يوفر الهواء خياراً منخفض التكلفة للفولاذ المقاوم للصدأ الرقيق.
يعد النيتروجين عالي الضغط أمرًا بالغ الأهمية لضمان القطع النظيف والمستقر على الفولاذ المقاوم للصدأ متوسط السماكة.
4. هيكل الماكينة ونظام الحركة
يساعد إطار الماكينة الصلب، وجسر القنطرة الثابت، ونظام الحركة الدقيق في الحفاظ على دقة القطع، خاصة على الألواح المتوسطة والسميكة. يقلل الثبات الميكانيكي الجيد من الاهتزاز، ويضمن عرض شق ثابت، ويدعم الموثوقية على المدى الطويل.
قدرة القطع بالسماكة عند قوة ليزر مختلفة
تحدد طاقة الليزر بشكل مباشر قدرة القطع بالليزر للفولاذ المقاوم للصدأ، ويتوافق كل نطاق طاقة مع سُمك عمل محدد مع حدود أداء واضحة. ويساعد فهم هذه الحدود الشركات المصنعة على اختيار التكوين الذي يتوافق مع متطلبات المواد وسرعة الإنتاج وعبء العمل على المدى الطويل. يضمن تحديد مستوى الطاقة الصحيح التشغيل المستمر المستقر ويمنع فقدان الأداء عند التعامل مع ألواح الفولاذ المقاوم للصدأ المتوسطة أو السميكة.
ماكينات قطع الفولاذ بالليزر 1000 واط إلى 2000 واط
مجموعة الطاقة هذه مناسبة للمصانع التي تعالج بشكل أساسي صفائح الفولاذ المقاوم للصدأ الرقيقة. توفر الماكينات في هذه الفئة سرعات قطع سريعة وحوافًا ناعمة على المواد حتى حوالي 6 مم. وهي تُستخدم على نطاق واسع في تصنيع المعادن الخفيفة، وإنتاج أدوات المطبخ، واللافتات الإعلانية، وتطبيقات الورش الصغيرة حيث تكون الأولوية للدقة والكفاءة على المواد الرقيقة.
تُعد هذه الفئة مثالية للتطبيقات التي تتطلب إنتاجية سريعة مع الحد الأدنى من التشويه الحراري.
ماكينات القطع بالليزر للصلب بقوة 3000 واط إلى 6000 واط
صُممت هذه الماكينات للتعامل مع الفولاذ المقاوم للصدأ متوسط السماكة وتوفر اختراقًا موثوقًا مع أداء قطع مستقر. وهي عادةً ما تعالج الفولاذ المقاوم للصدأ من 8 مم إلى 16 مم بدقة متناسقة وجودة حافة جيدة. يُستخدم نطاق الطاقة هذا على نطاق واسع في الخزانات الكهربائية، وقطع غيار الآلات الصناعية، والمكونات الهندسية، وإنتاج الأثاث المعدني، حيث يتطلب الأمر تعدد الاستخدامات والكفاءة.
يعد نطاق الطاقة هذا مناسبًا للمصنعين الذين يحتاجون إلى أداء متوازن عبر مجموعة واسعة من سماكات الفولاذ المقاوم للصدأ.
8000 واط إلى 12000 واط ماكينات القطع بالليزر للصلب
صُممت ماكينات القطع بالليزر في هذه المجموعة للمهام الشاقة ودورات الإنتاج الطويلة. ويمكنها قطع الفولاذ المقاوم للصدأ حتى حوالي 20 مم مع الحفاظ على التحكم في مدخلات الحرارة والشق الضيق. غالبًا ما يختار المصنعون في قطاعات مثل مكونات الفولاذ الإنشائية وبناء السفن وتصنيع المعدات الثقيلة والمعالجة الهيكلية واسعة النطاق نطاق هذه الماكينات لدعم الإنتاج المستمر وعالي الإنتاج.
إن قدرتها على تحمل التشغيل عالي الحمولة على المدى الطويل يجعلها معتمدة على نطاق واسع في الصناعات ذات متطلبات الإنتاج المستمر.
ماكينات القطع بالليزر للصلب بقدرة 15000 واط إلى 30000 واط
توفر ماكينات الليزر الليفية عالية الطاقة القدرة اللازمة لألواح الفولاذ المقاوم للصدأ السميكة للغاية وأعباء العمل الصناعية شديدة المتطلبات. وبفضل ضغط الغاز المناسب ومعلمات القطع المحسّنة، يمكن لهذه الماكينات معالجة الفولاذ المقاوم للصدأ من 25 مم إلى 40 مم تقريبًا اعتمادًا على جودة السطح المتوقعة. وتفضلها منشآت التصنيع الكبيرة والشركات التي تتطلب أقصى إنتاجية وكفاءة عالية وقدرة على قطع مجموعة كبيرة من المواد دون قيود.
هذه الأنظمة مثالية لمنشآت التصنيع واسعة النطاق التي تتطلب أقصى قدر من الكفاءة والحد الأدنى من قيود العمليات.
اختلافات جودة القطع عبر السماكات المختلفة
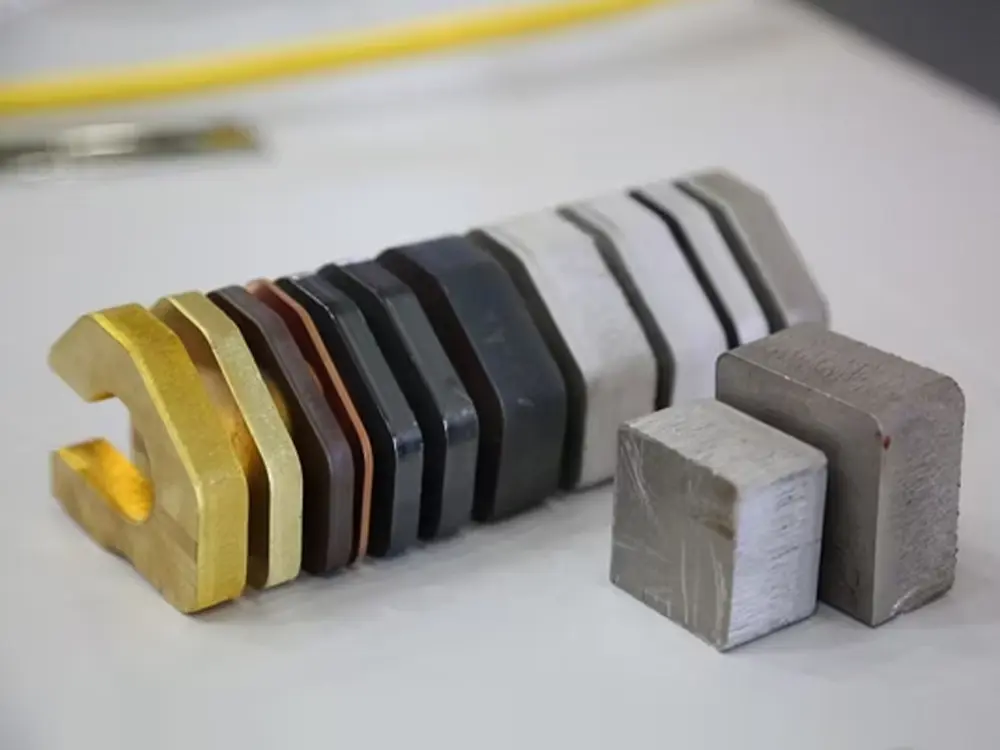
تختلف جودة القطع اختلافًا كبيرًا باختلاف سُمك الفولاذ المقاوم للصدأ لأن امتصاص الحرارة وسلوك البركة المنصهرة يتغيران مع زيادة سُمك المادة. يسمح فهم هذه الخصائص للمشغلين بضبط المعلمات بدقة للحصول على الأداء الأمثل، مما يضمن الحصول على حواف ناعمة ونتائج متسقة عبر الألواح الرفيعة والمتوسطة والسميكة.
الفولاذ المقاوم للصدأ الرقيق من 0.5 مم إلى 6 مم
يُعد الفولاذ المقاوم للصدأ الرقيق أسهل فئة يمكن قطعها باستخدام معدات ألياف الليزر. عند هذه السماكة، تمتص المادة الحرارة بكفاءة وتذوب بسرعة، مما ينتج عنه شق ضيق للغاية وحواف ناعمة. تكون سرعات القطع عالية للغاية، وتظل المنطقة المتأثرة بالحرارة ضئيلة للغاية. وبفضل غاز النيتروجين المساعد، يبقى سطح القطع نظيفًا ومشرقًا، مما يجعله مناسبًا للمنتجات التي تتطلب متطلبات مظهر دقيقة مثل أدوات المطبخ والألواح الزخرفية والأجزاء الإلكترونية.
فولاذ مقاوم للصدأ متوسط السماكة من 8 مم إلى 16 مم
عند معالجة الفولاذ المقاوم للصدأ متوسط السماكة، تظل جودة القطع ممتازة ولكنها تبدأ في إظهار تغييرات طفيفة. يصبح الشق أعرض بشكل هامشي، وتنخفض سرعات القطع مع زيادة العمق. يعد ضبط التركيز البؤري المناسب وضغط النيتروجين الكافي ضروريان للحفاظ على حواف ناعمة. مع المعلمات الصحيحة، يظل السطح نظيفًا مع وجود صبغة حرارية طفيفة فقط يمكن إزالتها بسهولة. هذا النطاق من السماكة شائع في تصنيع المعدات الصناعية وقطع غيار الماكينات والمكونات الهيكلية.
الفولاذ المقاوم للصدأ السميك من 20 مم إلى 40 مم
يتطلب قطع الفولاذ السميك غير القابل للصدأ طاقة أعلى، وإمداد غاز مستقر، وهيكل ماكينة صلب. ويصبح الشق أكثر تحديدًا ويزداد تراكم الحرارة، مما قد يؤدي إلى خبث طفيف على الجانب السفلي إذا لم يتم تحسين المعلمات. يمكن تحقيق نعومة الحافة ولكن ذلك يعتمد على طاقة الليزر والتحكم في التركيز البؤري وارتفاع القطع. تعمل أجهزة الليزر عالية الطاقة على تحسين الاختراق والحفاظ على جودة ثابتة عبر اللوحة. تُستخدم هذه الفئة عادةً في تصنيع الماكينات الثقيلة ومكونات بناء السفن والهياكل الهندسية حيث تكون القوة والمتانة ضرورية.
اختيار آلة قطع الفولاذ المقاوم للصدأ بالليزر المناسبة

اختيار الصحيح ماكينة قطع الصلب بالليزر يتطلب تقييم احتياجات الإنتاج وأنواع المواد والميزانية.
من خلال التركيز على الاعتبارات الرئيسية مثل نطاق السماكة ومستوى الطاقة وتكوين الغاز واحتياجات الأتمتة، يمكن للمشترين تحقيق أداء أفضل على المدى الطويل وعائد أفضل على الاستثمار.
1. تحديد نطاق السماكة الرئيسي الخاص بك
يجب أن يبدأ المشترون بتحديد سُمك الفولاذ المقاوم للصدأ المستخدم في العمليات اليومية. إن مطابقة طاقة المعدات مع السُمك الأكثر معالجة يضمن أقصى قدر من الإنتاجية.
2. اختر طاقة الليزر المناسبة
تؤثر طاقة الليزر على قدرة القطع وسرعة الإنتاج واستخدام الطاقة. تستفيد المصانع التي تتعامل مع مواد متنوعة من اختيار مستوى طاقة أعلى قليلاً للحصول على مرونة أكبر.
3. تقييم تهيئة الغاز وتكاليف التشغيل
اختيار الغاز المساعد له تأثير مباشر على جودة الحافة ونفقات التشغيل. يوفر النيتروجين أفضل جودة، في حين أن الأكسجين أكثر اقتصادًا للألواح السميكة على الرغم من الأكسدة.
4. تأكيد حجم الماكينة وخيارات التشغيل الآلي
يحدد حجم طاولة العمل الحد الأقصى لأبعاد الصفيحة التي يمكن للماكينة التعامل معها. تشمل الأحجام الأكثر شيوعًا 3015 و4020 و6025. يجب على المصانع التي تقطع صفائح كبيرة من الفولاذ المقاوم للصدأ اختيار سرير أكبر لتقليل المناولة اليدوية. يمكن أن تعمل خيارات الأتمتة مثل طاولات التبادل وأنظمة التحميل على تحسين الإنتاجية وتقصير دورات المعالجة للعمليات ذات الحجم الكبير.
5. النظر في العلامة التجارية لمصدر الليزر ودعم ما بعد البيع
مصدر الليزر هو أحد أهم المكونات التي تؤثر على الاستقرار وكفاءة الطاقة على المدى الطويل. وتوفر العلامات التجارية المعروفة مثل IPG وRaycus وMax أداءً موثوقًا به ومخاطر صيانة أقل. يضمن اختيار آلة ذات دعم فني متسق عمليات أكثر سلاسة ويقلل من وقت التعطل.
الخاتمة
بالنسبة للمصنعين الذين يحتاجون إلى أداء مستقر وكفاءة طويلة الأجل وقطع دقيق للفولاذ المقاوم للصدأ، فإن اختيار طاقة الليزر والتكوين المناسبين أمر ضروري. فالماكينة المناسبة لا تعمل على تحسين الإنتاجية فحسب، بل تقلل أيضًا من تكلفة التشغيل وتضمن جودة ثابتة.
بصفتنا موردًا محترفًا لماكينات الليزر توفر شركة wintek حلول القطع المخصصة بما في ذلك قواطع ألياف الليزر بقوة 1000 واط - 30000 واط وخيارات التشغيل الآلي والدعم الفني الكامل.
اتصل بنا للحصول على توصية مخصصة بناءً على سُمك الفولاذ المقاوم للصدأ وحجم الإنتاج والميزانية.
