



La saldatura laser è una soluzione ideale per numerose applicazioni relative alle ringhiere in acciaio inossidabile, tra cui ringhiere per scale, ringhiere per balconi, corrimano e altre strutture metalliche architettoniche. L’apporto di calore concentrato e l’elevata velocità di saldatura consentono di realizzare giunti puliti e precisi, contribuendo al contempo a ridurre al minimo le deformazioni dovute al calore.
Per i produttori, la saldatura laser delle ringhiere in acciaio inossidabile può offrire numerosi vantaggi rispetto ai processi di saldatura convenzionali. Una saldatrice laser portatile per acciaio inossidabile garantisce flessibilità di saldatura e consente di ottenere cordoni di saldatura puliti, riducendo la necessità di levigatura e lucidatura post-saldatura.
Tuttavia, la scelta della giusta soluzione di saldatura laser non si limita alla semplice selezione di una macchina. Il tipo di acciaio inossidabile, lo spessore del materiale, il tipo di giunzione, la potenza del laser, il gas di protezione, il filo di apporto e i requisiti di produzione possono tutti influire sul risultato finale della saldatura.
Quindi, è possibile utilizzare la saldatura laser per le ringhiere in acciaio inossidabile? Sì, e può rappresentare un’alternativa efficiente alla saldatura tradizionale per molte applicazioni nella produzione di ringhiere. Questa guida illustra i principali vantaggi della saldatura laser, i fattori che influenzano le prestazioni di saldatura e come scegliere la giusta saldatrice laser portatile per acciaio inossidabile produzione di ringhiere.
È possibile saldare al laser le ringhiere in acciaio inossidabile?
La realizzazione di ringhiere in acciaio inossidabile prevede una varietà di componenti e configurazioni di giunti, e per molti di essi è possibile ricorrere alla saldatura laser. La tecnica di saldatura specifica dipende in gran parte dal modo in cui i componenti sono progettati, posizionati e assemblati tra loro.
Tra i giunti più comuni per ringhiere in acciaio inossidabile figurano:
- Giunti tubo-tubo: utilizzati per collegare corrimano, traverse orizzontali e sezioni del telaio.
- Giunti tubo-lamiera: sono comunemente utilizzati quando tubi o montanti vengono collegati a piastre di base o ad altri componenti piatti.
- Giunti angolari: spesso utilizzati con profili in acciaio inossidabile di forma quadrata o rettangolare per le strutture delle ringhiere.
- Collegamenti tra montanti e base: utilizzati per fissare i montanti della ringhiera alle piastre di base e alle strutture portanti.
- Giunti tra profili e telai: utilizzati nelle strutture di ringhiere architettoniche e decorative.
L'allineamento dei giunti è particolarmente importante nella saldatura laser di questi componenti. I pezzi ben allineati garantiscono in genere condizioni di saldatura più uniformi, mentre spazi più ampi o irregolari potrebbero richiedere l'uso di filo d'apporto o la regolazione dei parametri di saldatura.
Occorre inoltre tenere conto dell’accessibilità del giunto. I sistemi di ringhiere possono presentare angoli, spazi ristretti, sezioni curve e diversi orientamenti di saldatura; pertanto, gli operatori devono essere in grado di posizionare efficacemente la testa di saldatura durante l’intero processo.
Per i produttori, la valutazione delle dimensioni effettive dei tubi o dei profili, della configurazione dei giunti, dello spessore del materiale e della finitura richiesta della saldatura rappresenta una fase importante prima di impostare un processo di saldatura laser. Il collaudo di componenti rappresentativi delle ringhiere può aiutare a determinare il metodo di saldatura e i parametri di processo adeguati per ciascuna applicazione.
Perché utilizzare la saldatura laser per le ringhiere in acciaio inossidabile?
Per i produttori di ringhiere, il valore della saldatura laser va oltre la velocità di saldatura. Il processo può infatti contribuire a controllare l’apporto termico, a mantenere l’aspetto della saldatura e a ridurre la quantità di rifinitura necessaria dopo la saldatura. Questi fattori possono risultare particolarmente importanti nella produzione di ringhiere in acciaio inossidabile con giunti a vista e componenti ripetuti.
1. Saldatura più veloce per lavori ripetitivi su ringhiere
La saldatura laser può garantire velocità di avanzamento superiori rispetto a molti processi di saldatura manuale convenzionali, purché lo spessore del materiale, la configurazione del giunto e i parametri siano adeguatamente coordinati.
Ciò può rivelarsi vantaggioso per i produttori di ringhiere che eseguono ripetutamente saldature su giunti tubo-tubo, collegamenti di telai, staffe e altri componenti standardizzati. Una saldatura più rapida può ridurre i tempi di ciclo e aumentare il numero di gruppi di ringhiere che è possibile completare in un determinato periodo di produzione.
La velocità effettiva di saldatura dipende dalla potenza del laser, dallo spessore dell’acciaio inossidabile, dalla configurazione del giunto, dai parametri di saldatura e dalla tecnica dell’operatore; pertanto, i produttori dovrebbero valutare la velocità utilizzando i propri pezzi reali, anziché basarsi esclusivamente sulle specifiche della macchina.
2. Minore apporto termico per l'acciaio inossidabile sottile
I componenti delle ringhiere sono spesso realizzati con tubi, lamiere e profili in acciaio inossidabile relativamente sottili. Il calore eccessivo generato durante la saldatura può causare deformazioni, scolorimenti o variazioni dimensionali che diventano più evidenti durante l'assemblaggio finale.
Poiché l'energia laser è concentrata in un'area ridotta, la saldatura laser consente di limitare l'apporto di calore superfluo quando il processo è configurato correttamente. Ciò contribuisce a mantenere la forma e l'allineamento dei componenti della ringhiera, aspetto particolarmente importante quando è necessario che più sezioni si incastrino con precisione.
Il livello effettivo di distorsione dipende comunque dallo spessore del materiale, dalla configurazione del giunto, dal serraggio, dalla velocità di saldatura e dai parametri di processo.
3. Aspetto più pulito della saldatura
L'aspetto della saldatura è particolarmente importante per le ringhiere in acciaio inossidabile, poiché molti giunti rimangono visibili dopo la lavorazione.
Se i parametri vengono selezionati correttamente, la saldatura laser consente di ottenere cordoni di saldatura sottili e uniformi con una quantità relativamente ridotta di spruzzi. Ciò contribuisce a mantenere un aspetto più pulito su tubi in acciaio inossidabile, angoli e giunti dei telai.
Nel caso di ringhiere architettoniche in cui la saldatura sarà visibile, il controllo del processo di saldatura riveste particolare importanza. La preparazione della superficie, l’allineamento dei giunti, il gas di protezione, i parametri del laser e la tecnica di saldatura contribuiscono tutti all’aspetto finale.
4. Meno levigatura e lucidatura
Uno dei vantaggi pratici della saldatura laser per le ringhiere in acciaio inossidabile è la possibilità di ridurre le operazioni di finitura successive alla saldatura.
Quando il giunto è preparato correttamente e i parametri di saldatura sono ben controllati, il cordone di saldatura risultante può richiedere una molatura minore rispetto ad alcuni processi di saldatura convenzionali. Ciò è utile per i produttori di ringhiere, poiché la molatura e la lucidatura possono rappresentare una parte significativa del processo di fabbricazione quando sono presenti molti giunti a vista.
La quantità di rifinitura necessaria dipenderà comunque dall'aspetto della saldatura specificato per il prodotto finale. La saldatura laser non elimina automaticamente la necessità di molatura o lucidatura, ma può ridurre la quantità di rifinitura correttiva necessaria quando il processo è adeguatamente ottimizzato.
Qual è la potenza del laser più adatta per le ringhiere in acciaio inossidabile?

Non esiste un’unica potenza del laser adatta a tutti i progetti di ringhiere in acciaio inossidabile. La scelta giusta dipende dallo spessore del materiale, dal tipo di giunzione, dalla velocità di saldatura e dai requisiti di produzione.
Per la maggior parte delle applicazioni relative alle ringhiere in acciaio inossidabile, le saldatrici laser da 1500 W, 2000 W e 3000 W rappresentano opzioni pratiche. La potenza adeguata va scelta in base al materiale specifico e ai requisiti di saldatura.
Macchina per saldatura laser da 1500 W
Una saldatrice laser da 1500 W rappresenta una scelta pratica per tubi e lamiere in acciaio inossidabile di spessore ridotto, nonché per componenti standard per ringhiere. È in grado di garantire un buon equilibrio tra prestazioni di saldatura e investimento nell'attrezzatura per la produzione generica di ringhiere.
Macchina per saldatura laser da 2000 W
Una saldatrice laser da 2000 W è indicata quando i produttori lavorano con acciaio inossidabile di maggiore spessore o necessitano di una maggiore velocità di saldatura e di una maggiore produttività. Offre una maggiore capacità di penetrazione, pur rimanendo versatile per un’ampia gamma di applicazioni nel settore delle ringhiere.
Macchina per saldatura laser da 3000 W
Una saldatrice laser da 3000 W è progettata per componenti in acciaio inossidabile di maggiore spessore e per esigenze di produzione più complesse. La maggiore potenza garantisce una maggiore penetrazione e aiuta i produttori a raggiungere una produttività più elevata nella lavorazione di materiali idonei.
Queste raccomandazioni costituiscono linee guida generali piuttosto che limiti di spessore fissi. Le prestazioni effettive di saldatura dipendono dal tipo di acciaio inossidabile, dallo spessore del materiale, dalla configurazione del giunto, dalla velocità di saldatura e da altri parametri di processo. Si raccomanda di effettuare prove applicative prima di selezionare la potenza finale di saldatura laser.
Hai bisogno di filo per saldatura per ringhiere in acciaio inossidabile?
Non necessariamente. Le ringhiere in acciaio inossidabile possono essere saldate al laser con o senza filo d'apporto, a seconda della distanza tra i pezzi da unire, dello spessore del materiale, della configurazione del giunto e del profilo di saldatura richiesto.
Quando due componenti in acciaio inossidabile presentano un accoppiamento preciso e uniforme, la saldatura laser senza filo può rivelarsi sufficiente per determinati giunti. Ciò può contribuire a semplificare il processo di saldatura e a ridurre il consumo di materiale d'apporto.
Il filo di apporto risulta più utile in presenza di un'apertura maggiore tra i pezzi da saldare, quando è necessario materiale aggiuntivo per formare la saldatura o quando è richiesto un profilo di saldatura specifico. Un alimentatore di filo può inoltre garantire una maggiore flessibilità quando i componenti della ringhiera presentano variazioni nell'allineamento.
Per la produzione di ringhiere, la decisione dovrebbe basarsi sul tipo di giunzione effettivo piuttosto che su una regola fissa. Il collaudo di pezzi rappresentativi è il modo più affidabile per stabilire se sia necessario l’avanzamento del filo.
Quale gas di protezione viene utilizzato per la saldatura laser dell'acciaio inossidabile?
Il gas di protezione protegge il bagno di fusione dalla contaminazione atmosferica durante saldatura laser dell'acciaio inossidabile. Una scelta adeguata del gas e una corretta copertura possono contribuire a migliorare l'aspetto della saldatura, la stabilità del processo e la qualità della saldatura.
L'argon e l'azoto sono i gas comunemente utilizzati per la saldatura laser dell'acciaio inossidabile, ma la scelta del gas più indicato dipende dal tipo di acciaio inossidabile, dai parametri di saldatura, dalla configurazione del giunto e dall'aspetto superficiale richiesto.
L'argon garantisce una protezione stabile ed è ampiamente utilizzato nella saldatura dell'acciaio inossidabile. Anche l'azoto può essere adatto a determinate applicazioni con l'acciaio inossidabile ed è in grado di fornire una buona protezione della saldatura quando il processo è configurato correttamente.
Anche la portata del gas è altrettanto importante. Una portata troppo bassa può comportare una protezione insufficiente, mentre una portata eccessiva può aumentare il consumo di gas e causare turbolenze attorno al bagno di fusione.
Per la realizzazione di ringhiere in acciaio inossidabile, i produttori dovrebbero scegliere il gas di protezione e la portata in base alle condizioni effettive di saldatura, anziché utilizzare un’unica impostazione per ogni applicazione. Si raccomanda di effettuare dei test sul materiale e sulla configurazione del giunto previsti prima di stabilire i parametri di produzione.
Come ottenere giunti di saldatura puliti sulle ringhiere in acciaio inossidabile
Nel caso di giunti a vista nelle ringhiere in acciaio inossidabile, l'aspetto della saldatura dipende in larga misura dalla preparazione e dall'uniformità del processo. Prima di avviare la produzione, verificare quanto segue:
1. Pulire la zona dell'incastro
Rimuovere olio, grasso, polvere, ossido e altri contaminanti dall'area di saldatura. Le superfici in acciaio inossidabile devono essere pulite e asciutte prima della saldatura.
2. Controllare l'allineamento dei giunti
Assicurarsi che i tubi, le lamiere o i profili siano correttamente allineati e fissati. Ridurre al minimo gli spazi superflui per mantenere condizioni di saldatura costanti.
3. Adattare i parametri al pezzo
Impostare la potenza del laser, la velocità di saldatura, l'avanzamento del filo e gli altri parametri in base allo spessore effettivo dell'acciaio inossidabile e alla configurazione del giunto. Evitare di copiare semplicemente le impostazioni relative a un altro materiale o a un'altra macchina.
4. Mantenere costante il movimento di saldatura
Mantenere una velocità di avanzamento costante e un angolo della pistola uniforme. Un movimento irregolare può influire sulla larghezza del cordone, sulla penetrazione e sull’aspetto della saldatura.
5. Verificare la copertura del gas di protezione
Assicurarsi che il gas di protezione selezionato garantisca una copertura adeguata attorno al bagno di fusione. Controllare l'alimentazione del gas, la portata e la posizione dell'ugello prima di iniziare la produzione.
6. Ispezionare l'ugello e la testa di saldatura
Mantenere l'ugello pulito e correttamente posizionato. La presenza di impurità o danni nella zona dell'ugello può compromettere la copertura del gas e l'uniformità della saldatura.
Per i lavori di produzione, è inoltre utile definire parametri collaudati per ciascun materiale comune utilizzato per le ringhiere e per ogni tipo di giunto, anziché regolare le impostazioni per tentativi per ogni singolo pezzo.
Come scegliere una saldatrice laser per ringhiere in acciaio inossidabile
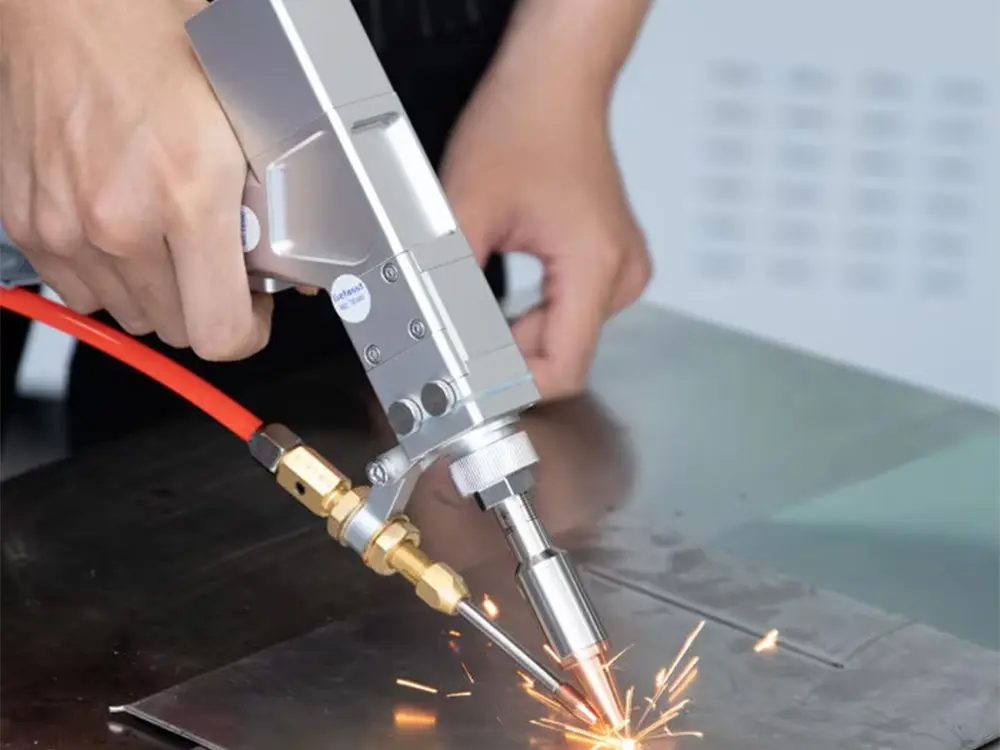
La scelta della saldatrice laser più adatta all'acciaio inossidabile dipende dai materiali, dalle esigenze di produzione e dalle caratteristiche richieste. Prima dell'acquisto, è opportuno considerare i seguenti fattori.
Spessore del materiale e potenza del laser
Si consiglia di considerare lo spessore tipico dell'acciaio inossidabile da saldare e di scegliere di conseguenza una potenza laser adeguata. WINTEK offre saldatrici laser da 1500 W, 2000 W e 3000 W per soddisfare diverse esigenze di saldatura.
Sistema di raffreddamento
Scegliere un sistema di raffreddamento adeguato in base alla potenza della macchina e alle condizioni di lavoro previste. Una corretta configurazione del sistema di raffreddamento contribuisce a mantenere prestazioni stabili durante il funzionamento continuo.
Testa di saldatura laser
Una testa di saldatura affidabile è fondamentale per garantire un'emissione costante del raggio, prestazioni di scansione ottimali e facilità d'uso. Dovrebbe inoltre essere adatta alle applicazioni di saldatura e ai materiali che si intendono lavorare.
Sorgente laser
La sorgente laser svolge un ruolo importante nelle prestazioni di saldatura, nella stabilità e nella durata. Macchine per saldatura laser Wintek sono dotate di sorgenti laser MAX, che garantiscono prestazioni stabili e affidabili nella produzione di ringhiere in acciaio inossidabile e in altre applicazioni di saldatura dei metalli.
Alimentatore di fili
Se i componenti della ringhiera presentano fessure più ampie nei giunti o richiedono materiale di riempimento aggiuntivo, un alimentatore di filo stabile può garantire una maggiore flessibilità durante la saldatura.
Assistenza post-vendita
Per gli acquirenti internazionali, il servizio post-vendita rappresenta un fattore importante nella decisione di acquisto. Nel confrontare i fornitori di saldatrici laser, è opportuno considerare la copertura della garanzia, la disponibilità dei pezzi di ricambio, la formazione degli operatori, l'assistenza tecnica e i tempi di risposta.
Valutando questi fattori nel loro insieme, i produttori possono scegliere una soluzione di saldatura laser che soddisfi le loro esigenze di produzione di ringhiere in acciaio inossidabile.
La saldatura laser può sostituire la saldatura tradizionale per le ringhiere in acciaio inossidabile?
In molte applicazioni relative alle ringhiere in acciaio inossidabile, la saldatura laser può essere utilizzata come alternativa ai processi di saldatura convenzionali. Tuttavia, la scelta di sostituirla alla saldatura TIG, MIG o ad altri metodi di saldatura dipende dai pezzi lavorati dal produttore, dal volume di produzione, dalla finitura richiesta e dalle priorità di investimento.
La saldatura laser può rivelarsi particolarmente vantaggiosa quando i produttori hanno bisogno di:
- Saldatura più rapida per componenti ripetitivi di ringhiere
- Apporto termico controllato per lamiere sottili in acciaio inossidabile
- Aspetto uniforme della saldatura
- Riduzione degli spruzzi e delle operazioni di finitura post-saldatura
- Saldatura manuale flessibile per diverse strutture di ringhiere
La saldatura tradizionale può comunque essere preferibile in caso di applicazioni con giochi di giunzione più ampi, requisiti di fabbricazione specifici, investimenti già effettuati in attrezzature o processi in cui la saldatura laser non offre un chiaro vantaggio in termini di produzione.
Per questo motivo, i produttori dovrebbero confrontare i due processi utilizzando i propri componenti effettivi per ringhiere in acciaio inossidabile. La valutazione della velocità di saldatura, della penetrazione, dell’aspetto, dei tempi di finitura, del fabbisogno di manodopera e del costo complessivo di produzione fornisce una base più utile per scegliere tra la saldatura laser e quella convenzionale.
Conclusione
La saldatura laser rappresenta una soluzione pratica per la realizzazione di ringhiere in acciaio inossidabile, in particolare per tubi, profili, telai, corrimano e altre strutture metalliche architettoniche. L’apporto di calore concentrato, la velocità di saldatura e la possibilità di ridurre le operazioni di finitura post-saldatura ne fanno un’alternativa interessante per molti produttori.
Tuttavia, la scelta della macchina per saldatura laser più adatta non si limita alla semplice selezione di una potenza laser più elevata. Lo spessore del materiale, il design del giunto, l’allineamento dei pezzi, il gas di protezione, il filo di apporto, i parametri di saldatura e il volume di produzione sono tutti fattori che influenzano il risultato finale della saldatura.
WINTEK Laser offre soluzioni portatili per la saldatura laser con potenze comprese tra 1500 W e 3000 W per applicazioni di lavorazione dell’acciaio inossidabile e di altri metalli. Forte di oltre 10 anni di esperienza nel settore della lavorazione laser, WINTEK aiuta i produttori a scegliere le attrezzature di saldatura più adatte in base ai materiali, al design dei pezzi, ai requisiti dei giunti e alle esigenze di produzione.