



















Laserowe cięcie rur stało się standardową metodą produkcji w nowoczesnej obróbce metali. W porównaniu z tradycyjnymi metodami mechanicznymi, technologia laserowa zapewnia większą dokładność, czystsze krawędzie i bardziej spójne wyniki podczas przetwarzania złożonych geometrii rur. Osiągnięcie stabilnej i powtarzalnej wydajności nie jest jednak automatyczne. W codziennej pracy nadal mogą występować problemy z jakością cięcia, wydajnością lub wydajnością maszyny, co bezpośrednio wpływa na ogólną niezawodność.
Niniejszy artykuł zawiera przegląd najczęstszych problemów związanych z laserowym cięciem rur i przedstawia praktyczne rozwiązania zaczerpnięte z rzeczywistych doświadczeń.
Typowe problemy i rozwiązania w laserowym cięciu rur

1. Niska jakość cięcia lub szorstkie krawędzie
Problem: Jednym z najczęstszych problemów w laserowe cięcie rur jest niska jakość krawędzi. Może to objawiać się w postaci zadziorów, przywierania żużlu, nierównych cięć lub nadmiernego utleniania wzdłuż krawędzi cięcia, zwłaszcza podczas obróbki rur metalowych o różnej grubości.
Przyczyny:
Nieprawidłowa moc lasera lub prędkość cięcia.
Nieprawidłowe ustawienie ostrości.
Niekompatybilny gaz pomocniczy lub nieprawidłowe ciśnienie gazu.
Zużyte lub zanieczyszczone dysze tnące.
Rozwiązania: Aby poprawić jakość cięcia, operatorzy powinni zoptymalizować parametry cięcia w oparciu o rodzaj i grubość materiału. Na przykład maszyna do cięcia rur laserem światłowodowym wymaga precyzyjnej kontroli mocy podczas obróbki stali nierdzewnej w porównaniu ze stalą węglową. Niezbędna jest regularna kontrola i wymiana dysz oraz częste sprawdzanie czystości i ciśnienia gazu.
2. Niedokładne wymiary cięcia
Problem: Niedokładności wymiarowe mogą powodować problemy z montażem, szczególnie w zastosowaniach wymagających wąskich tolerancji, takich jak ramy samochodowe lub precyzyjne konstrukcje metalowe.
Przyczyny
Niedokładne zaciśnięcie lub wycentrowanie rury.
Błędy kalibracji w systemie CNC.
Luz mechaniczny lub zużyte elementy przekładni.
Wprowadzono nieprawidłową średnicę rury.
Rozwiązania: Korzystanie z wycinarki laserowej CNC do rur z automatycznymi uchwytami centrującymi znacznie zmniejsza liczbę błędów osiowania. Kluczowe znaczenie ma również regularna kalibracja systemu ruchu maszyny i oprogramowania sterującego. Operatorzy powinni upewnić się, że średnica rury, grubość ścianki i dane materiałowe są dokładnie wprowadzone przed rozpoczęciem cięcia.
Nowoczesne maszyny do cięcia laserowego rur metalowych często wyposażone są w serwonapędy uchwytów i systemy sprzężenia zwrotnego w zamkniętej pętli, które pomagają utrzymać stałą dokładność nawet podczas cięcia z dużą prędkością.
3. Odkształcenie rury podczas cięcia
Problem: Rury o cienkich ściankach lub długie rury metalowe mogą odkształcać się podczas cięcia, co prowadzi do niskiej dokładności lub niekompletnych cięć.
Przyczyny:
Nadmierny pobór ciepła.
Niewłaściwa siła zacisku.
Nieobsługiwana długość rury podczas przetwarzania.
Rozwiązania: Zmniejszenie mocy lasera i zwiększenie prędkości cięcia może zminimalizować gromadzenie się ciepła. Dodatkowo, regulowany docisk i pomocnicze urządzenia podtrzymujące są niezbędne w przypadku długich lub cienkich rur. Wiele zaawansowanych laserowych maszyn do cięcia rur posiada automatyczne podpory, które stabilizują rury podczas obrotu i cięcia.
Wybór maszyny zaprojektowanej specjalnie do obróbki rur i przewodów rurowych, zamiast adaptacji obcinarki do płaskich arkuszy, ma kluczowe znaczenie dla zminimalizowania problemów z odkształceniami.
4. Trudności z cięciem materiałów odblaskowych
Problem: Cięcie metali odblaskowych, takich jak aluminium, mosiądz lub rury miedziane, może być trudne ze względu na odbicie wsteczne lasera, które może uszkodzić elementy optyczne.
Przyczyny:
Niewystarczająca ochrona źródła lasera.
Nieprawidłowe parametry cięcia.
Niska jakość komponentów optycznych.
Rozwiązania: Maszyna do cięcia rur laserem światłowodowym z zabezpieczeniem antyrefleksyjnym jest zdecydowanie zalecana w przypadku materiałów odblaskowych. Odpowiednia regulacja parametrów, w tym wyższa prędkość cięcia i zoptymalizowana pozycja ogniskowania, może również zmniejszyć ryzyko odbicia.
Renomowane marki, takie jak Wintek Laser, wyposażają swoje systemy w zaawansowane źródła lasera światłowodowego i ochronne układy optyczne, aby zapewnić stabilną wydajność podczas cięcia metalowych rur o wysokim współczynniku odbicia.
5. Nagromadzenie żużla wewnątrz rury
Problem: Podczas cięcia stopiony materiał może przylegać do wewnętrznej ścianki rury, wpływając na czystość wewnętrzną i wymagając dodatkowej obróbki końcowej.
Przyczyny:
Nieprawidłowy wybór gazu wspomagającego.
Niewystarczające ciśnienie gazu.
Zły kąt cięcia lub pozycja ogniskowania.
Rozwiązania: Wybór odpowiedniego gazu wspomagającego, takiego jak azot do stali nierdzewnej, oraz optymalizacja ciśnienia gazu może znacznie ograniczyć tworzenie się żużlu. Niektóre maszyny do cięcia laserowego rur są również wyposażone w kątowe głowice tnące lub specjalistyczne dysze, które poprawiają wyrzucanie stopionego materiału.
6. Częste alarmy lub przerwy w działaniu systemu
Problem: Nieoczekiwane alarmy maszyn lub przerwy w produkcji zmniejszają wydajność i wydłużają czas przestojów.
Przyczyny:
Zanieczyszczenie czujnika.
Niestabilne zasilanie.
Błędy konfiguracji oprogramowania.
Problemy z układem chłodzenia.
Rozwiązania: Kluczowa jest rutynowa konserwacja. Operatorzy powinni czyścić czujniki, sprawdzać jakość wody chłodzącej i zapewniać stabilne zasilanie elektryczne. Wysokiej klasy wycinarki laserowe CNC do rur zazwyczaj wyposażone są w inteligentną diagnostykę, która pomaga szybko zidentyfikować problemy, minimalizując przestoje.
Producenci z silnym wsparciem technicznym, tacy jak Wintek Laser, często zapewniają zdalną diagnostykę i szczegółowe wskazówki dotyczące konserwacji, co może być nieocenione dla klientów zagranicznych.
7. Niska wydajność cięcia
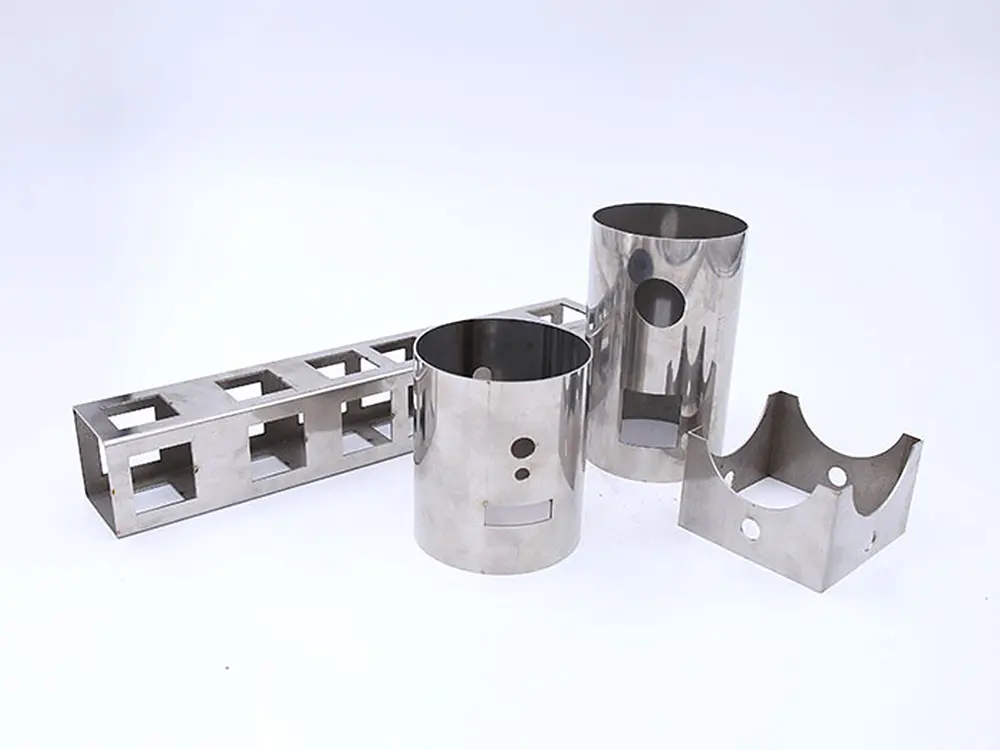
Problem: Niektórzy użytkownicy uważają, że rzeczywista prędkość produkcji nie spełnia oczekiwań, szczególnie w przypadku przetwarzania dużych partii metalowych rur.
Przyczyny:
Konserwatywne parametry cięcia.
Ręczny załadunek i rozładunek.
Nieefektywne zagnieżdżanie lub programowanie.
Rozwiązania: Optymalizacja programów CNC i wykorzystanie automatycznych systemów załadunku może znacznie zwiększyć produktywność. Nowoczesna wycinarka laserowa do rur metalowych z automatycznym podawaniem, inteligentnym zagnieżdżaniem i szybkim obrotem uchwytu może znacznie przewyższać konfiguracje ręczne lub półautomatyczne.
8. Trudności w przełączaniu się między typami rur
Problem: Producenci często muszą przetwarzać rury okrągłe, kwadratowe, prostokątne lub o specjalnych kształtach, a częste zmiany mogą spowalniać produkcję.
Przyczyny:
Ograniczony zakres regulacji uchwytu.
Złożona konfiguracja ręczna.
Nieelastyczne oprogramowanie sterujące.
Rozwiązania: Zaawansowane laserowe maszyny do cięcia rur są zaprojektowane z elastycznymi systemami uchwytów i przyjaznymi dla użytkownika interfejsami CNC, które umożliwiają szybkie przełączanie między typami rur. Ta elastyczność jest szczególnie ważna dla warsztatów i firm zajmujących się produkcją na zamówienie.
9. Nadmierne koszty utrzymania
Problem: Nieoczekiwane wydatki na konserwację mogą zmniejszyć ogólny zwrot z inwestycji w laserowy system cięcia rur.
Przyczyny:
Komponenty niskiej jakości.
Słabe chłodzenie lub smarowanie.
Brak konserwacji zapobiegawczej.
Rozwiązania: Inwestowanie w niezawodne laserowa maszyna do cięcia rur od renomowanej marki zmniejsza długoterminowe koszty konserwacji. Harmonogramy konserwacji zapobiegawczej, odpowiednie szkolenia i stosowanie oryginalnych części zamiennych przyczyniają się do wydłużenia żywotności maszyny i jej stabilnej pracy.
10. Wybór odpowiedniej laserowej maszyny do cięcia rur
Wybór odpowiedniego sprzętu jest jednym z najlepszych sposobów na ograniczenie typowych problemów związanych z laserowym cięciem rur. Ważne czynniki obejmują moc lasera i jakość źródła, maksymalną średnicę i długość rury oraz poziom automatyzacji. Niezawodność i łatwość obsługi systemu CNC są również niezbędne dla zapewnienia stałej precyzji i jakości cięcia.
Wsparcie po zakupie jest równie ważne. Dostęp do części zamiennych i pomocy technicznej może znacząco wpłynąć na długoterminową produktywność. Uznani producenci, tacy jak Wintek Laser, oferują szeroką gamę laserowych maszyn do cięcia rur. Obejmują one zarówno jednostki podstawowe, jak i w pełni zautomatyzowane maszyny CNC, umożliwiając klientom znalezienie rozwiązania odpowiadającego ich potrzebom i budżetowi.
Wnioski
Technologia laserowego cięcia rur wciąż ewoluuje, oferując producentom większą precyzję, elastyczność i wydajność. Osiągnięcie optymalnych wyników wymaga jednak solidnego zrozumienia typowych problemów i sposobów ich rozwiązywania. Wybierając odpowiedni sprzęt, optymalizując parametry cięcia i przestrzegając odpowiednich praktyk konserwacyjnych, operatorzy mogą poprawić jakość krawędzi, spójność i ogólną niezawodność produkcji.
Prawidłowa obsługa wycinarki laserowej do rur i proaktywne reagowanie na potencjalne wyzwania pozwala zmaksymalizować wydajność i wydłużyć żywotność maszyny. Wybór niezawodnego partnera, takiego jak Wintek Laser, zapewnia dostęp do wysokiej jakości sprzętu i stałego wsparcia technicznego dla długoterminowej, stabilnej produkcji.
