



















Лазерная резка труб стала стандартным методом производства в современной металлообработке. По сравнению с традиционными механическими методами лазерная технология обеспечивает более высокую точность, более чистые края и более стабильные результаты при обработке труб сложной геометрии. Однако достижение стабильных и повторяющихся результатов не является автоматическим. В повседневной работе все еще могут возникать проблемы с качеством резки, эффективностью или производительностью станка, что напрямую влияет на общую надежность.
В этой статье рассматриваются наиболее распространенные проблемы при лазерной резке труб и предлагаются практические решения, основанные на реальном опыте.
Общие проблемы и решения при лазерной резке труб

1. Плохое качество резки или неровные края
Проблема: Одна из наиболее часто встречающихся проблем в лазерная резка труб это низкое качество кромки. Это может проявляться в виде заусенцев, налипания шлака, неровных срезов или чрезмерного окисления вдоль кромки реза, особенно при обработке металлических труб различной толщины.
Причины:
Неправильная мощность лазера или скорость резки.
Неправильное положение фокуса.
Несовместимый вспомогательный газ или неправильное давление газа.
Изношенные или загрязненные режущие сопла.
Решения: Чтобы повысить качество резки, операторы должны оптимизировать параметры резки в зависимости от типа и толщины материала. Например, станок для лазерной резки труб требует точного контроля мощности при обработке нержавеющей стали по сравнению с углеродистой. Необходимо регулярно проверять и заменять сопла, а также часто проверять чистоту и давление газа.
2. Неточные размеры резки
Проблема: Неточности в размерах могут привести к проблемам при сборке, особенно в тех областях, где требуются жесткие допуски, например, в автомобильных рамах или прецизионных металлических конструкциях.
Причины
Неточный зажим или центрирование трубы.
Ошибки калибровки в системе ЧПУ.
Механический люфт или износ компонентов трансмиссии.
Неправильно введен диаметр трубы.
Решения: Использование станка для лазерной резки труб с ЧПУ с автоматическими центрирующими патронами значительно снижает ошибки выравнивания. Также важна регулярная калибровка системы перемещения станка и управляющего программного обеспечения. Перед резкой операторы должны убедиться, что данные о диаметре трубы, толщине стенки и материале введены точно.
Современные станки для лазерной резки металлических труб часто оснащаются патронами с сервоприводом и системами обратной связи с замкнутым контуром, которые помогают поддерживать постоянную точность даже при высокоскоростной резке.
3. Деформация трубы во время резки
Проблема: Тонкостенные трубы или длинные металлические трубки могут деформироваться во время резки, что приводит к снижению точности или неполному разрезу.
Причины:
Чрезмерное выделение тепла.
Неправильное усилие зажима.
Неподдерживаемая длина трубы при обработке.
Решения: Снижение мощности лазера и увеличение скорости резки позволяют свести к минимуму накопление тепла. Кроме того, для длинных или тонких труб необходимы регулируемое давление зажима и вспомогательные опорные устройства. Многие современные станки для лазерной резки труб включают в себя автоматические опоры для стабилизации труб во время вращения и резки.
Выбор станка, специально предназначенного для обработки труб, а не адаптация станка для резки плоских листов, имеет решающее значение для минимизации проблем с деформацией.
4. Сложность резки светоотражающих материалов
Проблема: резка отражающих металлов, таких как алюминий, латунь или медные трубы, может быть затруднена из-за обратного отражения лазера, которое может повредить оптические компоненты.
Причины:
Недостаточная защита лазерного источника.
Неправильные параметры резки.
Низкокачественные оптические компоненты.
Решения: Волоконный лазерный станок для резки труб с антибликовой защитой настоятельно рекомендуется для отражающих материалов. Правильная настройка параметров, включая более высокую скорость резки и оптимизированное положение фокуса, также может снизить риск отражения.
Такие авторитетные бренды, как Wintek Laser, оснащают свои системы передовыми источниками волоконного лазера и защитной оптикой, чтобы обеспечить стабильную работу при резке металлических труб с высокой отражающей способностью.
5. Скопление шлака внутри трубы
Проблема: Во время резки расплавленный материал может прилипать к внутренней стенке трубы, нарушая внутреннюю чистоту и требуя дополнительной последующей обработки.
Причины:
Неправильный выбор вспомогательного газа.
Недостаточное давление газа.
Плохой угол резания или положение фокуса.
Решения: Выбор подходящего вспомогательного газа, например азота для нержавеющей стали, и оптимизация давления газа могут значительно снизить образование шлака. Некоторые станки для лазерной резки труб также оснащены режущими головками, расположенными под углом, или специализированными соплами для улучшения выброса расплавленного материала.
6. Частые тревоги или перебои в работе системы
Проблема: Неожиданные сигналы тревоги на станках или перебои в производстве снижают эффективность и увеличивают время простоя.
Причины:
Загрязнение сенсора.
Нестабильное электропитание.
Ошибки конфигурации программного обеспечения.
Проблемы с системой охлаждения.
Решения: Важную роль играет регулярное техническое обслуживание. Операторы должны чистить датчики, проверять качество охлаждающей воды и обеспечивать стабильное электропитание. Высокотехнологичные станки для лазерной резки труб с ЧПУ обычно оснащены интеллектуальной диагностикой, которая помогает быстро выявить проблемы и свести к минимуму время простоя.
Производители с сильной технической поддержкой, такие как Wintek Laser, часто предоставляют удаленную диагностику и подробное руководство по обслуживанию, что может быть неоценимо для зарубежных клиентов.
7. Низкая эффективность резания
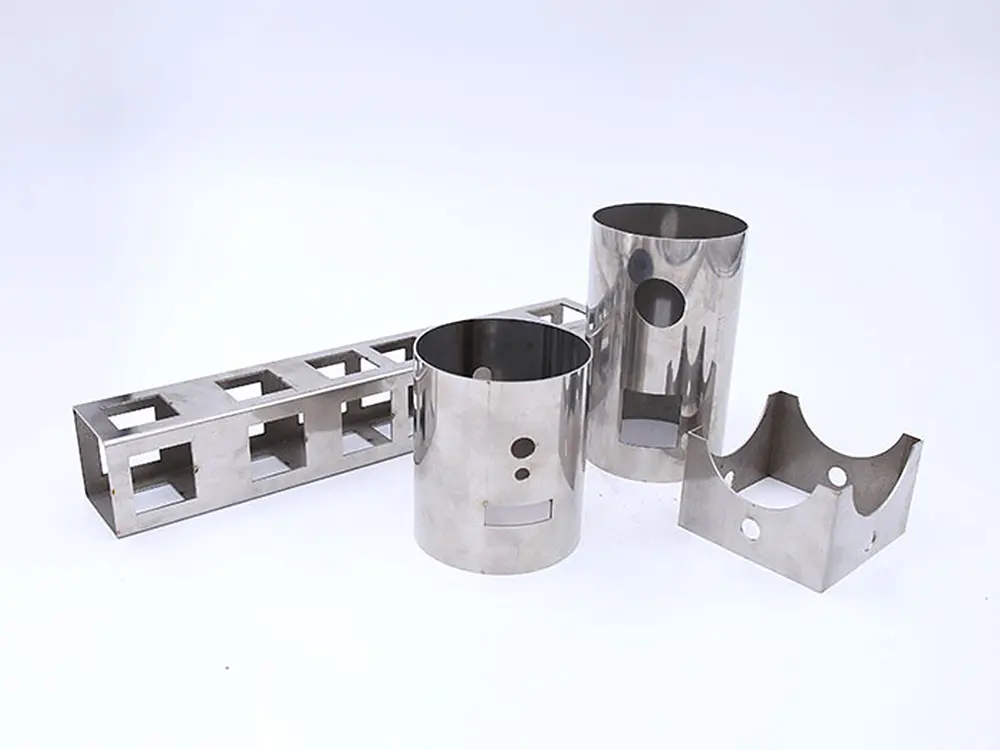
Проблема: Некоторые пользователи считают, что фактическая скорость производства не соответствует ожиданиям, особенно при обработке больших партий металлических труб.
Причины:
Консервативные параметры резания.
Ручная погрузка и разгрузка.
Неэффективное вложение или программирование.
Решения: Оптимизация программ ЧПУ и использование автоматических систем загрузки могут значительно повысить производительность. Современный станок для лазерной резки металлических труб с автоматической подачей, интеллектуальным раскроем и высокоскоростным вращением патрона может значительно превзойти ручные или полуавтоматические установки.
8. Сложность переключения между типами труб
Проблема: Производителям часто приходится обрабатывать круглые, квадратные, прямоугольные трубы или трубы специальной формы, а частая переналадка может замедлить производство.
Причины:
Ограниченный диапазон регулировки патрона.
Сложная ручная настройка.
Негибкое программное обеспечение для управления.
Решения: Современные станки для лазерной резки труб оснащены гибкими системами патронов и удобными интерфейсами ЧПУ, позволяющими быстро переключаться между типами труб. Такая гибкость особенно важна для мастерских и предприятий, изготавливающих изделия на заказ.
9. Чрезмерные расходы на техническое обслуживание
Проблема: Непредвиденные расходы на техническое обслуживание могут снизить общую рентабельность инвестиций в систему лазерной резки труб.
Причины:
Низкокачественные компоненты.
Плохое охлаждение или смазка.
Отсутствие профилактического обслуживания.
Решения: Инвестиции в надежный лазерная машина для резки труб от авторитетного бренда снижает затраты на долгосрочное обслуживание. График профилактического обслуживания, надлежащее обучение и использование оригинальных запасных частей - все это способствует увеличению срока службы и стабильной работе оборудования.
10. Выбор правильного станка для лазерной резки труб
Выбор правильного оборудования - один из лучших способов уменьшить количество проблем, возникающих при лазерной резке труб. Важными факторами являются мощность лазера и качество источника, максимальный диаметр и длина трубы, а также уровень автоматизации. Надежность и удобство использования системы ЧПУ также важны для обеспечения стабильной точности и качества резки.
Не менее важна поддержка после покупки. Доступ к запасным частям и технической помощи может значительно повлиять на долгосрочную производительность. Известные производители, такие как Wintek Laser, предлагают широкий ассортимент станков для лазерной резки труб. Они варьируются от станков начального уровня до полностью автоматизированных станков с ЧПУ, что позволяет клиентам найти решение, соответствующее их потребностям и бюджету.
Заключение
Технология лазерной резки труб продолжает развиваться, предлагая производителям все большую точность, гибкость и эффективность. Однако достижение оптимальных результатов требует четкого понимания распространенных проблем и способов их решения. Выбрав правильное оборудование, оптимизировав параметры резки и соблюдая надлежащие правила технического обслуживания, операторы могут повысить качество кромок, стабильность и общую надежность производства.
Правильная эксплуатация станка для лазерной резки труб и упреждающее решение потенциальных проблем позволят вам добиться максимальной эффективности и продлить срок службы оборудования. Выбор надежного партнера, такого как Wintek Laser, гарантирует доступ к высококачественному оборудованию и постоянную техническую поддержку для долгосрочного и стабильного производства.
