


















Лазерная резка стала краеугольным камнем современного производства благодаря своей высокой точности, эффективности и универсальности. В различных отраслях промышленности, от автомобильной до электронной, лазерная резка позволяет добиться точных и стабильных результатов. Хотя лазерная резка хорошо работает со многими типами металлов, материалы с высоким уровнем отражения, такие как медь, алюминий и серебро, представляют собой уникальную проблему. Их высокая отражательная способность снижает количество поглощаемой лазерной энергии, что может снизить эффективность резки и даже повредить лазерное оборудование. Понимание того, как эффективно резать материалы с высоким уровнем отражения, необходимо для инженеров, производителей и операторов, стремящихся добиться чистоты реза, высокой производительности и долговечности оборудования.
В этой статье представлено полное руководство по лазерной резке материалов с высоким уровнем отражения. Кроме того, мы рассмотрим конкретные примеры и лучшие практики, демонстрирующие, как добиться высококачественных результатов в промышленных условиях.
Понимание материалов с высоким коэффициентом отражения
Материалы с высоким уровнем отражения - это металлы, которые отражают большую часть падающего лазерного света. Обычные примеры - медь, алюминий, серебро, золото и некоторые металлические покрытия. Эти металлы обладают высокой отражательной способностью в видимом и ближнем инфракрасном спектре, в котором работает большинство промышленных лазеров.
Физические свойства материалов с высоким уровнем отражения существенно влияют на производительность лазерной резки. Например, медь имеет отражательную способность около 95 % в инфракрасном диапазоне, что означает поглощение лишь небольшой части лазерной энергии. Алюминий также обладает высокой отражательной способностью и высокой теплопроводностью, что позволяет быстро отводить тепло из зоны резки. Эти характеристики затрудняют поддержание стабильного процесса резки без применения специальных технологий.
Материалы с высоким уровнем отражения также имеют относительно низкие температуры плавления по сравнению с их высокой теплопроводностью, что может привести к быстрому оплавлению поверхности и неровным краям. Понимание этих свойств - первый шаг к эффективной лазерной резке.
Проблемы лазерной резки материалов с высоким уровнем отражения
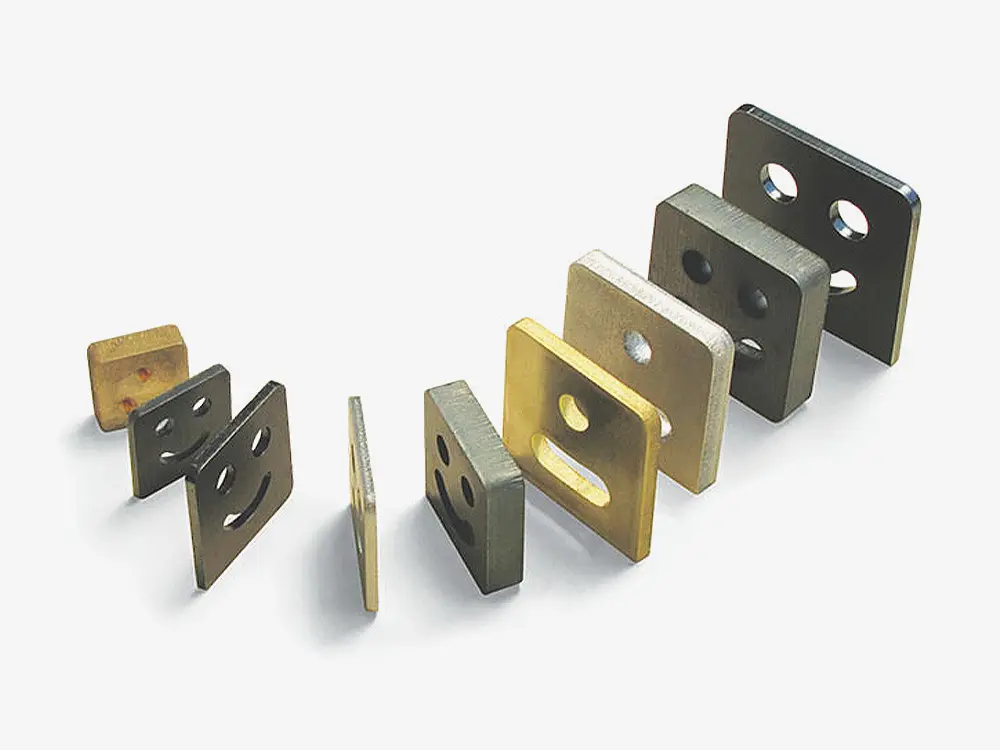
Лазерная резка При использовании материалов с высоким уровнем отражения возникает ряд проблем, которые обычно не возникают при использовании металлов с более низким уровнем отражения, таких как сталь или нержавеющая сталь.
Обратное отражение и риск для оборудования: когда лазерное излучение отражается от высокоотражающей поверхности, оно может вернуться в лазерную головку и потенциально повредить лазерный источник или оптические компоненты. Это особенно актуально для CO2-лазеров, которые более чувствительны к обратному отражению по сравнению с волоконными лазерами.
Нестабильность резки: высокая отражательная способность может привести к непостоянному поглощению лазерной энергии, что приводит к низкой стабильности резки. Операторы могут заметить следы ожогов, неполное проникновение или неровные края.
Контроль зоны термического влияния: материалы с высокой теплопроводностью быстро рассеивают тепло, что затрудняет поддержание точного фронта плавления. Это может привести к расширению зоны термического влияния и снижению точности резки.
Зависимость от толщины: Тонкие листы меди или алюминия можно эффективно резать при меньшей мощности, но более толстые листы требуют значительно больше энергии и тщательной оптимизации, чтобы избежать дефектов.
Неэффективность CO2-лазеров: CO2-лазеры имеют большую длину волны, которая плохо поглощается отражающими металлами. Это делает их менее подходящими для резки материалов с высоким уровнем отражения, что приводит к увеличению энергопотребления и снижению эффективности.
Выбор подходящей лазерной системы
Выбор подходящей лазерной системы имеет решающее значение при резке материалов с высоким уровнем отражения. Волоконные лазеры обычно предпочтительнее из-за их более короткой длины волны, высокого качества луча и более высокой эффективности поглощения на отражающих металлах.
1. Преимущества волоконного лазера
Волоконные лазеры работают в ближнем инфракрасном спектре, который эффективнее поглощается медью и алюминием. Они также обеспечивают высокую пиковую мощность и отличную стабильность луча, что делает их пригодными для резки как тонких, так и толстых листов.
2. Ограничения CO2-лазера
CO2-лазеры имеют большую длину волны, которая легче отражается от металлов. Хотя CO2-лазеры могут резать отражающие материалы при правильном использовании вспомогательных методов, они менее эффективны и могут увеличить риск обратного отражения.
3. Учет мощности и длины волны лазера
Выбор правильного уровня мощности и длины волны обеспечивает поглощение достаточного количества энергии для получения чистых срезов. Операторы должны согласовывать мощность лазера с толщиной материала, чтобы сбалансировать скорость и качество.
Оптимизация параметров резки

Правильная настройка параметров резки - это ключ к достижению высококачественных результатов при работе с материалами с высокой степенью отражения.
Положение фокуса: Точное позиционирование фокуса обеспечивает концентрацию лазерного луча в зоне реза. Незначительные корректировки могут существенно повлиять на качество резки и проникновение.
Скорость резки: Скорость резки должна быть сбалансирована с мощностью лазера. Слишком высокая скорость может привести к неполной резке, а слишком низкая - к перегреву материала и увеличению зоны термического воздействия.
Использование вспомогательного газа: Для облегчения резки можно использовать азот или кислород. Азот предотвращает окисление и обеспечивает более чистую кромку, а кислород позволяет увеличить скорость резки толстых листов.
Многопроходная резка: Для толстых листов выполнение нескольких проходов при меньшей мощности позволяет уменьшить количество дефектов и обеспечить чистоту кромок.
Улучшение качества кромки: Регулировка параметров резки на основе пробных запусков помогает оптимизировать качество кромки. Точная настройка скорости, фокуса и давления газа обеспечивает ровные срезы с минимальными заусенцами.
Документация по параметрам: Ведение подробной записи параметров резки для различных материалов и толщин позволяет операторам воспроизводить успешные результаты и повышать эффективность с течением времени.
Безопасность и защита оборудования
Лазерная резка материалов с высоким уровнем отражения требует строгих мер безопасности и защиты оборудования.
Защита лазерной головки: Использование защитных покрытий или стекол на лазерной головке может предотвратить повреждения от обратного отражения.
Обслуживание системы охлаждения: Металлы с высоким уровнем отражения могут генерировать локальное тепло. Правильно функционирующая система охлаждения необходима для поддержания производительности лазера.
Уход за оптическими компонентами: Регулярно очищайте и осматривайте зеркала и линзы, чтобы предотвратить их загрязнение и повреждение.
Средства индивидуальной защиты: Операторы должны носить надлежащие средства защиты глаз, перчатки и защитную одежду, чтобы избежать травм от отраженного лазерного излучения.
Регулярное техническое обслуживание: Регулярное обслуживание лазерной системы обеспечивает стабильную работу и продлевает срок службы оборудования.
Практические примеры Wintek

1. Резка медного листа
Мы разрезали медный лист толщиной 2 мм с помощью волоконного лазера мощностью 1500 Вт. Азот выступал в качестве вспомогательного газа для предотвращения окисления. Фокус был установлен немного выше поверхности, а скорость резки была оптимизирована методом проб и ошибок. В результате получился чистый край с минимальными заусенцами и без повреждений лазерной головки.
2. Резка алюминиевых плит
Для алюминиевой пластины толщиной 3 мм потребовалась несколько большая мощность лазера. Для увеличения поглощения энергии использовался импульсный режим волоконного лазера, а скорость резки тщательно контролировалась. Для более толстых участков использовалась многопроходная резка. В результате были получены точные срезы с гладкими краями, что свидетельствует о важности оптимизации параметров.
3. Сравнение систем
Сравнение резки волоконным лазером и CO2-лазером на отражающем алюминиевом листе показало, что волоконный лазер обеспечивает более быструю резку с лучшим качеством кромок. CO2-лазер требовал значительно большей мощности и многократных проходов, что увеличивало риск возникновения дефектов, тепловых искажений и износа оборудования.
Заключение
Трудности, связанные с резкой металлов с высоким уровнем отражения, ограничивали многие отрасли промышленности, но технология волоконных лазеров изменила эту реальность. Высокая скорость поглощения, стабильная работа и точное управление лучом делают ее идеальной для точной обработки отражающих материалов. По мере развития лазерных систем в сторону увеличения мощности и интеллектуальности, потенциал производства металлов будет продолжать расти, что приведет к повышению производительности и чистоте результатов в любой сфере применения.
