


















Das Laserschneiden ist aufgrund seiner hohen Präzision, Effizienz und Vielseitigkeit zu einem Eckpfeiler der modernen Fertigung geworden. Branchen von der Automobil- bis zur Elektronikindustrie verlassen sich auf das Laserschneiden, um genaue und konsistente Ergebnisse zu erzielen. Während das Laserschneiden bei vielen Metallarten gut funktioniert, stellen stark reflektierende Materialien wie Kupfer, Aluminium und Silber eine besondere Herausforderung dar. Ihr hohes Reflexionsvermögen verringert die Menge der absorbierten Laserenergie, was die Effizienz des Schneidens verringern und sogar die Laseranlage beschädigen kann. Für Ingenieure, Hersteller und Anwender, die saubere Schnitte, eine hohe Produktivität und eine lange Lebensdauer ihrer Anlagen anstreben, ist es wichtig zu wissen, wie sie hoch reflektierende Materialien effektiv schneiden können.
Dieser Artikel bietet einen umfassenden Leitfaden für das Laserschneiden von stark reflektierenden Materialien. Außerdem werden Fallstudien und bewährte Verfahren erörtert, die zeigen, wie hochwertige Ergebnisse in industriellen Anwendungen erzielt werden können.
Verständnis für hochreflektierende Materialien
Hochreflektierende Materialien sind Metalle, die einen großen Teil des einfallenden Laserlichts reflektieren. Gängige Beispiele sind Kupfer, Aluminium, Silber, Gold und bestimmte Metallbeschichtungen. Diese Metalle haben ein hohes Reflexionsvermögen im sichtbaren und nahen Infrarotspektrum, in dem die meisten industriellen Laser arbeiten.
Die physikalischen Eigenschaften von Materialien mit hohem Reflexionsvermögen wirken sich erheblich auf die Laserschneidleistung aus. Kupfer beispielsweise hat ein Reflexionsvermögen von etwa 95 Prozent im Infrarotbereich, was bedeutet, dass nur ein kleiner Teil der Laserenergie absorbiert wird. Aluminium hat ebenfalls ein hohes Reflexionsvermögen und eine hohe Wärmeleitfähigkeit, wodurch die Wärme schnell aus der Schneidzone abgeleitet werden kann. Diese Eigenschaften machen es schwierig, ohne spezielle Techniken einen stabilen Schneidprozess aufrechtzuerhalten.
Hochreflektierende Materialien haben im Vergleich zu ihrer hohen Wärmeleitfähigkeit auch relativ niedrige Schmelzpunkte, was zu schnellem Schmelzen der Oberfläche und unebenen Kanten führen kann. Das Verständnis dieser Eigenschaften ist der erste Schritt zum effektiven Laserschneiden.
Herausforderungen beim Laserschneiden hochreflektierender Materialien
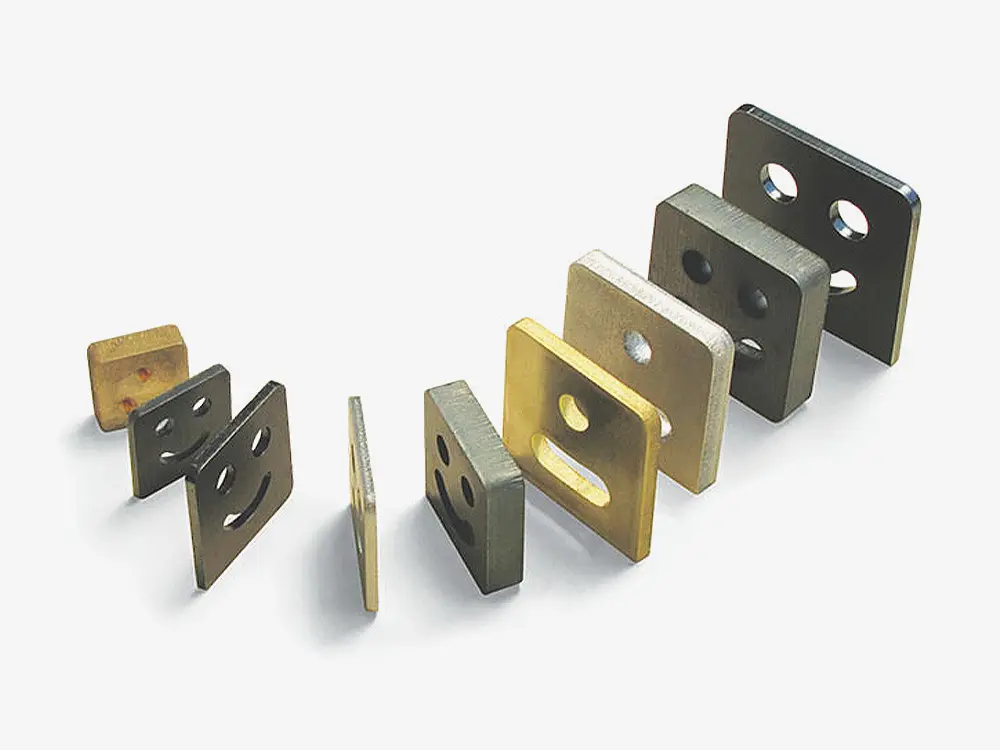
Laserschneiden Materialien mit hohem Reflexionsgrad stellen eine Reihe von Herausforderungen dar, die bei Metallen mit geringerem Reflexionsgrad, wie z. B. Stahl oder Edelstahl, normalerweise nicht auftreten.
Rückreflexion und Ausrüstungsrisiko: Wenn Laserlicht von einer stark reflektierenden Oberfläche reflektiert wird, kann es in den Laserkopf zurückstrahlen und möglicherweise die Laserquelle oder optische Komponenten beschädigen. Dies ist vor allem bei CO2-Lasern ein Problem, die im Vergleich zu Faserlasern empfindlicher auf Rückreflexion reagieren.
Schnittinstabilität: Eine hohe Reflektivität kann zu einer ungleichmäßigen Absorption der Laserenergie führen, was eine schlechte Schnittstabilität zur Folge hat. Bediener können Verbrennungsspuren, unvollständiges Eindringen oder unregelmäßige Kanten feststellen.
Kontrolle der Wärmeeinflusszone: Materialien mit hoher Wärmeleitfähigkeit leiten die Wärme schnell ab, was die Aufrechterhaltung einer präzisen Schmelzfront erschwert. Dies kann zu einer breiteren Wärmeeinflusszone und einer geringeren Schnittpräzision führen.
Abhängigkeit von der Blechdicke: Dünne Bleche aus Kupfer oder Aluminium können mit geringerer Leistung effektiv geschnitten werden, dickere Bleche erfordern jedoch deutlich mehr Energie und eine sorgfältige Optimierung, um Defekte zu vermeiden.
Unzureichende Effizienz bei CO2-Lasern: CO2-Laser haben eine längere Wellenlänge, die von reflektierenden Metallen schlecht absorbiert wird. Dadurch sind sie für das Schneiden von stark reflektierenden Materialien weniger geeignet, was zu einem höheren Stromverbrauch und einer geringeren Effizienz führt.
Die Auswahl des richtigen Lasersystems
Beim Schneiden von stark reflektierenden Materialien ist die Wahl des geeigneten Lasersystems entscheidend. Faserlaser werden im Allgemeinen aufgrund ihrer kürzeren Wellenlänge, ihrer hohen Strahlqualität und ihrer höheren Absorptionseffizienz bei reflektierenden Metallen bevorzugt.
1. Vorteile des Faserlasers
Faserlaser arbeiten im nahen Infrarotspektrum, das von Kupfer und Aluminium besser absorbiert wird. Sie bieten außerdem eine hohe Spitzenleistung und eine hervorragende Strahlstabilität, wodurch sie sich sowohl für das Schneiden von dünnen als auch dicken Blechen eignen.
2. Grenzen des CO2-Lasers
CO2-Laser haben eine längere Wellenlänge, die von Metallen leichter reflektiert wird. CO2-Laser können zwar mit den richtigen Hilfstechniken reflektierende Materialien schneiden, sind aber weniger effizient und können das Risiko von Rückreflexionen erhöhen.
3. Überlegungen zu Laserleistung und Wellenlänge
Durch die Wahl der richtigen Leistungsstufe und Wellenlänge wird sichergestellt, dass genügend Energie für saubere Schnitte absorbiert wird. Die Bediener sollten die Laserleistung an die Materialstärke anpassen, um Geschwindigkeit und Qualität in Einklang zu bringen.
Optimierung der Schnittparameter

Die richtige Einstellung der Schneidparameter ist der Schlüssel zum Erzielen hochwertiger Ergebnisse bei hochreflektierenden Materialien.
Fokus-Position: Die genaue Positionierung des Fokus stellt sicher, dass der Laserstrahl auf die Schneidzone konzentriert ist. Geringfügige Anpassungen können die Schnittqualität und die Durchdringung drastisch beeinflussen.
Schnittgeschwindigkeit: Die Schneidgeschwindigkeit muss mit der Laserleistung abgestimmt werden. Eine zu hohe Geschwindigkeit kann zu einem unvollständigen Schnitt führen, während eine zu niedrige Geschwindigkeit das Material überhitzen und die Wärmeeinflusszone vergrößern kann.
Verwendung von Hilfsgas: Stickstoff oder Sauerstoff können zur Unterstützung des Schneidens verwendet werden. Stickstoff verhindert Oxidation und sorgt für eine sauberere Kante, während Sauerstoff die Schneidgeschwindigkeit bei dickeren Blechen erhöhen kann.
Schneiden in mehreren Durchgängen: Bei dickeren Blechen können durch mehrere Durchgänge mit geringerer Leistung Fehler reduziert und saubere Kanten gewährleistet werden.
Verbesserung der Kantenqualität: Die Anpassung der Schneidparameter auf der Grundlage von Probeläufen trägt zur Optimierung der Kantenqualität bei. Die Feinabstimmung von Geschwindigkeit, Fokus und Gasdruck sorgt für glatte Schnitte mit minimaler Gratbildung.
Parameter-Dokumentation: Eine detaillierte Aufzeichnung der Schneidparameter für verschiedene Materialien und Dicken ermöglicht es dem Bediener, erfolgreiche Ergebnisse zu wiederholen und die Effizienz im Laufe der Zeit zu verbessern.
Sicherheit und Schutz der Ausrüstung
Das Laserschneiden von stark reflektierenden Materialien erfordert strenge Sicherheits- und Geräteschutzmaßnahmen.
Schutz des Laserkopfes: Die Verwendung von Schutzschichten oder Fenstern am Laserkopf kann Schäden durch Rückreflexionen verhindern.
Wartung des Kühlsystems: Stark reflektierende Metalle können örtlich begrenzte Wärme erzeugen. Ein gut funktionierendes Kühlsystem ist für die Aufrechterhaltung der Laserleistung unerlässlich.
Pflege der optischen Komponenten: Reinigen und überprüfen Sie Spiegel und Linsen regelmäßig, um Verunreinigungen und Schäden zu vermeiden.
Persönliche Schutzausrüstung: Bediener sollten einen geeigneten Augenschutz, Handschuhe und Schutzkleidung tragen, um Verletzungen durch reflektiertes Laserlicht zu vermeiden.
Routinemäßige Wartung: Die regelmäßige Wartung des Lasersystems gewährleistet eine gleichbleibende Leistung und verlängert die Lebensdauer des Geräts.
Wintek Praktische Fallstudien

1. Kupferblech schneiden
Wir haben das 2 mm dicke Kupferblech mit einem 1500-W-Faserlaser geschnitten. Stickstoff diente als Hilfsgas, um Oxidation zu verhindern. Der Fokus wurde etwas oberhalb der Oberfläche eingestellt, und die Schneidgeschwindigkeit wurde durch Ausprobieren optimiert. Das Ergebnis war eine saubere Kante mit minimalen Graten und keine Beschädigung des Laserkopfs.
2. Schneiden von Aluminiumplatten
Für das 3 mm dicke Aluminiumblech war eine etwas höhere Laserleistung erforderlich. Zur Erhöhung der Energieabsorption wurde ein gepulster Faserlasermodus verwendet, und die Schneidgeschwindigkeit wurde sorgfältig kontrolliert. Für dickere Abschnitte wurde das Schneiden in mehreren Durchgängen eingesetzt. Das Ergebnis waren präzise Schnitte mit glatten Kanten, was die Bedeutung der Parameteroptimierung verdeutlicht.
3. Systemvergleich
Ein Vergleich des Faserlaser- und des CO2-Laserschneidens an einem reflektierenden Aluminiumblech zeigte, dass der Faserlaser einen schnelleren Schnitt mit besserer Kantenqualität erzielte. Der CO2-Laser benötigte deutlich mehr Leistung und mehrere Durchgänge, wodurch sich das Risiko von Defekten, Wärmeverzug und Geräteverschleiß mit der Zeit erhöhte.
Schlussfolgerung
Das Schneiden von stark reflektierenden Metallen stellte früher für viele Branchen eine Herausforderung dar, doch die Faserlasertechnologie hat diese Realität verändert. Die hohe Absorptionsrate, die stabile Leistung und die ausgefeilte Strahlsteuerung machen sie ideal für die präzise Bearbeitung von reflektierenden Materialien. Mit der Weiterentwicklung der Lasersysteme hin zu mehr Leistung und Intelligenz wird das Potenzial für die Metallbearbeitung weiter zunehmen, was zu höherer Produktivität und saubereren Ergebnissen bei allen Anwendungen führt.
